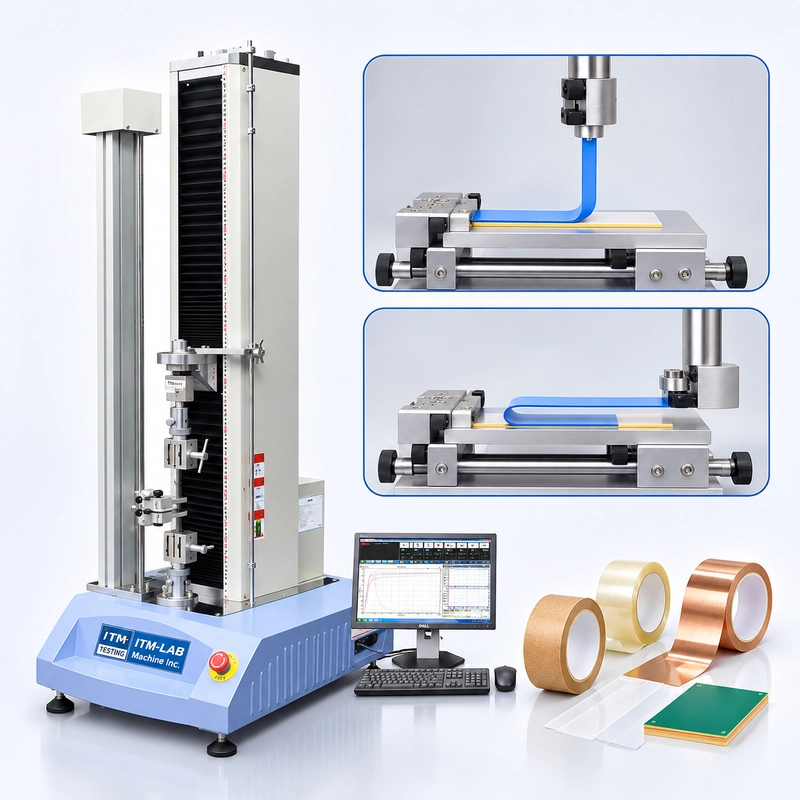
90° soyma testi ve 180° soyma testi, aynı bağlı malzeme değerlendirildiğinde bile farklı kuvvet sonuçları verebilir. Fark sadece çekme yönünde değil. Soyulma açısı ayrıca arka plan deformasyonunu, yük geometrisini, armatur hareketini ve bağlanmış montajın mekanik tepkisini etkiler.
90° soyma testinde, esnek tabaka bağlanmış yüzeye yaklaşık dik olarak çekilir. 180° soyma testinde, esnek tabaka geri katlanır ve yaklaşık olarak o yüzeye paralel olarak çekilir.
Her iki yöntem de evrensel olarak daha iyi değildir. Doğru seçim, malzeme yapısına, uygulanabilir test standardına, test amacına ve armature konfigürasyonuna bağlıdır.
Test mühendisleri ve ekipman alıcıları için temel sorular şunlardır:
-
Malzeme için hangi soyma açısı gereklidir?
-
Armatür doğru soyulma geometrisini nasıl korur?
-
Ölçülen soyulma kuvvetleri açıya göre neden değişir?
-
Hangi ASTM, ISO veya IPC test yöntemi uygulanır?
-
Hangi test makinesi, yük hücresi ve armatür konfigürasyonu gereklidir?
Bu rehber, mühendislik açısından 90° ve 180° soyulma testlerini karşılaştırır ve uygun bir soyma kuvveti test sistemi nasıl seçileceğini açıklar.
90° vs 180° Peel Testi: Temel Farklar
Her iki yöntem de bağlanmış malzemelerin aşamalı ayrılmasına karşı direnci değerlendirir. Ancak, yükleme düzenlemeleri ve mekanik tepkileri farklıdır.
| Karşılaştırma | 90° Peel Test | 180° Peel Test |
|---|---|---|
| Soyma açısı | Bağlanmış yüzeye yaklaşık 90° | Yaklaşık 180°, esnek katman geriye katlanmış |
| Yön çekme | Substrata dik | Yaklaşık olarak substrata paralel |
| Maç düzeni | Genellikle kontrollü alt tabaka hareketi veya rehberlik gerektirir | Genellikle uygun tutamaklar ve sabit bir alt düzeni kullanır |
| Arka deformasyon | Esnek tabaka yüzeyden uzaklaşır | Esnek katman kendi üzerine doğru eğilir |
| Ana kurulum endişesi | Ayrılık ilerledikçe soyulma açısını korumak | Katlanma, hizalama ve arka deformasyonun kontrolü |
| ASTM yöntemi örneği | ASTM D3330 Yöntemi F | ASTM D3330 Yöntem A |
| ISO yöntemine örnek | ISO 8510-1 | ISO 8510-2 |
| Sonuç karşılaştırması | Yönteme özgü | 90° sonuçlarla doğrudan değiştirilemez |
90° peel testi, belirlenen yöntemin desteklenen bir alt tabana dik olarak ayrılması için esnek bir malzeme gerektirdiğinde genellikle kullanılır.
Esnek katmanın kabul edilemez bir arıza mekanizması oluşturmadan geri katlanabildiği durumlarda 180° soyma testi yaygın olarak kullanılır.
Mühendislik çıkarına: Soyulma kuvveti sonuçları, test açısı, numune geometrisi, test koşulları ve hesaplama yöntemiyle birlikte yorumlanmalıdır.

Soyma açısı neden soyulma kuvveti sonuçlarını etkiler?
Peel testi, ayrılma sırasında bağlı bir montajın mekanik tepkisini ölçür.
Ölçülen kuvvet, yapışkan davranışı, malzeme deformasyonu ve test geometrisinden etkilenir.
Esnek Katmanın Bükülmesi
180° soyma testi sırasında, esnek tabaka bağlanmış yüzeye doğru geri eğiliyor.
Bu bükülme, özellikle arka malzeme nispeten sertse, ölçülen kuvvete katkıda bulunabilir.
Malzeme katlama sırasında çatlarsa, akma yaparsa veya kalıcı ciddi deformasyon geçirirse, sonuç artık amaçlanan yapışkan ayrışma davranışını temsil etmeyebilir.
Esnetme ve Deformasyon
Esnek filmler, yapışkan bantlar ve polimer katmanlar yük altında gerilebilir.
Bu nedenle uygulanan işin bir kısmı, yalnızca yapışkan ayrılması yerine esnek malzemenin deformasyonuyla ilişkilendirilebilir.
Bu, soyulma kuvvetinin otomatik olarak saf yapışkan arayüz özelliği olarak yorumlanmamasının bir nedenidir.
Yapışkan Viskoelastite
Birçok yapışkan malzeme, sıcaklık, yükleme hızı ve deformasyon koşullarına bağlı olarak farklı tepki verir.
Testhızındaki veya örnek koşullandırmasındaki bir değişiklik, nominal soyulma açısı değişmese bile ölçülen kuvveti değiştirebilir.
Anlamlı karşılaştırmalar için örnek hazırlama ve test koşulları tutarlı kalmalıdır.
Substrat Sertliği
Seçilen yöntem için substrat yeterince desteklenmelidir.
Soyulma sırasında bükülürse veya dönerse, gerçek ayırma açısı amaçlanan geometriden farklı olabilir.
Bu, ölçülen kuvveti değiştirebilir ve örnekler arasında değişkenlik yaratabilir.
90° ve 180° peeling sonuçları karşılaştırılabilir mi?
Farklı soyma açılarında elde edilen sonuçlar kontrollü bir mühendislik araştırmasında karşılaştırılabilir, ancak bunlar değiştirilebilir malzeme özellikleri olarak ele alınmamalıdır.
Bir açıda daha yüksek ölçülen kuvvet, yapışkan bağın içsel olarak daha güçlü olduğu anlamına gelmez.
Doğru yorumlama, tutarlı bir malzeme sistemi, belgelenmiş test koşulları ve geometrinin sonucu nasıl etkilediğine dair anlayış gerektirir.
90° Peel Test Armatürü Nasıl Çalışır
Gerekli açıyı korumak, 90° peel testinde en önemli zorluklardan biridir.
Esnek tabaka ayrılırken, soyulma cephesi alt tabaka boyunca hareket eder. Çekme kabzası hareket ederken alt tabaka sabit kalırsa, test sırasında gerçek soyulma açısı değişebilir.
Bir Hareket Platformu Neden Önemlidir
Uygun bir 90° soyulma armatür, yönlendirilmiş veya hareketli bir alt platform kullanabilir.
Amaç, alt tabaka hareketini ayırma süreciyle koordine etmektir; böylece soyulma geometrisi gerekli açıya yakın kalır.
Kesin mekanizma, armatur tasarımına ve uygulanabilir test yöntemine bağlıdır.
Kritik gereklilik, çekme yönünün 90°'den başlaması değildir. Açı, ilgili test aralığı boyunca belirlenen koşullar içinde kalmalıdır.
Ana Fikstür Gereksinimleri
90° peel test konfigürasyonu şunları sağlamalıdır:
-
Kararlı substrat desteği
-
Kontrollü soyulma geometrisi
-
Pürüzsüz armatür hareketi
-
Uygun örnek tutması
-
Minimal istemeden mekanik direnç
-
Yeterli armatur boşluğu ve seyahat
-
Belirtilen test hızıyla uyumluluk
Hareket eden bir armatür kendi direncini oluşturabilir. Bu nedenle, düşük kuvvetli soyulma ölçümleri değerlendirilirken tasarımı ve işleyişi dikkate alınmalıdır.

180° Peel Testi Nasıl Yapılır
180° soyma testinde, esnek tabaka geriye katlanır ve bağlanmış yüzeye yaklaşık paralel olarak çekilir.
Düzenleme, rehberli 90° konfigürasyondan mekanik olarak daha basit olabilir, ancak örnek hazırlama ve hizalanma hayati öneme sahiptir.
Numuneyi Hazırla
Bağlanmış numuneyi uygun test yöntemine göre hazırlayın.
Önemli değişkenler arasında taban malzemesi, yüzey işlemi, yapıştırıcı uygulaması, numune boyutları ve koşullandırma süresi yer alabilir.
Bir Tutucu Sekme Oluşturun
Esnek katmanı yeterince ayırarak uygun bir tutuş bölümü oluşturun.
Esnek malzemeyi istemeden zarar vermeden geri katlayın.
Eğer destek gerekli bükülmeyi tolere edemiyorsa, başka bir test yöntemi daha uygun olabilir.
Alt Tabakayı ve Esnek Katmanı Güvence Altına Alın
Örneği gerekli armatur düzenine yerleştirin.
Tutacaklar, malzemeyi kesmeden veya ezmeden kaymayı önlemelidir.
Belirtilen Test Hızını Uygula
Testi, seçilen standart veya müşteri spesifikasyonunun gerektirdiği hız ve koşullarla çalıştırın.
Belirlenen soyulma aralığı boyunca kuvveti kaydedin.
Sonuçları Değerlendirin
Yönteme bağlı olarak, sonuç ortalama kuvvet, birim genişlik başına kuvvet veya başka belirli bir hesaplamayı içerebilir.
İlk zirve kuvveti otomatik olarak bildirilen soyulma kuvveti olarak kullanılmamalıdır.
90° ve 180° Peel Test için ASTM, ISO ve IPC Standartları
ITM-LAB RS-8010A Evrensel Test Makinesi, çok çeşitli yapışkan malzemeler, filmler, bantlar, laminatlar ve elektronik malzemeler için 90° ve 180° soyulma test konfigürasyonlarını destekler.
Uygun soyulma armatürleri, yük hücreleri ve test ayarlarıyla sistem, aşağıdaki ASTM, ISO ve IPC yöntemleriyle kapsanan test uygulamaları için yapılandırılabilir.
Peel Test Standartları ve Uygulamaları
| Standart | Test Yöntemi / Uygulaması |
|---|---|
| ASTM D3330/D3330M | 90° ve 180° yöntemleri dahil olmak üzere basınca duyarlı bantların soyulma yapışması |
| ASTM D903 | Yapışkan bağların soyulma veya soyulma gücü |
| ASTM D1876 | Yapışkan bağların T-soyulma direnci |
| ISO 8510-1 | Esnek-sert bağlanmış montajların 90° peel testi |
| ISO 8510-2 | Esnek-sert bağlanmış montajların 180° peel testi |
| IPC-TM-650 2.4.8 | Metal kaplamalı laminatların soyulma dayanıklılığı |
| IPC-TM-650 2.4.8.1 | Anahtar deliği yöntemiyle metal folyo soyma dayanıklılığı |
| IPC-TM-650 2.4.9 | Esnek dielektrik malzemelerin soyulma dayanıklılığı |
ASTM Peel Test Uygulamaları
ASTM D3330/D3330M, basınca duyarlı bant yapışma testi için yaygın olarak kullanılır.
Yöntem A 180° soyma testini kapsarken, Yöntem F 90° soyma konfigürasyonunu kapsar.
ASTM D903, yapışkan bağların soyulma veya soyulma dayanıklılığını ele alırken, ASTM D1876 T-soyulma direncini kapsar.
Bu yöntemler farklı örnek düzenlemeleri kullanır ve birbirinin yerine kullanılabilir olarak kabul edilmemelidir.
Ayrıntılı ASTM D903 ve D3330 test prosedürleri için ITM-LAB'ın mevcut mühendislik rehberine bakınız:
ASTM D903 & ASTM D3330: Yapıştırıcılar ve Bantların Soyulma Yapışma Testi İçin Tam Mühendislik Rehberi
ISO Peel Test Uygulamaları
ISO 8510-1 ve ISO 8510-2, esnek-sert bağlanmış montajların soyulma testini kapsar.
Bölüm 1 90° soyulmayı, 2. Bölüm ise 180° soyulmayı ele alır.
Numune yapımı, hazırlanması ve test cihazı seçilen yöntemi karşılamalıdır.
PCB Malzemeleri İçin IPC Soyma Testi
IPC-TM-650, metal kaplamalı laminatlar ve esnek dielektrik malzemelerde soyulma dayanıklılığını değerlendirmek için yöntemler içerir.
Bu uygulamalar, PCB laminat üretimi, esnek devre malzemeleri ve elektronik malzeme yeterliliği için önemlidir.
Bakır folyo ve esnek devre laminat testi, numune hazırlama, destek armaturları ve sıradan yapıştırıcı bantlar için kullanılanlardan farklı hesaplama prosedürleri gerektirebilir.
Farklı Standartlar İçin Test Konfigürasyonları
ITM-LAB, RS-8010A için 90° ve 180° açılan armature seçenekleri sunar.
Ek örnek tutucuları ve test konfigürasyonları uygulanabilir yönteme göre seçilebilir.
Yapıştırıcı bantlar, yapıştırılmış filmler, bakır kaplamalı laminatlar veya esnek elektronik malzemeler içeren projelerde, mühendislik ekibimiz gerekli test prosedürüne göre makine ve armatur seçiminde yardımcı olabilir.
Peel Force ve Peel Strength Sonuçları Nasıl Yorumlanır
Soyulma kuvveti verileri geçerli test yöntemine göre değerlendirilmelidir.
Kaydedilen en yüksek kuvvet, bildirilen soyulma dayanıklılığını belirlemek için kullanılan değer her zaman değildir.
Soyma Gücü vs Soyma Gücü vs Soyma Gücü vs Soyma Yapışması
Soyulma kuvveti, belirli koşullar altında bağlanmış malzemeleri aşamalı olarak ayırmak için gereken ölçülen kuvvettir.
Soyulma şiddeti genellikle soyulmaya karşı direnci tanımlar ve genellikle örnek genişliği birimi başına kuvvet olarak ifade edilir.
Soyulma yapışması, yapışkan bant testlerinde sıkça kullanılır; bu testlerde belirlenmiş bir soyulma yöntemiyle ölçülen yapışma performansını tanımlamak için kullanılır.
Terimler ve raporlama gelenekleri standartlar arasında farklılık gösterir.
Bu terimler otomatik olarak aynı malzeme özellikleri olarak kabul edilmemelidir.
Ortalama Soyma Kuvveti
Birçok soyma yöntemi, belirli bir soyulma bölgesi üzerinde temsilli ortalama kuvvet gerektirir.
Bu, kalıcı soyulma davranışını ilk yükleme etkilerinden veya izole lokal zirvelerden ayırt etmeye yardımcı olur.
Ortalama aralığı geçerli test yöntemine göre yapılmalıdır.
Zirve Soyma Gücü
Tepe kuvvet, seçilen aralık içinde kaydedilen maksimum kuvvettir.
Lokalize direnç veya anormal davranışı tanımlamaya yardımcı olabilir, ancak son bildirilen peel gücü olmayabilir.
Birim genişlik başına soyulma kuvveti
Bazı yöntemler, kuvvetin örnek genişliğiyle normalize edilmesini gerektirir.
Örneğin, örnekleyici bir testin şu sonuçları verdiğini varsayalım:
-
Ortalama soyma kuvveti: 12 N
-
Örnek genişliği: 25 mm
Normalleştirilmiş sonuç şudur:
12 N ÷ 25 mm = 0.48 N/mm
Bu hesaplama örnekleyicidir ve gerçek ITM-LAB test verilerini temsil etmez.
Raporlama birimi ve hesaplama prosedürü seçilen standardı takip etmelidir.
Kuvvet–Yer Değiştirme Eğrisi Yorumu
Bir soyulma kuvveti eğrisi başlangıç yükleme, kademeli ayrım ve yerel kuvvet dalgalanmalarını gösterebilir.
Eğri, düzensiz soyulma davranışını tespit etmeye yardımcı olabilir, ancak örnek gözlemleriyle birlikte yorumlanmalıdır.
Çapraz başlık yer değiştirme, peel front'un gerçek hareketiyle mutlaka aynı değildir çünkü örnek deformasyonu ve fikstür hareketi katkıda bulunabilir.

Yaygın Peel Test Hataları ve Bunlardan Kaçınmak Yolları
Uygun bir test makinesi olsa bile, numune hazırlığı ve fikstür koşulları sonucu etkileyebilir.
| Test Sorunu | Potansiyel Etkisi | Önerilen Kontrol |
|---|---|---|
| Soyma açısını değiştirmek | Yükleme geometrisini değiştirir | Test boyunca açıyı doğrulayın |
| Fikstür sürtünmesi | İstenmeyen direnç ekler | Fikstür hareketini kontrol et |
| Kavrama kayması | Kuvvet ve yer değiştirme verilerini çarpıtar | Onaylamak tutma yöntemi |
| Geri germe | Ek deformasyon getirir | Materyal davranışını inceleme |
| Substrat bükülmesi | Yerel soyma geometrisini değiştirir | Örnek desteğini geliştirmek |
| Tutarsız örnek genişliği | Normalleşmiş sonuçları etkiler | Gerçek boyutları kaydet |
| Farklı kondisyon | Yapışkan tepkisini değiştirir | Belirtilen koşullandırmayı takip | edin
| Yanlış ortalama aralığı | Karşılaştırılamayan sonuçlar üretir | Gerekli hesaplama bölgesini kullanın |
Arıza Modlarını Anlamak
Yapışkan arızası: Ayrışma yapışkan-substrat arayüzünde gerçekleşir.
Kohezive arıza: Yapışkan malzeme içinde ayrılma gerçekleşir.
Alt tabaka arızası: Film, folyo veya diğer yapışkan yırtıklar veya çatlaklar.
Karma arıza: Aynı örnek içinde birden fazla arıza mekanizması meydana gelir.
Arıza gözlemleri test raporuna dahil edilmelidir çünkü tek başına bir kuvvet değeri, bağlanmış montajın nasıl arızalandığını açıklamaz.
Soyma Kuvveti Test Makinesi Nasıl Seçilir
En iyi soyulma testi makinesi, mutlaka en yüksek kuvvet kapasitesine sahip olan değildir.
Uygun bir sistem, gerekli test geometrisini yeniden üretmeli ve kuvveti beklenen çalışma aralığında doğru şekilde ölçmelidir.
Malzeme ve Test Standardı ile başlayın
Malzeme yapısını, gerekli soyma açısını ve geçerli standardı belirleyin.
Seçilen yöntem, numune hazırlığı, armatur gereksinimleri, test hızı ve raporlama formatını belirler.
Soyma Tesisatını Seçin
Gerekli açıyı ve örnek geometrisini destekleyen bir armatür seçin.
90° konfigürasyonda kontrollü platform hareketi gerekebilirken, 180° konfigürasyonu uygun tutacaklar ve katlanmış arka için yeterli alan gerektirir.
Özel IPC yöntemleri ek armatur tasarımları gerektirebilir.
Yük Hücresini Seçin
Beklenen soyulma kuvvetine uygun doğrulanmış ölçüm aralığına sahip bir yük hücresi seçin.
Makinenin maksimum kapasitesi, her düşük kuvvette doğruluğunu belirlemez.
Hız ve Seyahati Doğrulayın
Onaylamak makinenin belirlenen test hızında çalışabildiğini garantileyin.
Numune ve armatur takıldıktan sonra kullanılabilir seyahat şeklini kontrol edin.
Onaylamak Veri ve Raporlama Gereksinimleri
Projenin şunları gerektirip gerektirmediğini belirleyin:
-
Kuvvet–yer değiştirme eğrileri
-
Ortalama soyulma kuvveti
-
Zirve soyulma kuvveti
-
Birim genişlik başına kuvvet
-
Tanımlanmış analiz aralıkları
-
Dışa aktarılabilir test raporları
Önerilen yapılandırma için gerekli hesaplamalar ve yazılım fonksiyonları doğrulanmalıdır.
Peel Test Ekipmanı Seçim Yol Haritası
MATERYALI VE STANDARDI TANIMLAYIN
↓
GEREKLI SOYMA AÇISINI SEÇIN
↓
90° VEYA 180° ARMATÜRÜ DOĞRULAYIN
↓
UYGUN YÜK HÜCRESINI SEÇIN
↓
HIZ, SEYAHAT VE YAZILIM KONTROLÜ
↓
KONFIGÜRASYONU TEMSILLI BIR NUMUNEYLE DOĞRULAYIN
Bu yaklaşım, yalnızca yayımlanan maksimum kapasitesine göre bir makine seçilmemeye yardımcı olur.
ITM-LAB RS-8010A: 90° ve 180° Peel Test Konfigürasyonları
ITM-LAB RS-8010A Evrensel Test Makinesi, çekme, sıkıştırma ve seçili soyulma kuvveti uygulamaları için yapılandırılabilen servo kontrollü bir test platformudur.Soyulma testi için ITM-LAB 90° ve 180° soyulma armatur konfigürasyonları sağlar.
Uygun düzenleme, numuneye, gerekli test yöntemine ve beklenen kuvvet aralığına bağlıdır.
RS-8010A Teknik Özellikleri
| Parametre | RS-8010A |
|---|---|
| Mevcut kuvvet kapasiteleri | 50 N–5 kN |
| Test hızı | 0.001–500 mm/dakika |
| Kuvvet doğruluğu | Belirtilen aralık içinde belirtilen değerin %0,25'i ±0,25 |
| Mevcut strok konfigürasyonları | 650 / 1000 mm |
| Soyulma armatörü seçenekleri | 90° ve 180° |
| Konfigürasyon temeli | Malzeme, standart, kuvvet aralığı ve test geometrisi |
90° Peel Test Konfigürasyonu
RS-8010A Evrensel Test Makinesi
Uygun Yük Hücresi
90° Peel Armatürü
Test Yazılımı ve Raporlama Konfigürasyonu
180° Peel Test Konfigürasyonu
RS-8010A Evrensel Test Makinesi
Uygun Yük Hücresi
180° Peel Armatür
Test Yazılımı ve Raporlama Konfigürasyonu
Bunlar örnek konfigürasyonlardır. Son sistem, geçerli test yöntemi ve örnek gereksinimlerine göre seçilmelidir.
Sipariş vermeden önce neler Onaylamak Gerekir?
Sonsistemi seçmeden önce, mühendisler şunları doğrulamalıdır:
-
Malzeme ve örnek boyutları
-
Uygulanabilir ASTM, ISO, IPC veya müşteri yöntemi
-
Gerekli soyulma açısı ve fikstür geometrisi
-
Beklenen kuvvet ve ölçüm aralığı
-
Test hızı ve kullanılabilir seyahat
-
Yazılım hesaplamaları ve raporlama gereksinimleri
-
Herhangi bir özel örnek hazırlığı veya cihaz gereksinimleri
ITM-LAB, önerilen konfigürasyonu test gereksinimleriyle karşılaştırabilir ve uygun makine ile armatur seçenekleri önerebilir.

Sıkça Sorulan Sorular
- 90° ve 180° peel test sonuçları doğrudan karşılaştırılabilir mi?
Değiştirilebilir malzeme özellikleri olarak değil. Farklı soyulma geometrileri arka deformasyonu ve ölçülen kuvveti etkiler. Karşılaştırmalarda test açısı, örnek yapısı, hız ve yöntem göz önünde bulundurulmalıdır.
- ASTM D3330 özel bir 90° soyulma armatörü gerektiriyor mu?
ASTM D3330 Yöntem F, uygun bir 90° soyma düzeni gerektirir. Cihaz, test sırasında öngörülen geometriyi korumalıdır; bu da yönlendirilmiş veya hareketli bir alt armatur gerektirebilir.
- Bir evrensel test makinesi hem 90° hem de 180° peel testleri yapabilir mi?
Evet. Evrensel bir test makinesi, uygun armaturlar, uygun yük hücresi ve gerekli test kontrol yetenekleriyle donatıldığında her iki yöntemi de destekleyebilir.
- Düşük kuvvetli peel testi için hangi yük hücresi uygundur?
Yük hücresi, önerilen sistemin beklenen soyulma kuvveti ve doğrulanmış ölçüm performansına göre seçilmelidir. Sadece maksimum makine kapasitesi yeterli değildir.
- RS-8010A IPC-TM-650 peel test yöntemlerini destekleyebilir mi?
RS-8010A, ilgili peel test uygulamaları için yapılandırılabilir. IPC-TM-650 yöntemleri için, tam örnek düzeni, fiktür geometrisi, kuvvet ölçümü ve raporlama gereksinimleri seçilen prosedürle eşleştirilmelidir.
- Peel test makinesi talep ederken hangi bilgileri vermeliyim?
Numune malzemesini, boyutlarını, gerekli soyma açısını, uygulanabilir standartı, beklenen kuvveti, test hızını ve raporlama gereksinimlerini sağlayın. Bir örnek fotoğrafı veya çizim, uygun armaturi belirlemeye yardımcı olabilir.
Malzemeniz ve Standardınız için Peel Test Konfigürasyonu İsteyin
90° ile 180° soyulma testi arasında seçim yapmak, yapıştırılmış malzemeyi ve gerekli test yöntemini anlamakla başlar.
ITM-LAB başvurunuzu inceleyebilir ve uygun bir RS-8010A makinesi ile soyulma armatürü konfigürasyonu önerebilir.
Lütfen şunları sağlayın:
-
Malzeme veya bağlı montaj tanımı
-
Örnek genişliği, uzunluğu ve kalınlığı
-
Gerekli 90° veya 180° soyma açısı
-
Uygulanabilir ASTM, ISO, IPC veya müşteri standardı
-
Beklenen soyulma kuvveti ve gerekli test hızı
-
Raporlama gereksinimleri ve kabul kriterleri
Peel Test Makinesi ve Fikstür Konfigürasyonu Alın
ITM-LAB Test Makinesi Inc.
Malzeme ve Güvenilirlik Test Ekipmanı Üreticisi
İlgili Kaynaklar
