
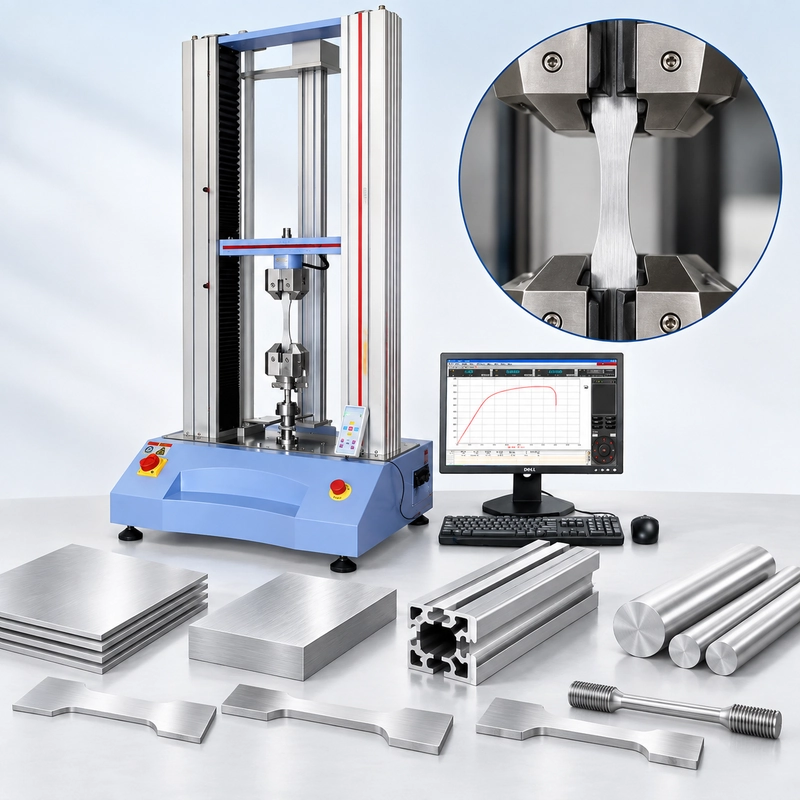
İki çekme örneği aynı alüminyum ekstrüzyondan işlenir.
Aynı alaşım. Aynı öfke. Neredeyse aynı örnek boyutları.
Nihai çekme dayanımları neredeyse aynıdır, ancak biri belirgin şekilde daha düşük uzamayı bildirir.
Bir sonuç yanlış mı?
Mutlaka değil.
Malzemeyi sorgulamadan önce, her numunenin nereden geldiğini, ekstrüzyon yönüne göre yönelimini, orijinal ölçüm uzunluğunu, gerilmenin nasıl ölçüldüğünü, herhangi bir numunenin tutayılarda kayıp kaydıp kaydılmadığını ve kırılmanın nerede gerçekleştiğini kontrol edin.
İşte bu yüzden
ASTM B557-15(2023), dövme ve dökme alüminyum ve magnezyum alaşımlı ürünlerin gerilim testini kapsar, alüminyum folyo hariç. ASTM, çekme testlerini, tek eksenli çekme gerilmesi altında dayanıklılık ve süneklik bilgisi elde etme yöntemi olarak tanımlar; bu uygulamalar malzeme karşılaştırması, alaşım geliştirme, kalite kontrolü ve uygun koşullarda tasarımı içerir.
Ancak laboratuvarda, test yazılımında ASTM B557 seçmek sadece başlangıçtır.
Sonuç, numuneye, ölçüm sistemine ve çekme yükünün gösterge bölümüne ne kadar temiz ulaştığına bağlıdır.
ASTM B557'nin Gerçekte Ölçtüğü Şey
Evrensel test makinesi doğrudan "çekme dayanımı"nı ölçmez.
Yük hücresi kuvveti ölçür. Bir ekstensometre veya başka bir gerilme ölçüm sistemi, örneğin belirli bir bölümündeki deformasyonu ölçer.
Bu ölçümler, orijinal örnek geometrisi dikkate alındıktan sonra mühendislik özellikleri haline gelir.
Mühendislik stresi için:
σ = F / A₀
burada F çekme kuvveti ve A₀ orijinal kesit alanıdır.
Mühendislik gerilme için:
ε = ΔL / L₀
burada ΔL gösterge uzunluğundaki değişimdir ve L₀ orijinal gösterge uzunluğudur.
Her ikisi de 15 kN'ye ulaşan iki örneği düşünün.
Eğer Örnek A'nın orijinal alanı 50 mm² ise:
15,000 / 50 = 300 MPa
Eğer Numune B'nin orijinal alanı 75 mm² ise:
15,000 / 75 = 200 MPa
Yük hücresi aynı maksimum kuvveti ölçtü. Hesaplanan mühendislik gerilimi çok farklıdır.
Aynı prensip uzatma için de geçerlidir. Uzatma yalnızca uygun ölçü uzunluğu ve ölçüm prosedürüyle ilişkili olduğunda anlam kazanır.

Alüminyum çekme eğrisini okuyor
Bir çekme testi, sonuç tek bir maksimum kuvvet değeri yerine bir malzeme tepkisi olarak ele alındığında çok daha faydalı hale gelir.
Tipik bir alüminyum gerilme-deformasyon eğrisinin başında, deformasyon ağırlıklı olarak elastiktir. Yükleme devam ederken, kalıcı deformasyon başlar ve örnek plastik bölgeye girer.
Gerilme, örnek maksimum mühendislik gerilime—
UTS'nin ötesinde, deformasyon giderek daha lokalize hale gelebilir. Boyun oluşması ve sonunda kırılması gelişir.
Bu nedenle bir eğri birkaç farklı bilgi parçası sağlayabilir.
İki örneği ele alalım:
| Property | Örnek A | Örnek B |
|---|---|---|
| Akım Gücü | 275 MPa | 278 MPa |
| UTS | 315 MPa | 316 MPa |
| Elongation | 12% | 7% |
Sadece UTS'ye bakıldığında, bu örnekler neredeyse aynı görünüyor.
Süviklikleri farklı bir hikaye anlatıyor.
Bu nedenle akım dayanımı, UTS ve uzatma "güç" tanımlamanın değiştirilebilir biçimleri değildir. Bunlar, çekme tepkisinin farklı yönlerini temsil eder.
Tam eğri başka bir avantaj daha ekler: bağlam.
Alışılmadık bir başlangıç parmak, erken eğimde bir değişiklik veya maksimum yük öncesi beklenmedik bir olay, nihai sonuç tablosunun ortaya çıkarmadığı bir şeyi ortaya çıkarabilir.

Neden akma dayanımı gerilme ölçümüne bağlıdır
Birçok alüminyum alaşım, bazı çeliklerde sıklıkla ilişkilendirilen keskin tanımlı akım noktasını göstermez.
Bunun yerine, proof veya akım dayanımı bir offset yöntemiyle belirlenebilir.
Tanıdık 0,2% ofset ilkesi bu prensibi açıklar.
İlk olarak, stres-gerilme yanıtının elastik kısmı belirlenir. Bu eğime paralel bir doğru, belirtilen deformasyon ofseti tarafından yer değiştirir. Kayma hattı ile gerilme-gerilme eğrisinin kesişimi, karşılık gelen ispat/akma dayanımını tanımlar.
Laboratuvar için zor kısım ofset çizgisini çizmemektir.
Kesişimin hesaplandığı bölgede güvenilir gerilme verisi elde edilmektedir.
Çapraz yol otomatik olarak örnek gerilmesi
değildirÇapraz başlık tam mekanik test sistemine aittir.
Hareketi örnek uzatma, tutucu oturma, makine uyumu, armatur deformasyonu ve yük treni içindeki diğer hareketleri içerebilir.
1.00 mm çapraz başlık hareketi, tanımlanmış örnek ölçü bölümü içinde otomatik olarak 1.00 mm uzantı olarak yorumlanmamalıdır.
Bir ekstensometre, örneğin kendisinde belirli bir ölçü uzunluğu üzerindeki deformasyonu ölçerek problemi farklı bir şekilde ele alır.
Bu ayrım, kanıt/akma dayanımı gibi gerilme bağımlı sonuçlar için özellikle önemlidir.
Bir makine, gerilme kanalı uygun değilse maksimum kuvveti doğru ölçüp bulunabilir ve yine de kanıt dayanımı ölçümü için kötü yapılandırılmış olabilir.
Makine kapasitesi ve kuvvet doğruluğu çekme sisteminin sadece bir parçasıdır.

Örnek ölçümün bir parçasıdır
Makine kapasitesi genellikle örnek geometrisinden daha fazla ilgi görür.
Çekme testi için, bu ekipman tartışmasını yanlış yöne yönlendirebilir.
Alüminyum levhadan işlenmiş ince düz bir kupon ve çubuktan işlenmiş yuvarlak bir örnek benzer maksimum kuvvetler üretebilir. Yine de çok farklı tutma ve gerginlik ölçüm düzenlemeleri gerektirebilirler.
Orijinal kesitsel alan temel çünkü kuvveti mühendislik gerilmesine dönüştürür.
Dikdörtgen bir bölüm için:
A₀ = Genişlik × Kalınlık
Tur bölümü için:
A₀ = πd² / 4
Bu nedenle genişlik, kalınlık veya çapta bir hata, test boyunca hesaplanan gerilimi etkiler.
Gauge uzunluğu farklı bir amaç sağlar: gerilme ve uzama için referans oluşturur.
Kısa bir ray uzunluğunda bir milimetre uzanma, uzun bir gauge uzunluğunda bir milimetre kadar uzanma
anlamına gelmez.İndüksiyon ve geçiş geometrisi de önemlidir. Yük, gereksiz yerel gerilme yoğunluğu olmadan hedeflenen gauge bölgesine girmelidir.
İşte burada örnek hazırlığı testin bir parçası haline gelir.
Bir burr, hasarlı kenar, işleme izi, kötü geçiş veya istmeden oluşan çentik, tercih edilen bir kırılma kökeni haline gelebilir. Aynı işleme kusurundan birkaç örnek tekrar tekrar arızalanırsa, makine kapasitesinin artırılması sorunu çözmez.
Düz ve yuvarlak örnekler, aynı UTM'de test edilse bile farklı çene geometrileri ve ekstensometre düzenlemeleri gerektirebilir.
Çerçeve, ölçüm sisteminin yalnızca bir bileşenidir.
Aynı Tüm oy, Farklı Örnekleme Yönü
Bir tedarikçi bir çekme sonucu bildirir. Gelen muayene laboratuvarınız başka bir rapor veriyor.
Makineleri karşılaştırmadan önce örnekleri karşılaştırın.
Haddelenmiş plaka, levha ve ekstrüze alüminyum ürünler, işlem sonucunda yönlü mekanik özellikler geliştirebilir.
Birincil işlem yönüne göre boylamasına alınan bir örnek, mekanik olarak enine alınan örnekle mutlaka eşdeğer değildir.
Kimya aynı olabilir.
Temper aynı olabilir.
Malzeme yapısının çekme yüküne göre yönelimi değildir.
Bu özellikle tedarikçi sertifikalarını gelen denetim sonuçlarıyla karşılaştırırken önemlidir. Onaylamak ki her iki laboratuvarın karşılaştırılabilir numune alma konumları ve yönleri kullandığını ve farkı makine anlaşmazlığının kanıtı olarak ele aldıktan sonra kullandığını belirtin.
ASTM ayrıca, bir malzeme veya parçanın seçilmiş parçalarından işlenmiş standartlaştırılmış örneklerin, tüm nihai ürünün dayanıklılığını ve süskülebilirliğini veya farklı servis ortamlarındaki davranışını tam olarak yansıtmayabileceğini uyarır.

Çatlak Size Ne Söyleyebilir
?Bir çekme sonucu şüpheli göründüğünde, kırık örnek genellikle kontrol edilmesi gereken ilk yerlerden biridir.
Hedeflenen gösterge bölgesindeki bir kırılma, çenenin hemen yanındaki kırıktan farklı bir hikaye anlatır.
Yakın tutuş kırılması, kavrama kaynaklı hasar, kötü eksenel hizalama, uygun olmayan çene yüzeyi, işleme hasarı veya yerel gerilme konsantrasyonu ile ilişkilendirilebilir.
Bu, bir tanı sinyalidir—sonucu otomatik olarak reddetmek için bir sebep değildir. Kabul yine de geçerli test ve ürün gereksinimlerine bağlıdır.
Slippage farklı bir hikaye anlatıyor.
Eğer örnek yükleme sırasında çenelere göre hareket ederse, ölçülen sistem hareketinin bir kısmı
planlanan şekil değiştirmeden değil, kaymadan kaynaklanır.Görece yumuşak alüminyum yüzeyler için tutuşun iki görevi vardır: gerekli çekme kuvvetini kaymadan aktarmak ve istenmeyen bir arıza noktası yaratmaktan kaçınmak.
Hizalama da aynı nedenle önemlidir.
Amaçlanan koşul ağırlıklı olarak tek eksenli gerilimdir. Numunenin eksen dışı yerleştirilmesi, malzeme gereksiniminin parçası olmayan bükülmelere yol açabilir.
 ,至少大于150KB,保证图片质量.webp)
Sayılar uyuşmadığında, buradan başlayın
Beklenmedik sonuçların hepsi aynı sebep taşımaz. Bu desen genellikle iki sayının farklı olmasından daha faydalıdır.
| What You | SeeÖnce Kontrol | Et
|---|---|
| UTS tekrarlanabilir ancak uzamalar dağılmıştır | Ölçü uzunluğu, uzatma yöntemi, kırık konumu, örnek yönü |
| Verim UTS'den daha fazla değişir | Extensometer, erken eğri, ön yükleme/sıfır durumu, kontrol hızı |
| Çene yakınında tekrarlayan kırık | Hizalama, çene yüzeyi, tutuş hasarı, işleme kalitesi |
| Başlangıç parmak eğride görünür | Tutuş oturtma, gevşeklik, ön yükleme, ekstensometre kurulumu |
| Yükleme sırasında örnek kayıyor | Çene seçimi, tutma durumu, örnek yüzeyi |
| Tedarikçi ve gelen sonuçlar aynı fikirde değil | Tüm oy, temper, ürün formu, kalınlık, örnekleme yeri ve yönü |
Bu yüzden sorun giderme sırasında tam çekme eğrisinin korunması faydalıdır.
Son bir sayı size neyin bildirildiğini gösterir.
Eğri, testin farklı davranmaya başladığı
Örnek, farkın nereden geldiğini açıklamaya yardımcı olabilir.
ASTM B557, B557M ve ASTM E8/E8M
ASTM B557/B557M ve E8/E8M ilgili çekme test yöntemleridir, ancak değiştirilebilir isimler olarak ele alınmamalıdır.
ASTM şu anda B557-15(2023) ve B557M-15(2023) aktif olarak listeliyor. B557, dövme ve döküm alüminyum ve magnezyum alaşımlı ürünleri kapsarken, B557M onun metrik karşılığıdır.
ASTM E8/E8M, genel olarak metalik malzemelerin çekme testlerini kapsayan daha geniş bir kapsama sahiptir; mevcut aktif baskı ise E8/E8M-25'dir.
| ASTM B557 / B557M | ASTM E8/E8M | |
|---|---|---|
| Ana odak | noktasıAlüminyum ve magnezyum alaşımı ürünleri | Metalik malzemeler genelde |
| Ürün formları | Döküm ve döküm ürünler | Geniş metalik çarpım formları |
| Alüminyum folyo | B557/B557M'den hariç | tutulduYönetici spesifikasyonu takip | et
| Unit yaklaşımı | B557: inç-pound; B557M: SI | Combined E8/E8M framework |
| Yöntem seçimi | Yönetim spesifikasyonunu takip | etYönetici spesifikasyonu takip | et
Pratik kural basittir:
Yönetici çizim, malzeme spesifikasyonu, satın alma gereksinimi veya müşteri prosedürü tarafından talep edilen yöntem ve sürümü kullanın.
Örnek alüminyum olduğu için bir yöntem seçmeyin.
Örnek Yükünden Makine Konfigürasyonuna
ASTM numarası makine kapasitesini belirlemez.
Alaşım tanımı da öyle değildir.
Beklenen çekme dayanımı ve orijinal örnek alanı ile başlayın:
Beklenen Maksimum Kuvvet ≈ Beklenen UTS × A₀
Diyelim ki düz bir örnek şu küçültülmüş bir bölüme sahip:
12.5 mm × 3.0 mm
Orijinal alan:
37.5 mm²
Beklenen UTS ise:
310 MPa
sonra:
F ≈ 310 × 37.5
F ≈ 11.625 N ≈ 11.6 kN
Şimdi çok daha büyük bir kesit alanını ele alalım:
A₀ = 250 mm²
beklenen bir UTS:
350 MPa
Tahmini maksimum kuvvet şöyle olur:
350 × 250 = 87.500 N
veya
87.5 kN
Her iki örnek de alüminyumdur.
Kuvvet gereksinimleri tamamen farklıdır.
Bu yüzden "alüminyum çekme testçisi" bir makine kapasitesi spesifikasyonu değildir.
Tüm oy adı makine kapasitesini belirlemez.
Güç kapasitesi sadece ilk kontrol
Beklenen çalışma gücü bilindikten sonra, çekme sisteminin geri kalanı yapılandırılabilir.
ITM-LAB için ilgili UTM aralıkları şunlardır:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
11,6 kN örneği, RS-8000 konfigürasyonuna yol açabilecek aralık içindedir. 87,5 kN gereksinimi zaten bu aralığı aşıyor ve tartışmayı RS-8000A gibi daha yüksek kapasiteli bir platforma kaydıracaktır.
Ancak sadece kare kapasitesi yeterli değildir.
Tam yapılandırma ayrıca yük hücresi aralığını, düz veya yuvarlak örnek geometrisini, tutuş ve çene seçimini, ölçüm uzunluğunu, ekstensometre gereksinimini, mevcut test alanını, beklenen uzatmayı, kontrol yöntemini ve gerekli raporlamayı da göz önünde bulundurmalıdır.
50 kN'lik bir makine, kırma kuvveti 50 kN'nin altında olan her örnek için otomatik olarak en iyi ölçüm sistemi değildir.
Çalışma aralığı da önemlidir.

Hızlı Yapılandırma Örneği
Alüminyum ekstrüzyon kuponlarını test eden bir gelen inceleme laboratuvarını düşünün.
Standard: ASTM B557M
Orijinal Alan: 6 0 mm²
Beklenen UTS: yaklaşık 320 MPa
Gerekli Sonuçlar: Akım Dayanımı, UTS, Uzalma, tam gerilme-deformasyon eğrisi
Ön maksimum kuvvet tahmini şudur:
320 × 60 = 19.200 N = 19.2 kN
Bu,
Ancak örnek çizimi hâlâ gereklidir.
Sonraki sorular, numunenin düz mu yuvarlak mu, hangi tutuşun uygun olduğu, hangi ölçü uzunluğunun belirtildiği, kanıt/akma gücü için ekstensometre gerektirip gerektirmediği, ne kadar test yolculuğu gerektiği ve laboratuvarın kaç örnek kullanmayı beklediğidir.
19,2 kN hesaplaması yaklaşık yük gereksinimini belirler.
Tüm test sistemini belirtmez.
ASTM B557 RFQ'ya ne dahil edilmeli
Örnek çizimi genellikle tahmin edilen makine kapasitesinden daha faydalıdır.
| Gereksinim | Ne Gönderilmeli | ?
|---|---|
| Standard | ASTM B557 / B557M |
| Materyal | Tüm oy + temper |
| Ürün formu | Sheet / plate / extrusion / bar / casting |
| Örnek | Çizim veya boyutlar |
| Kesit | Genişlik × kalınlık veya çapı |
| Örnekleme yönü | Boylamasına / enine / diğer |
| Beklenen güç | MPa veya ksi, biliniyorsa |
| Gerekli sonuçlar | Yield / UTS / uzatma / eğri |
| Gerim ölçümü | Extensometer gereksinimi, belirtilmişse |
| Test volume | Örnekler/gün |
Beklenen kuvvet bilinmiyorsa, örnek boyutlarını ve beklenen çekme dayanımını gönderin.
Tahmin edebiliriz:
Expected Force ≈ UTS × A₀
Beklenen dayanıklılık da bilinmiyorsa, alaşım, temper, ürün formu ve örnek çizimi yapılandırma tartışmasını başlatmak için yeterlidir.
SSS
ASTM B557 neyi kapsar?
ASTM B557, dövme ve dökme alüminyum ve magnezyum alaşımlı ürünlerin gerilim testlerini kapsar, alüminyum folyo hariç. ASTM çekme testlerini, tek eksenli çekme gerilmesi altında dayanıklılık ve süneklik hakkında bilgi sağlamak olarak tanımlar.
ASTM B557 ile B557M arasındaki fark nedir?
B557 inch-pound versiyonu, B557M ise metrik versiyondur. Laboratuvarlar, bir test kurulumunu diğerine dönüştürmek yerine, yönetici spesifikasyonun gerektirdiği özel yöntemi takip etmelidir. ASTM şu anda hem B557-15(2023) hem de B557M-15(2023)'i aktif olarak listelemektedir.
ASTM B557 veya ASTM E8/E8M—hangisini kullanmalıyım?
Yönetici malzeme spesifikasyonu, çizim, satın alma gereksinimi veya müşteri prosedürünü takip edin. B557/B557M özellikle alüminyum ve magnezyum alaşımlı ürünlerini ele alırken, ASTM E8/E8M daha geniş bir metalik çekme testini kapsar.
ASTM B557 için bir ekstensometreye ihtiyacım var mı?
Bu, gerekli özelliklere ve uygulanabilir prosedüre bağlıdır. Doğru, deformasyona bağlı özellikler (örneğin kanıt/akma dayanımı) gerektiğinde, deformasyon ölçümü özellikle önemli hale gelir. Çapraz başlık hareketi otomatik olarak tam ölçü kesiti gerilmesi olarak değerlendirilmemelidir.
ASTM B557 için hangi makine kapasitesi gereklidir?
Tek bir ASTM B557 makine kapasitesi yoktur. Beklenen UTS × Orijinal Kesit Alanı ile başlayın; maksimum çekme kuvvetini tahmin edin, ardından yük hücresi aralığı, gripler, ekstensometre, test alanı, seyahat, kontrol ve raporlama gereksinimlerini doğrulayın.
Makine kataloğu değil, örnek çizimiyle başlayın
ASTM B557 testini yapılandırmak için en faydalı bilgi, nadiren RFQ'da tahmin edilen bir makine kapasitesidir.
Bu örnek.
kesit alanı, malzeme dayanıklılığının kuvvete nasıl dönüşeceğini belirler. Ölçer uzunluğu ve gerilme ölçümü, deformasyonun yorumlanışını etkiler. Örnekleme yönü, ölçülen malzeme tepkisini değiştirebilir. Tutacaklar, yükün gösterge bölümüne temiz ulaşıp ulaşmadığını belirler. Ve kırılmanın kendisi, nihai sonuç tablosunda hiç görünmeyen sorunları ortaya çıkarabilir.
Pratik bir seçim yolu şudur:
Örnek → Beklenen Güç → Beklenen Kuvvet → Gerilme Ölçümü → Tutacaklar → Test Alanı → Makine
Uygun çalışma aralığındaki alüminyum çekme uygulamaları için, ITM-LAB RS-8000 (10–50 kN) örnek ve gerekli ölçümler etrafında yapılandırılabilir. Daha yüksek kuvvetli uygulamalar RS-8000A (100–300 kN) ile eşlenebilir.
