
İki CFRP kuponu aynı laminat panelden geliyor. İkisi de 4 mm kalınlığında.
Biri 64 mm destek açıklığında test ediliyor. Diğeri ise 128 mm'den fazla.
Aynı malzeme. Aynı kalınlıkta. Aynı evrensel test makinesi.
Bildirilen eğilme kuvveti aynı olmalı mı?
Mutlaka değil.
ASTM D7264 kompozit bükülme testinde, açıklık testin bir parçasıdır—sadece bir armatur ayarı değil. Yükleme geometrisini veya açıklık-kalınlık ilişkisini değiştirirseniz, kupon içindeki gerilme durumunu değiştirirsiniz. Sapmanın ölçülme şeklini değiştirin, sertlik sonucunu değiştirebilirsiniz. Numunenin gerçekten nerede başarısız olduğunu görmezden gelirseniz, kuvvet eğrisinde mükemmel temiz bir zirve yanıltıcı olabilir.
Bu yüzden ASTM D7264 kurulumu makineyle değil, kuponla başlar.
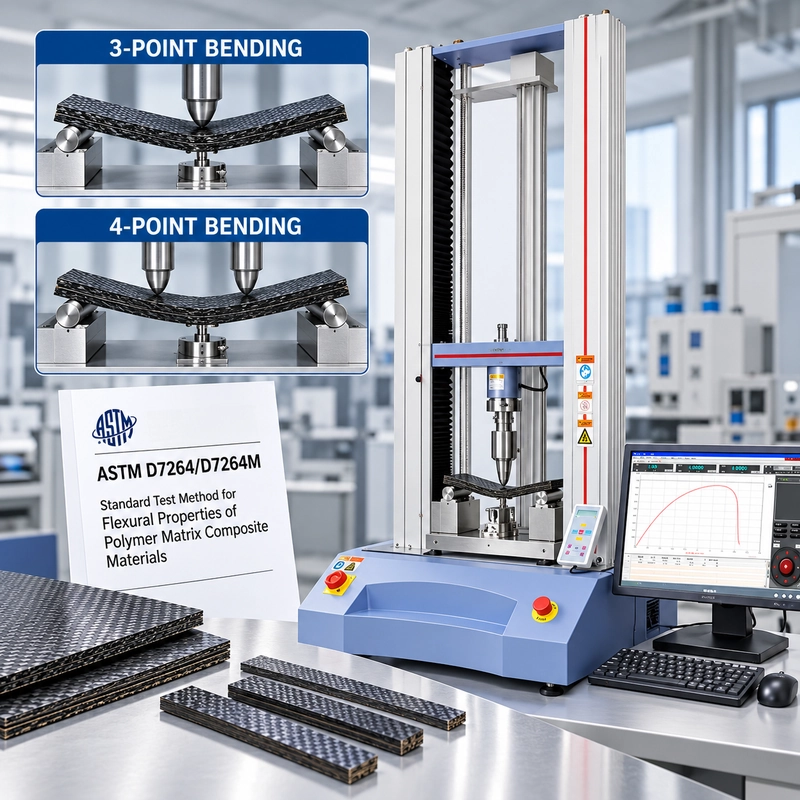
ASTM D7264/D7264M, özellikle sürekli lifle takviyeli polimer matris kompozitlerin bükülme özelliklerini kapsar. Mevcut ASTM D7264/D7264M-26 iki konfigürasyondan oluşur: Prosedür A üç noktalı yükleme kullanırken, Prosedür B dört noktalı yükleme kullanır. Standart 32:1 açıklık-kalınlık oranı kullanılır; bu, bu yöntemin ASTM D790 ve ASTM D6272 gibi yaygın plastik eğilme yöntemlerinden önemli farklarından biridir.
Bu rehber, bu gereksinimlerin test masasında ne anlama geldiğine odaklanır: yükleme yönteminin numune tepkisini nasıl değiştirdiği, 32:1'in neden önemli olduğu, arıza konumunun size ne gösterebileceği, sapma sayısının nereden geldiği ve kupon gereksinimlerinin pratik bir UTM ve armatur konfigürasyonuna nasıl dönüştürüleceğine odaklanır.
Laminatın içinde aslında ne oluyor?
Esneklik testi armaturun dışından bakıldığında basit görünüyor.
Kupon iki destek üzerinde duruyor. Çapraz kafa hareket ediyor. Örnek bükülür.
Laminatın içinde durum daha karmaşıktır.
Kiriş bükülürken, dış yüzeylerden biri ağırlıklı olarak sıkıştırma içinde, karşı yüzey ise ağırlıklı olarak gerilimde yer alır. Aralarında nötr eksen bulunur. Kalınlık boyunca enine kesme gerilimleri de gelişir.
Homojen bir malzeme için, ışın teorisi bu gerilme dağılımını tanımlamak için pratik bir yol sunar. Ancak lamine bir kompozit için malzemenin kendisi yönlü ve katmanlıdır.
Lifler boylamasına yükün çoğunu taşıyabilir. Matris gerilimi geçirir ve pekiştirmeyi destekler. Katmanlar arasındaki arayüzler başka bir olası hasar yolu ortaya çıkarır.
Yani kuponun başarısız olmasının tek bir yolu yok.
Bir CFRP örneğinde bir yüzeyde çekme lifi kırılması, diğer yüzeyde sıkıştırma hasarı, katmanlar arasında delaminasyon veya laminat üzerinden kesme kaynaklı hasar gelişebilir. Yükleme burnunun altındaki lokal temas, tamamen başka bir arıza mekanizması yaratabilir.
İştebu, UTM tarafından kaydedilen en yüksek kuvvetin asla tek başına yorumlanmaması gerektiğinin ilk nedenidir.

ASTM D7264 Prosedür A vs Prosedür B
ASTM D7264, laboratuvara iki yükleme düzeni verir.
Prosedür A üç noktalı bükmedir.
Örnek iki noktadan desteklenir ve açıklığın ortasındaki bir burun tarafından yüklenir.
B prosedürü dört noktalı bükmedir.
Örnek yine iki dış destek üzerinde durur, ancak kuvvet iki yükleme burunundan sağlanır. D7264 için, bu yükleme noktaları arasındaki mesafe destek açıklığının yarısıdır.
Bunlar sadece aynı sayı almak için iki maç türü değildir.
Üç noktalı bükülme maksimum momenti yoğunlaştırır
Tek bir merkez yüklemeli burunda, maksimum bükülme momenti merkezde gerçekleşir.
Bu, en yüksek stresli bölgenin güçlü bir konum etrafında yer aldığı anlamına gelir.
Laminatın en zayıf önemli kusuru kupon boyunca başka bir yerdeyse, o kusur aynı maksimum bükülme momentini asla yaşamayabilir.
Dört noktalı bükülme daha büyük bir bölgeyi ortaya çıkarır
Dört noktalı konfigürasyonda iki yükleme burnu arasında, örnek maksimum eğilme momenti bölgesi yaşar.
Bu, daha büyük bir malzeme uzunluğunu en şiddetli bükülme koşullarına maruz bırakır.
Kompozit malzemeler için bu fark önemlidir.
Boşluklar, yerel lif dalgalılığı, reçine açısından zengin alanlar, kontrplak kusurları ve diğer malzeme değişiklikleri her kuponun tam ortasında kolayca görülmez. Daha büyük, yüksek gerimli bir bölge, örneğin daha büyük bir bölümündeki kusurlara başarısızlık yaratma fırsatı verir.
Bu, Prosedür B'yi doğası gereği "daha iyi" yapmaz.
Bu onu farklı kılıyor.
ASTM, Prosedür A ve Prosedür B'nin biraz farklı özellik değerleri üretebileceğini belirtir. Sonuçlar karşılaştırılırken, karşılaştırma boyunca aynı prosedür kullanılmalıdır.
Bir müşteri çizimi Prosedür A'yı belirtiyorsa, A Prosedürünü kullanın.
Dahili bir Ar-Ge programının seçeneği varsa, seçilen prosedürü belgeleyin ve malzemeler, partiler ve koşullandırma grupları arasında tutarlı kalın.

32:1 oranı işe yarar
Standart ASTM D7264 konfigürasyonu için:
Destek Açıklığı / Örnek Kalınlığı = 32:1
ya da:
L = 32 saat
burada:
L = destek açıklığı
h = örnek kalınlığı
ASTM, bu 32:1 oranını D7264 ile ASTM D790/D6272 arasındaki farklardan biri olarak tanımlar; burada standart 16:1 açıklık-kalınlık oranı kullanılır. D7264, uzun ışın eğilme davranışını değerlendirmek için tasarlanmıştırken, ASTM D2344/D2344M kısa kiriş şiddetini ele alır.
Buneden önemli?
Çünkü bükülme ve kesme her açıklıkta eşit katkı sağlamaz.
Açıklığı örnek kalınlığına göre azaltılırsa enine kayma daha belirgin hale gelir. Göreli aralığı artırın, tepki daha fazla bükülme baskın hale gelir.
Bu özellikle lamine kompozitlerde önemlidir çünkü dış lifler testin incelemek üzere olduğu bükülme durumuna ulaşmadan önce interlaminar kesme arızası meydana gelebilir.
Yani operatör destekleri ayarladığında, bu ayarlama sadece kuponun uymasını sağlamakla kalmaz.
Bu, mekanik test koşullarının belirleyici bir parçasıdır.
Hızlı bir örnek
2 mm laminat için:
32 × 2 = 64 mm
4 mm laminat için:
32 × 4 = 128 mm
6 mm laminat için:
32 × 6 = 192 mm
Bu basit ilerleme aynı zamanda ekipman seçimi hakkında da bir şeyler söylüyor.
Bir laboratuvar 2 ila 6 mm kalınlığında kuponları test etmeyi planlıyorsa, bükme armaturinin ilgili destek açıklıklarını da barındırması gerekir. Fiziksel olarak 100 mm mesafede duran bir armatür, 2 mm örnek için mükemmel kullanılabilir ve aynı 32:1 durumunda 4 mm ve 6 mm örnekler için uygun olmayabilir.
Bir tedarikçi sadece şunları alırsa:
"ASTM D7264 armatüre ihtiyacımız var."
armatürü doğru şekilde yapılandırmak için hâlâ yeterli bilgi yok.
En azından, hangi örneklerin içine girdiğini bilmek istiyoruz.

4 mm CFRP Kuponu: Çalışılmış Örnek
Prosedür A kullanılarak test edilen dikdörtgen bir CFRP kuponunu düşünün.
Örneğin, varsayalım:
Genişlik, b = 13,0 mm
Kalınlık, h = 4,00 mm
Destek açıklığı, L = 128 mm
Tepe yük, P = 1.200 N
Üç noktalı bükülme yapan dikdörtgen bir örnek için, dış yüzey eğilme gerilme ilişkisi tanıdık biçimde olur:
σf = 3PL / 2bh²
Örnek değerlerin yerine koymak:
σf = (3 × 1.200 × 128) / (2 × 13 × 4²)
bu da yaklaşık olarak şunları verir:
σf = 1.108 MPa
ya da:
1.11 GPa
Bu sayı faydalı, ancak hesaplama kolayca gözden kaçması gereken başka bir şeyi ortaya koyuyor.
Paydaya bakın:
h²
Kalınlık kare olarak belirlenir.
Şimdi gerçek örnek 4,00 mm kalınlığında, ancak hesaplamaya 4,10 mm dahil edildiğini varsayalım.
Geri kalan her şey aynı kalıyor.
4.10 mm kullanımı:
σf ≈ 1.054 MPa
Bildirilen gerilme yaklaşık olarak şu noktadan kaydırılmıştır:
1.108 MPA → 1.054 MPA
yaklaşık %4,9 fark.
Makinede hiçbir şey değişmedi.
Zirvede hiçbir şey değişmedi.
Laminatta hiçbir şey değişmedi.
Sadece kalınlık değeri 0,10 mm değişti.
Bu yüzden sadece nominal çekme kalınlığı üzerine bir D7264 raporu oluşturmazdık. Kuponu yöntemin gerektirdiği şekilde ölçün ve karşılaştırma boyunca boyutsal ölçüm uygulamasını tutarlı tutun.
İnce kompozit laminatlar için numune metrolojisi mekanik testin bir parçasıdır.
Fiber yönü test başlamadan önce cevabı değiştirebilir
İki kupon dış boyutları aynı olabilir ve mekanik olarak çok farklı malzeme sistemlerini temsil edebilir.
Tek yönlü bir laminat düşünün.
Bir örnek, esas olarak lif yönünde kesilen ve ona karşı kesilmiş bir kesik, aynı şekilde eğilme yükü taşımaz.
Aynı sorun daha karmaşık turnikelerde de ortaya çıkıyor.
[0°] ağırlıklı bir laminat, [90°] baskın bir laminat, çapraz katlı yapı ve yarı-izotropik laminat, dört kuponun tamamı "CFRP"den yapıldığı için birbirinin yerine kullanılabilir olarak kabul edilmemelidir.
Bu yüzden faydalı bir bileşik test raporu, gerçekte neyin test edildiğini belirlemek için yeterli bilgiyi korumalıdır.
Sadece malzeme tanımı yeterli olmayabilir.
Programa bağlı olarak, faydalı bilgiler arasında laminat yapısı, döşeme tanımı, numunenin panele göre yönelimi, kalınlık, genişlik, koşullandırma durumu, test prosedürü ve destek açıklığı yer alabilir.
Bir parti boyuna diğeri enine kesilmişse, mükemmel makine tekrarlanabilirliği kötü bir karşılaştırmayı kurtarmaz.
Burada kırılırsa nedenini sor
.Kuvvet sapma eğrisinde temiz bir zirve güven verici görünüyor.
Kırık kupon en az en az onun kadar ilgiyi hak ediyor.
Hedeflenen yüksek eğilme bölgesinde kırılma
Hangiyüzeyin arızayı başlattığını ve kırılığın nasıl göründüğünü inceleyerek başlayın.
Lamina mimarisine bağlı olarak çekme lifi kırılması, sıkıştırma hasarı ve matris ile lif arızasının kombinasyonları ortaya çıkabilir.
Beklenen bölgede bir arıza testin her yönünü otomatik olarak doğrulamaz, ancak sadece maksimum kuvveti kaydetmekten çok daha bilgilendiricidir.
Yüklenen burnun tam altındaki hasar
Temas bölgesine dikkatlice bakın.
Eğer laminat, hedeflenen eğilme arızası gelişmeden önce burun altında lokal olarak ezilirse, ölçülen zirve temas hasarıyla kontrol edilebilir.
Bu, şu soru ile aynı değil:
"Bu laminat esneklikte ne kadar güçlü?"
Uzun bir katlar arasında bir ayrım
Laminat boyunca belirgin bir yarık, delaminasyon veya interlaminar etkileşim anlamına
gelebilir.İstenen uzun ışın bükülme tepkisinin, bu hasar kontrolleyici hale gelmeden önce ulaşıldığını sorun.
Destek yakınında başarısızlık
Sadece zirve yükünü kaydedip bir sonraki kupona geçmeyin.
Açıklığı, örnek konumu, destek temasını, hizalanmasını ve numunenin kendisini kontrol edin.
Yanlış yerde tekrarlayan bir arıza, kurulumla ilgili bilgidir.
Örnek beklenmedik bir yerde kırıldığında, sayıyı yorumlamadan önce konumu araştırın.

Daha
yüksek bir tepe yükü daha kötü bir test
olabilirİki nominal olarak aynı kuponu hayal edin.
Kupon A şunlara ulaşıyor:
1.20 kN
ve hedeflenen yüksek eğilme bölgesinde başarısız olur.
Kupon B şunlara ulaşıyor:
1.28 kN
Ancak inceleme, yükleme burnunun tam altında şiddetli lokal ezilme olduğunu gösteriyor.
Hangi kupon daha yüksek geçerli eğilme gücünü gösterdi?
Cevap sadece 1.20 ile 1.28 kN arasında belirlenemez .
Kupon B, makine okumasını daha büyük bir şekilde üretirdi. Ayrıca, farklı bir arıza mekanizmasının bu okumayı kontrol ettiğine dair kanıtlar ortaya çıktı.
Bu ayrım, test yazılımı otomatik olarak maksimum kuvvet, maksimum stres ve geçiş/başarısızlık sonuçlarını içeren bir rapor oluşturduğunda önemlidir.
Sayısal bir rapor içsel olarak tutarlı olabilir ve testten en önemli tanı gözlemini çıkarabilir.
Kompozit eğilme için eğriyi sakın yapın.
Ama kupona bak.
Curve'un da bir hikayesi var
Arıza denetimi, kuvvet-sapma eğrisinin yerini almamalıdır. İkisi birlikte olmalı.
Bir testin başında, örnek, destekler ve yükleme burun tam temas kurduğunda küçük bir oturma bölgesi ortaya çıkabilir.
Eğrinin ana yükselen kısmı, kupon ve test sisteminin yapısal yanıtını yansıtır.
Beklenen doğrusal tepkiden sapma, hasarın veya doğrusal olmayan davranışın başlangıcını gösterebilir.
Ani bir kırılma eşlik eden keskin bir yük düşüşü olabilir.
Zirve sonrası daha kademeli bir azalma oluşabilir, hasar kademeli olarak gelişir.
Bazı laminatlar, tek bir temiz kırılma yerine birden fazla yük düşüşü üretir çünkü bireysel katlar veya arayüzler arızalanabilirken, kalan yapı yükü taşımaya devam eder.
Bu faydalı bir tanı bilgisidir.
Bir kupon grubu tekrar tekrar akıcı ve tekrarlanabilir bir yanıt üretirken diğeri erken kesintiler ve büyük dağılma gösteriyorsa, ortalama tepe güçleri benzer görünse bile fark araştırılmaya değer.
Bu nedenle eğri, maksimum bir değere giden bir rotadan fazlası olarak ele alınmalıdır.
O sapma
numarası nereden çıktı?
Testraporunu açın ve sapma sütununu bulun.
Sertlik veya modül hesaplaması için kullanmadan önce bir soru sorun:
Nerede ölçüldü?
UTM, hareket eden crosshead'in veya aktüatörün ne kadar yol kat ettiğini bilir.
Bu hareket, sadece örnek bükme ile sınırlı değil.
Bu durum, makine uyumu, armatur deformasyonu, temas oturma sistemi ve kuponun desteklere ve yükleme burnuna karşı dönüş şekli gibi katkıları içerebilir.
Doğrudan numuneye yapılan yer değiştirme ölçümü, farklı bir soruyu cevaplamaya çalışıyor: Örnek kendisi tanımlanmış ölçüm noktasında ne kadar saptı?
Bu rakamlar otomatik olarak aynı değildir.
Bu ayrım, sabit bir kurulum altında maksimum kuvveti karşılaştırmak olan basit bir iç testte pek etkili
olmayabilir.Gerekli sonuç, kuvvet-sapma tepkisinin eğimine bağlı olduğunda çok daha önemli hale gelir.
Bu yüzden "makinenin yer değiştirme ölçümü var" ifadesi flexural modul testi yapılandırılırken tam bir cevap değildir.
Her modern elektromekanik UTM kendi hareketini ölçür.
Mühendislik sorusu şudur:
Hesaplama hangi yer değiştirmeyi gerektiriyor?

ASTM D7264 Sonuçları Doğru Görünmediğinde
Tekrar oynatmak ancak kurulum zaten doğru ise faydalıdır. Aynı anormal davranış devam ettiğinde, bu deseni tanı bilgisi olarak kullanın.
| Ne Görüyorsun | Önce neleri kontrol etmeli? |
|---|---|
| Güç sürekli olarak beklenenden daha düşük | Gerçek boyutlar, destek açıklığı, örnek yönü ve arıza modu |
| Erken delaminasyon | Açıklık/kalınlık ilişkisi, laminat kalitesi ve kenar durumu |
| Yükleme burnunun altında ezilir | Temas geometrisi, örnek yüzeyi ve yerel temasın arızayı kontrol edip etmediği |
| Modül değişkenlik gösterirken, tepe kuvvet nispeten stabildir | Sapma kanalı, oturma hattı, kalınlık girişi ve armatura/makine uyumu |
| Büyük kupondan kupona saçılım | Yatma, lif yönü, panel konumu, kalınlık ve numune hazırlığı |
| Anlamlı yük oluşmadan önce ilk hareket | Oturma, sıfırlama ve armatür teması |
| Bir destek yakınında tekrar tekrar arıza yaşanır | Açıklık, konumlandırma, hizalama, temas ve yerel kusurlar |
| Prosedür A ve B farklı değerler verir | İki işlemi doğrudan bir karşılaştırmada karıştırmayın |
| D7264 sonucu D790 verilerinden farklıdır | Onaylamak ki iki farklı test yöntemi eşdeğer olarak kabul | edilmemektedir
iki nokta özellikle laboratuvarlar tarihsel verileri devraldığında önemlidir.
"Eğilme kuvveti" değerleriyle dolu bir tablo, mutlaka karşılaştırılabilir bir veri seti değildir.
Bu değerlerin nasıl üretildiğini bilmeniz gerekir.
ASTM D7264 vs D790 vs D6272 vs D2344
Tüm dört yöntem bükülme veya kiriş tipi yüklemeyi içerir. Bunlar birbirinin yerine geçemez.
| Standart | Ana Uygulama | Yükleme | Ana Fark |
|---|---|---|---|
| ASTM D7264/D7264M | Polimer matris kompozitleri | 3 veya 4 nokta | Uzun kirişli kompozit eğilme özellikleri; standart 32:1 açıklık/kalınlık oranı |
| ASTM D790 | Plastikler ve yalıtım malzemeleri | 3 nokta | Plastiklerin eğilme özellikleri; standart geometri genellikle 16:1 kullanır |
| ASTM D6272 | Plastikler | 4-pointer | Dört noktalı plastiklerin eğilme testi |
| ASTM D2344/D2344M | Polimer matris kompozitleri | Kısa ışın yüklemesi | Kısa ışın gücü / ara-laminar duyarlı yanıt |
Bir bükme armaturı test yöntemini tanımlamaz.
Aynı evrensel test makinesi D7264 ve D790'ı çalıştırabilir, ancak bir D790 kurulumu, makinenin her iki örneği bükebilmesi nedeniyle D7264 testi haline gelmez.
Malzeme, örnek geometrisi, açıklık ve yükleme prosedürü hâlâ önemlidir.
UTM'nin Aslında Yapması Gerekenler
Şimdi ekipman seçebiliriz.
Tartışmada makine kapasitesinin geç nasıl göründüğüne dikkat edin.
Bu kasıtlı.
ASTM D7264 için, faydalı bir sistemin dört şeyi iyi yapması gerekir.
Gerçek çalışma yükünü ölçmek
Diyelim ki 50 kN'lik bir çerçeve mevcut ve bileşik kuponun yaklaşık 1.5 kN civarında arızalanması bekleniyor.
Çerçeve yeterli kapasiteye sahip.
Bu, tam 50 kN ölçüm aralığını otomatik olarak test için en iyi seçenek yapmaz.
Beklenen çalışma gücü, ölçüm aralığı, doğruluk ve aşırı yük marjı birlikte değerlendirilmelidir.
Çerçeve Kapasitesi ≠ Çalışma Yükü ≠ Ölçüm Aralığı
Bu ayrım, beklenen zirve kuvvetin üzerinde bir sonraki makine kapasitesini seçmekten daha önemlidir.
Gerekli açıklığa uymak
4 mm örneğine geri dönün.
32:1 oranı için şunları gereklidir:
128 mm
destek süresi.
Daha kalın bir kupon çok daha fazlasını gerektirebilir.
Bükülme armatürü yeterli ayar aralığına ihtiyaç duyar ve tam armatur hâlâ UTM'nin mevcut test alanına sığmalıdır.
Gerekli yükleme geometrisini koruyun
Prosedür A, uygun üç noktalı düzenlemeye ihtiyaç duyar.
Prosedür B, uygun dört noktalı düzenlemeye ihtiyaç duyar.
Yükleme burunları ve destekleri için de gerekli test için uygun geometri, konumlandırma ve hizalama gereklidir.
Yeterli kuvvete sahip ama yanlış armatüre sahip bir makine D7264 test sistemi değildir.
Hesaplamanın gerçekten ihtiyaç duyduğu verileri edinin
Proje sadece kontrollü bir kuvvet-sapma eğrisi ve maksimum kuvvet gerektiriyorsa, tek bir ölçüm konfigürasyonu yeterli olabilir.
Eğer eğilme modülü veya başka bir sertlikle ilgili çıktı gerekiyorsa, sapma ölçümü daha yakından incelenmeyi hak eder.
Önce sonucu tanımlayın.
Sonra sensörü tanımlayın.
RS-8000'in Nerede Uyacağı
ITM-LAB RS-8000 evrensel test makinesi 10–50 kN çerçeve konfigürasyonlarını kapsar ve çekme, sıkıştırma ve bükülme uygulamaları için yapılandırılabilir.
Ancak ASTM D7264 kompozit bükülme testi için model numarası sadece başlangıç noktasıdır.
Kupon etrafında faydalı bir yapılandırma oluşturulmalıdır:
Beklenen çalışma gücü
Prosedür A veya Prosedür B
örnek kalınlığı
Gerekli destek açıklığı
örnek genişliği ve uzunluğu
Yükleme/Destek Geometrisi
Gerekli sapma ölçümü
Mevcut test alanı ve seyahat
Gerekli çıktı ve raporlama
Birçok CFRP ve GFRP kupon testinde, temel seçim sorunu muhtemelen 50 kN bir çerçevenin yüke fiziksel olarak dayanıp dayanamayacağı değildir.
Daha faydalı soru, tam sistemin gerçek çalışma alanını uygun şekilde ölçüp üretip gerekli geometriyi yeniden üretip üretmediğidir.
UTM seçmek ile test sistemi yapılandırmak arasındaki fark budur.
Bir Kupon, Bir Konfigürasyon Örneği
Önceki örneği ele alalım:
Malzeme: CFRP laminat
Prosedür: ASTM D7264 Prosedür A
Kalınlığı: 4.00
mm Genişlik: 13.0 mm
Gerekli oran: 32:1
Destek açıklığı: 128
mm Beklenen tepe kuvveti: yaklaşık 1–2 kN
Gerekli sonuçlar: eğilme kuvveti + kuvvet-sapma eğrisi
Sadece bu bilgilerden bile, birkaç ekipman gereksinimi zaten görülebilir.
Fiksörün destek açıklığı 128 mm olmalıdır.
Makine, armatür, kupon ve test yolculuğu için yeterli alana ihtiyaç duyar.
Kuvvet ölçüm konfigürasyonu, yalnızca çerçevenin maksimum derecesinden seçilmek yerine beklenen 1–2 kN bölgesi civarında çalışma yükü için uygun olmalıdır.
Sertlikle ilgili özellikler gerekiyorsa, yer değiştirme ölçüm yöntemi tanımlanmalıdır.
Ve yükleme armatürü Prosedür A'ya karşılık gelmelidir.
Ancak bu koşullar belirlendikten sonra:
"Hangi UTM modeli?"
faydalı bir son soru haline gelir.

ASTM D7264 RFQ ile Ne Gönderilmelidir
"ASTM D7264 makinesine ihtiyacımız var" standardı söyler, ancak test sistemini henüz tanımlamıyor.
Çok daha faydalı bir RFQ şunları içerir:
Standart / revizyon: ASTM D7264/D7264M-26 veya müşterinizin gerektirdiği revizyon
Prosedür: A / B / henüz tanımlanmadı
Kompozit: CFRP / GFRP / diğer polimer matris kompozit
Yatırılma veya fiber yönelimi: biliniyorsa
Örnek boyutları: kalınlık × genişlik × uzunluk
Beklenen çalışma yükü veya eğilme kuvveti: varsa
Gerekli çıktılar: maksimum kuvvet / eskerlik gücü / kuvvet sapması / modül
Sapma ölçüm gereksinimi: belirtilmişse
Test hacmi: parti veya gün başına yaklaşık örnek
Örnek çizim zaten mevcutsa, gönderin.
Ekipman seçimi için, bir çizim genellikle istenen makine kapasitesinden daha faydalı sorulara cevap verir.
SSS
ASTM D7264 açıklık-kalınlık oranı nedir?
Standart açıklık-kalınlık oranı 32:1'dir. Örneğin, 4 mm bir örnek, standart oran altında 128 mm destek açıklığına karşılık gelir.
ASTM D7264 Prosedür A ile Prosedür B arasındaki fark nedir?
Prosedür A, bir merkez yükleme burunlu üç noktalı yükleme kullanır. Prosedür B, iki yükleme burunlu dört noktalı yükleme kullanır. D7264 dört noktalı düzeninde, yükleme açıklığı destek açıklığının yarısıdır. Gerilme dağılımları farklı olduğundan, materyal sonuçları doğrudan karşılaştırıldığında iki prosedür karıştırılmamalıdır.
ASTM D7264 ile ASTM D790: Fark nedir?
ASTM D7264, özellikle sürekli lifle takviyeli kompozitler olmak üzere polimer matris kompozit bükülme özellikleri için tasarlanmıştır. ASTM D790 öncelikle plastiklerden oluşan bir bükülme yöntemidir. D7264, standart olarak 32:1 açıklık-kalınlık oranı kullanırken, D790 ile ilişkilendirilen standart 16:1 oranı kullanır.
Kompozit bükülme modülü için çapraz başlık yer değiştirme kullanılabilir mi?
Çapraz başlık hareketi ve örnek sapmasının aynı olduğunu varsaymayın. Çapraz başlık hareketi makine, armatur, temas ve örnek deformasyonunu içerebilir. Sertlikle ilgili bir sonuç gerektiğinde, uygulanabilir prosedür ve hesaplamanın hangi yer değiştirme ölçümü gerektiğini doğrulayın.
ASTM D7264 için hangi boyutta UTM gereklidir?
Her D7264 uygulaması için tek bir kN kapasite yoktur. Örnek boyutları, beklenen çalışma yükü, destek aralığı ve gerekli ölçüm çıktılarıyla başlayın. Sonra çerçeveyi, yük ölçüm aralılığını, bükme armatürü ve sapma ölçümü tek bir sistem olarak seçin.
Sayı yalnızca arkasındaki test tanımlandığında faydalıdır
ASTM D7264, laboratuvar zemininde kolayca tanınır.
İki destek. Bir ya da iki yüklü burun. Aralarında bir kompozit kupon bükülüyor.
Faydalı bir maddi özelliği sadece başka bir tepe kuvveti okumasından ayıran şey ayrıntılardadır.
Prosedür A mı yoksa B mi kullanıldı?
Açıklık gerçek kupon kalınlığına mı dayanıyordu?
Numune amaçlanan malzeme yönünde mi kesildi?
Nerede başarısız oldu?
Hasar fleksel, interlaminar mı yoksa temas kaynaklı mıydı?
Bildirilen sapma nereden geldi?
Ve kuvvet ölçüm sistemi, kuponun gerçekten ürettiği yük etrafında mı yapılandırıldı?
Bu sorular, bir UTM kataloğundaki en büyük kN sayısını seçmeden önce yanıtlanmalıdır.
ASTM D7264 projesi için, örnek çizimi ve test gereksinimiyle başlayın. Buradan sonra destek açıklığı, armatur geometrisi, kuvvet aralığı, yer değiştirme ölçümü ve makine konfigürasyonu çok daha kolay tanımlanır.
Önce örneği, açıklığı ve ölçümü tanımlayın. Sonra makineyi seçin.
