
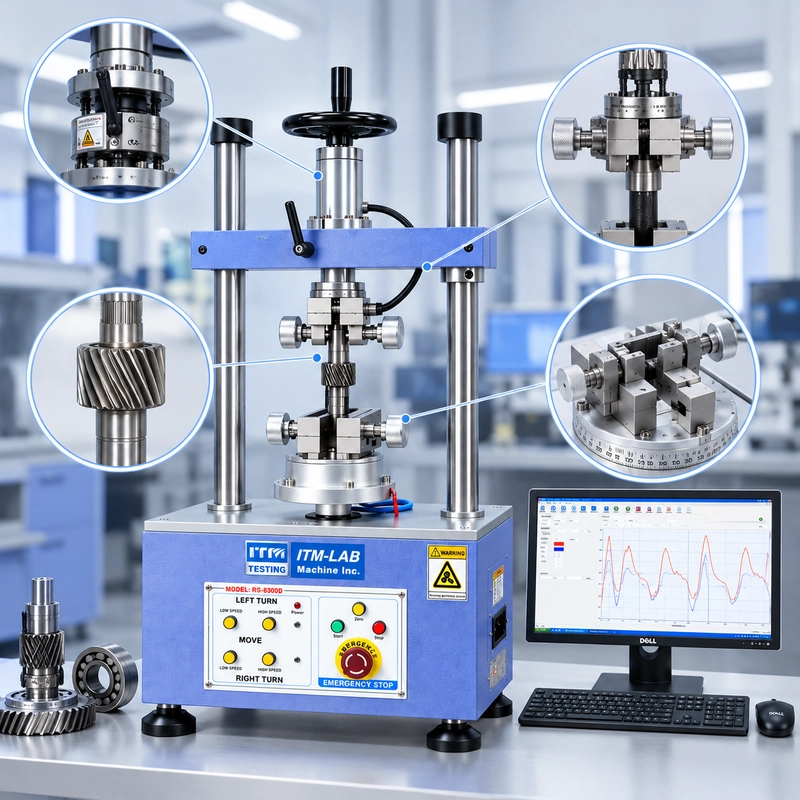
Bir müşteri bize şöyle der: "Şaft torku yaklaşık 0.8 N·m."
Bu, bir tork testeri seçmek için yeterli bilgi gibi görünüyor. Pratikte ise genellikle öyle değildir.
Soracağımız ilk sorular şunlardır: 0.8 N·m çalışan tork mu yoksa en yüksek tork mu? Şaft ilk hareket etmeye başladığında ne olur? Tork dönüş sırasında değişir mi?
0.8 N·m ile çalışan bir bileşen, dinlenme noktasından kurtulmak için 1.2 N·m gerektirebilir. Aynı dönüşte daha sonra bir conta, rulman, dişli arayüzü veya başka bir mekanik geçiş kısa süreli 1.4 N·m zirve üretebilir.
Bu değerlerin hiçbiri mutlaka yanlış değildir. Aynı mekanik olayın farklı bölümlerini tanımlar.
Bu ayrım, miller, rulmanlar, burçlar, contalar, bağlantı sistemleri, döner eklemler ve diğer mekanik montajlar test edilirken önemlidir. Tork aralığı seçerken de önemlidir, çünkü sadece normal çalışma torkuna göre sensör ölçülmesi gerçek zirveyi hedeflenen ölçüm aralığının dışında bırakabilir.
Faydalı bir mil tork testi böylece makine kapasitesini seçerek değil, olayı tanımlamayla başlar.
Bu rehber,

Bir şaft tork testi aslında neyi ölçür?
En basit halinde, mil torku testi kontrollü hareket altındaki bir bileşenin dönme direncini ölçür.
DUT bir armatüre monte edilir, fonksiyonel ekseni etrafında dönüş uygulanır ve tork tepkisi ölçülür.
Testten ne istememiz gerektiği bileşene bağlıdır.
Bir yatak montajı için endişe, dönüşü başlatmak için gereken tork olabilir. Döner conta için, çalışma direnci daha önemli olabilir. Dişli mekanizma için, bir maksimum değer bize çok az şey söyleyebilir çünkü direnç açısal konumda tekrar tekrar değişir.
Bu yüzden, bir test yapılandırmadan önce olası ölçümleri ayırmak faydalı olur:
| Ölçüm | Neye Bakıyoruz |
|---|---|
| Breakaway Torque | Bileşen hareketten hareket etmeye başlarken direnç |
| Running Torque | Rotasyon başladıktan sonra direnç |
| Peak Torque | Tanımlanmış test sırasında ulaşılan en yüksek tork |
| Ortalama Tork | Belirli bir bölge üzerindeki ortalama direnç |
| Tork Varyasyonu | Dönüş sırasında ne kadar direnç değişir |
| Açısal Pozisyon | Belirli bir tork olayının gerçekleştiği | yer
| CW / CCW Torque | Davranışın yöne göre değişip değişmediği |
| Torque-Angle Curve | Dönme yoluyla tam tork tepkisi |
"şaft tork testi" ayrıca DUT'un çıplak bir mil olması gerektiği anlamına gelmez. Aynı ölçüm yaklaşımı rulmanlar, burçlar, bağlantı sistemleri, döner contalar, eklemler, dişli mekanizmalar, ayar montajları ve tam döner bileşenler için de kullanılabilir.
Erken bir ayrım yapılmalıdır: bu makale
Bir motor testi, yük altında çıkış torku, hız, güç ve verimliliği karakterize edebilir. Burada soru farklı: Bileşen dönmeye başlarken ve dönmeye devam ederken ne kadar direnç üretir?
Breakaway torque: Başlangıçta ne olur?
Bir rulman ve contalı şaft montajını düşünün.
Örneğin, DUT'un monte edildiğini, hizalandığını ve test başlamadan önce sabit kalmasına izin verildiğini varsayım. Test cihazı tanımlanmış hızda dönmeye başlar.
Tork artar.
Şaft hâlâ sabit durumda.
Okuma şulara ulaşır:
1.05 N·m
Şaft hareket etmeye başlar ve tork çok daha düşük bir banda düşer:
0.55–0.65 N·m
İlk 1.05 N·m olayı,
Kırılma torku—bazen bir ürün spesifikasyonunda başlangıç torku olarak adlandırılır—durmadan harekete geçişte bulunan direncin aşılmasıyla ilişkilidir.
Kırılma ile çalışma torku arasındaki fark birkaç noktadan kaynaklanabilir: statik sürtünme, conta teması, rulman ön yükü, yağlama durumu, yüzeye yapışma veya mekanik girişim.
Gerçek bir testte önemli olan şey, sadece sayıdan nedeni varsaymak değildir.
Beklenmedik yüksek bir breakaway değeri görürsek, önce test koşulunu doğruluyoruz: DUT aynı şekilde mi monte edildi? Aynı başlangıç pozisyonu kullanıldı mı? Bileşen aynı süre boyunca sabit mıydı? Armatürde bir şey kaydı mı?
Kurulum kontrol edildikten sonra tork farkı bileşenlerin karşılaştırılmasında faydalı hale gelir.
Örnekleyici DUT'imiz için:
Breakaway: 1.05 N·m
Çalışan bölge: 0.55–0.65 N·m
Bu fark bize ekipman seçimi hakkında da hemen bir şeyler söylüyor: sadece 0.6 N·m çalışma değeri etrafında seçilen bir tork aralığı yanlış başlangıç noktası olur.
Çalışan tork genellikle bir bölgedir, tek bir sayı değil
Şaft hareket etmeye başladığında, eğri koşu bölgesine girer.
Burada test isteklerinde sıkça başka bir basitleştirme görürüz:
"Çalışan tork: 0.6 N·m."
Bu tamamen geçerli bir spesifikasyon olabilir. Ancak gerçek eğriye baktığımızda, direnç tamamen düz bir 0.60 N·m çizgisinde durmak yerine 0.55 ile 0.65 N·m arasında hareket edebilir.
Bu, birçok gerçek mekanik montaj için normaldir.
Bir conta geniş bir sürtünme bantı oluşturabilir. Dişli mekanizma tekrarlayan bir desen gösterebilir. Bir rulman düzeni, bir döngünün çoğunda stabil olabilir ve ardından bir açısal konumda hafifçe yükselebilir.
Test gereksinimine bağlı olarak, örnek çalışma bölgemiz şu şekilde raporlanabilir:
Ortalama: 0.60 N·m
Minimum: 0.55 N·m
Maximum: 0.65 N·m
Peak-to-peak varyasyonu: 0.10 N·m
Bu değerler kabul sınırları değil, örneklerdir.
Doğru raporlama yöntemi müşterinin çiziminden, spesifikasyonundan, test prosedüründen veya mühendislik amacından gelmelidir.
Bu yüzden veri çıkışını yapılandırmadan önce "çalışan tork"un ne anlama geldiğini netleştirmeyi tercih ediyoruz. Bazı müşteriler üretim denetimi için tek bir ortalama değere ihtiyaç duyar. Diğerleri ise minimum, maksimum ve ortalama değerlere ihtiyaç duyar. Sorun giderme veya geliştirme çalışmaları için, tam eğri bunların hiçbirinden daha faydalı olabilir.
Breakaway torku otomatik olarak tepe torku değildir
Bu ayrımı kolayca gözden kaçırabilir.
Breakaway torku ve zirve torku genellikle aynı değerdir çünkü en büyük direnç genellikle bileşen ilk hareket etmeye başladığında ortaya çıkar.
Ama bunlar aynı anlamı ifade etmez.
Breakaway torku bir olayı tanımlar.
Durmadan harekete geçişte gerçekleşir.
Pik tork bir büyüklüğü belirler.
Bu, tanımlanmış testte ölçülen en yüksek torktur.
Diyelim ki bir şaft şu şekilde üretiyor:
Breakaway: 1.05 N·m
ve sonraki bir nokta bu değeri aşmaz.
Bu durumda, kırılma torku aynı zamanda zirve torktur.
Şimdi başka bir DUT'u ele alalım:
Breakaway: 0.90 N·m
Hareket başladıktan sonra bileşen yaklaşık 0.60 N·m olarak yerleşir. Ancak 220°'de direnç şu seviyeye yükselir:
1.20 N·m
Şimdi:
Breakaway Torque = 0.90 N·m
Peak Torque = 1.20 N·m
O 1.20 N·m zirvesi bize araştırmamız için bir yer veriyor. Bize otomatik olarak nedenin rulman, conta, dişli arayüzü, parazit, hizalama sorunu mu yoksa başka bir şey mi olduğunu söylemez.
İşte burada tork açısı eğrisi sadece maksimum değerden çok daha faydalı hale gelir.
Tork açısı eğrisi okunuyor
Döner test verilerini incelediğimizde, maksimum tork genellikle gördüğümüz ilk sayılardan biridir.
Cevap verir:
Tork ne kadar yükseldi?
Eğri başka bir soruya cevap verir:
Nerede oldu?
Örnekleyici şaft montajımıza geri dön.
Testin başında tork
mil hareket etmeye başladığında,
Sonra,
Rapor yalnızca şu şekilde saklanıyorsa:
Maksimum tork = 1.05 N·m
168° olayı sonuçtan kaybolurdu.
Eğri bunu görünür kılar.
Yapmayacağımız şey, 0.92 N·m yükselmeyi hemen "rulman kusuru" olarak etiketlemek olur. Veriler bunu kanıtlamadı.
Bunun yerine, bize daha iyi bir soru seti sunuyor:
Yükseliş bir sonraki koşuda tekrar 168° civarında mı görünüyor?
DUT çıkarılıp yeniden monte edildikten sonra kalıyor mu?
Başka bir örnek aynı deseni gösteriyor mu?
Her iki dönme yönünde de mi oluyor?
Eğri soruşturmayı daraltır. Yerine geçmez.

Aynı zirve tork. Farklı Mekanik Davranışlar.
döner testlerden faydalı bir örnek, aynı zirve tork sınırını geçen ancak çok farklı eğriler üreten iki bileşendir.
Her iki erişimi de varsayın:
1.10 N·m
Bileşen A açıkça bir ilk kırılma olayı gösterir. Tork daha sonra düşer ve nispeten sabit bir çalışma bandında kalır.
Bileşen B aynı maksimuma ulaşır, ancak çalışan bölgesinde tekrar eden bir yükseliş ve düşüş bulunur. Bir açısal pozisyon da dar bir tork artışı üretir.
denetim kaydı yalnızca şunları içeriyorsa:
Peak = 1.10 N·m
bu iki bileşen aynı görünüyor.
Aynı şekilde davranmıyorlar.
Bu yine de Bileşen B'nin arızalandığı anlamına gelmez. Örneğin, dişli veya indeksli bir mekanizma, doğal olarak periyodik direnç üretebilir. Çizim veya test spesifikasyonu bize neyin kabul edilebilir olduğunu göstermelidir.
Ancak mühendislik amacı dönme davranışını karşılaştırmaksa, maksimum bir değer çoğu faydalı bilgiyi atmış olur.

Dönüş hızı bir test koşuludur
Döner tork uygulaması tartışılırken her zaman bilmek istediğimiz bir detay hızdır.
Bir müşteri şunları sağlayabilir:
Torque: 2 N·m
Dönüş: 360°
ama rpm'i çıkarmayın.
Bazı bileşenler için eksik sayı önemlidir.
Yağlayıcı davranışı, conta sürtünmesi, viskoz direnç ve dinamik temas, ölçülen torku dönüş hızına duyarlı hale getirebilir. Bu nedenle, 5 rpm'de yapılan bir test, 60 rpm'de yapılan testle otomatik olarak karşılaştırılmamalıdır.
Bu, her DUT'nin anlamlı bir fark göstereceği anlamına gelmez. Bazıları ilgili aralıkta nispeten duyarsız olur.
Pratik kural şudur:
Hız değişirse, yöntem başka türlü belirlenmedikçe bunu değişmiş test durumu olarak kabul edin.
mil tork testi için evrensel bir "en iyi hız" önermiyoruz çünkü her rulman, conta, bağlantı veya döner mekanizma için geçerli anlamlı bir değer yoktur.
Ürün spesifikasyonu, doğrulanmış dahili yöntem, mühendislik gereksinimi veya gerçek uygulama amacı tarafından tanımlanan hızı kullanın ve test kaydına ekleyin.
CW ve CCW otomatik olarak eşdeğer değildir
Yön, bazen ilk sorgulamada eksik olan başka bir alandır.
DUT her iki yönde çalışıyorsa, testin şu yöne ihtiyaç duyup duymadığını bilmek isteriz:
CW
CCW
veda:
Her ikisi
Bir döner montaj şunları gösterebilir:
CW Breakaway: 0.82 N·m
CCW Breakaway: 0.96 N·m
Yerel bir zirvenin koşma bölgesi veya açısal konumu da farklı olabilir.
Cont yönü, dişler, rulman koşulları, montaj ön yükü, dişli geometrisi veya diğer asimetrik mekanik özellikler yön farklılıklarına katkıda bulunabilir.
Yine, eğri davranışın değiştiğini söylüyor. Hangi iç mekanizmanın değişime sebep olduğunu kanıtlamaz.
Her iki yön de hizmette önemliyse, genellikle testte her ikisi de tanımlanmalıdır, bir yönün diğerini temsil ettiğini varsaymak yerine.

Fikstür ve hizalama: İyi Sensörlerin Kötü Test Yaptığı Yerler
Hassas bir tork sensörü geçerli mil tork testi garanti etmez.
En önemli sorunlardan bazıları, sensör sınırlayıcı faktör olmadan önce ortaya çıkar.
Fonksiyonel Eksenle Hizala
)Basit bir mil ile dönme ekseni belirgin olabilir.
Tam bir montaj ile bu durum olmayabilir.
düzensiz bir gövde, gerçek mil ekseni doğru konumlandırılsa bile görsel olarak merkezden farklı görünebilir. Tam tersi de mümkündür: gövde ortalanmış görünürken fonksiyonel dönme ekseni test cihazıyla hizalanmamıştır.
Bu nedenle fonksiyonel datum—mil merkez hattı, rulman ekseni, bağlantı ekseni veya başka tanımlanmış montaj referansı—örneğin fotoğrafta ortada olup olmadığına önem veriyoruz.
Kötü hizalama ölçüme yan yüklenme, ek rulman direnci, bağlantı kuvvetleri veya fikstür deformasyonu
getirebilir.Parçayı değiştirmeden tutun
Fikstür DUT'un hareket etmesini engellemelidir, ancak sadece daha sert sıkmak iyi bir çözüm değildir.
Özellikle ince muhafazalara, rulman desteklerine, plastik gövdelere ve sıkıştırma kuvvetinin iç ön yükü veya geometriyi değiştirebileceği bileşenlere özel önem veriyoruz.
Eğer armatür DUT'u değiştirirse, sensör bu değişikliği çok hassas ölçebilir.
Yine de yanlış test.
Sadece tork çalıştırmak değil, armatürü breakaway noktasında doğrulayın
Bu, tam tork olayı dikkate alındığında ortaya çıkan pratik bir noktadır.
Bir armatür, şaft 0.60 N·m hızda çalışırken mükemmel şekilde tutabilir.
Sonra breakaway 1.05 N·m'ye ulaşır ve DUT hafifçe tutuşun içinde hareket eder.
Ortaya çıkan eğri yine temiz görünebilir.
Bu nedenle, armatür tutma kapasitesi sadece normal çalışma bölgesi değil, etrafında kontrol edilmelidir.
Bir Zirve Teşhisi Yapmadan Önce Tekrarlanabilirliği Kontrol
EtDiyelim ki aynı 0.92 N·m yükselişini 168° civarında görüyoruz.
Ne anlama geldiğine karar vermeden önce testi tekrar çalıştırıyoruz.
Zirve aynı açısal konumda tekrar tekrar görünürse, mekanik inceleme için çok daha faydalı olur.
Eğer 90°'ye hareket ederse, sonra 240°'ye hareket ederse ve tamamen kaybolursa, test kurulumuna da dikkatlice bakmalıyız.
DUT kaydı mı?
Başlangıç açısı yeniden üretildi mi?
Montaj pozisyonu değişti mi?
Hız aynı mıydı?
Yeniden monte edildikten sonra mil yeniden hizalandı mı?
döner tork testi kullanılırken tekrarlanabilirliğin bu kadar önemli olmasının bir nedeni
de budur.Tek bir olağan dışı nokta gözlemdir.
Kontrollü koşullarda tekrarlanabilir bir olay, araştırılmaya değer tutarlı bir mekanik davranış olduğuna dair çok daha güçlü bir kanıttır.
Yine de eğri bize nerede araştırma yapılacağını söyler, otomatik olarak değil ne başarısız oldu.
Döner Tork Testleri Neden Yanlış Gidiyor
Bir eğri doğru görünmediğinde, genellikle kurulumla başlarız ve sonra DUT'u suçlarız.
Fikstür kayması bariz bir sorundur, ancak tek sorun değildir. Küçük bir eksen ofseti direnç oluşturabilir. Aşırı sıkıştırma montajı değiştirebilir. Farklı başlangıç pozisyonları, mekanik olayları ele geçirilen verilerde farklı yerlere taşıyabilir.
Hız da tutarlı olmalıdır.
Sonra tork aralığı var.
0.6 N·m çalıştırma torku civarında seçilen bir sistem, ilk 1.2 N·m kopma olayı gerçekleşene kadar mükemmel görünebilir.
Zor kısmı, bu sorunların birkaçının hâlâ temiz görünen grafikler üretmesidir.
Temiz veri mutlaka geçerli veri değildir.

Tam olay etrafındaki tork aralığını seçin
Bir müşteri bize şöyle derse:
Çalışan tork: yaklaşık 0.6 N·m
sensörü sadece o sayıdan seçmeyiz.
Yine de bilmek isteriz:
Breakaway tork nedir?
En yüksek beklenen zirve nedir?
Üründen ürüne ne kadar varyasyon bekleniyor?
Bu rehber boyunca kullanılan örneğe geri dönelim:
Running Region: 0.55–0.65 N·m–0.65 N·m
Breakaway: 1.05 N·m
Yerel zirve: 0.92 N·m
DUT'u sadece "0.6 N·m şaft" olarak tanımlamak, asgari gerekli baş boşluğunu belirleyen olayı çıkarır.
Tam tersi yaklaşım—sadece güvenlik için çok daha büyük bir sensör seçmek—otomatik olarak daha iyi değildir. Anlamlı ölçümler daha sonra seçilen aralığın çok küçük bir kısmını kaplayabilir.
Kapasite, beklenen zirveler, doğruluk spesifikasyonu, çözünürlük, normal çalışma bölgesi ve aşırı yük izni birlikte ele alınmalıdır.
Detaylı aralık seçimi tartışması için bkz:
Tork test cihazı için doğru tork aralığı nasıl seçilir
Şaft ve döner bileşen testleri için pratik çıkarım basittir:
Ölçüm sistemini sadece tork çalışmasından ölçmeyin.
Bir tork test cihazı tork sensöründen daha fazladır
DUT ve mekanik olay öğrendikten sonra ekipman tartışması çok daha kolay hale gelir.
Tam ölçüm zincirine bakıyoruz.
Tork aralığı: Breakaway, koşu, zirve ve beklenen varyasyonu kapsıyor mu?
Motion: Hangi dönüş hızı ve açısı gereklidir?
Yön: CW, CCW mi yoksa her ikisi mi?
Fixture: DUT kaymadan veya deformasyon olmadan nerede tutulabilir?
Hizalama: Fonksiyonel dönüş ekseni nedir?
Data: Bir tepe değeri yeterli mi, yoksa mühendisin açıya karşı torka ihtiyacı mı var?
Bu yüzden aynı maksimum 2 N·m olan iki bileşen farklı test yapılandırmaları gerektirebilir.
basit bir döner eklem sadece kontrollü bir 90° hareket ve tepe sonucu gerektirebilir.
Başka bir bileşen ise birkaç devir, düşük hızlı hareket, özel bir armatür, CW/CCW karşılaştırması ve ayrıntılı bir tork açısı eğrisi gerektirebilir.
Aynı nominal kapasite.
Farklı test.

Bu Testleri Pratikte Nerede Görüyoruz
Ölçüm prensibi birçok mekanik üründe benzerdir, ancak faydalı sonuç DUT ile değişir.
Rulmanlar, Burçlar ve Mühürler
Bu uygulamalar genellikle kopma ve çalışan torku aynı teste getirir.
Bir rulman veya contar montajında belirgin bir başlangıç olayı ve ardından çok daha düşük bir çalışma bölgesi olabilir. Yağlama, ön yükleme, temas durumu ve koşullandırma geçmişi önemli olabilir, bu yüzden numuneler karşılaştırıldığında test prosedürü bu değişkenleri kontrol altında tutmalıdır.
Miller, Bağlantılar ve Döner Eklemler
Burada, genellikle fonksiyonel hareket boyunca dirençle tutarlı kalıp kalmadığına ilgi duyuyoruz.
Tek bir zirve basit bir spesifikasyon için faydalı olabilir, ancak tork açısı eğrisi, eklem sıkı hissedildiğinde veya sadece belirli bir konumda direnç ürettiğinde daha değerli hale gelir.
DUT geometrisi daha az simetrik hale geldikçe hizalama ve armatür tasarımı da önemli
hale gelir.Vites ve Ayar Mekanizmaları
Tekrarlayan tork deseni otomatik olarak sorun değildir.
dişli mekanizma, mekanik arayüzler dönerken doğal olarak periyodik değişiklikler üretebilir. Bir ayar mekanizması, kasıtlı olarak farklı bölgelerde farklı dirençlere sahip olabilir.
Qrafiği değerlendirmeden önce, ürünün ne yapması gerektiğini bilmemiz gerekiyor.
Bu temel bir hata gibi görünüyor, ancak yaygın bir hatayı önler: en düz tork eğrisini otomatik olarak "en iyi" olarak ele almak.
Dayanıklılıktan önce ve sonra: Maksimumdan fazlasını karşılaştırın
Döner tork testi, döngü öncesi ve sonrası aynı mekanik davranışı karşılaştırdıklarında özellikle faydalı olur.
Örnekleyici bir montajı düşünün.
Baseline
Breakaway: 0.82 N·m
Çalışma bölgesi: 0.55–0.62 N·m
Döngüden sonra
Breakaway: 0.98 N·m
Çalışma bölgesi: 0.65–0.73 N·m
Direnç değişti.
Tork testi otomatik olarak bunun aşınma, yağlayıcı yeniden dağılımı, contar davranışı, yüzey değişiklikleri, ön yük mi yoksa mekanik çökme mi olduğunu söylemez. Bu, ürün hakkında bilgi ve çoğu zaman ek denetim gerektirir.
Şimdi, maksimum tork'un neredeyse hiç değişmediği, ancak döngüden sonra yaklaşık 210° civarında yeni bir yükselişin ortaya çıktığı başka bir durumu ele alalım.
Sadece tepe için yapılan bir karşılaştırma bunu kaçırabilir.
Temel ve döngü sonrası eğrilerin üst üste bindirilmesi, sadece dönme direncinin ne kadar değiştiğini değil, aynı zamanda burada değiştiğini gösteriyor.
Tüm bu örneklerdeki değerler örnekleyicidir ve kabul kriterleri değildir.
Bir tork testleyicisi istemeden önce bu girişleri tanımlayın
Bir istek şöyle diyor:
"10 N·m mil tork test cihazına ihtiyacımız var."
bize bir kapasite veriyor.
Henüz tam bir test vermiyor.
Ekipman seçimi için bu girdiler çok daha faydalıdır:
DUT: mil / rulman / bağlantı / conta/rotary montaj / diğer
DUT Boyutlar: _____
Şaft / Döner Arayüz: _____
Beklenen Breakaway Torque: _____ N·m
Normal çalışma torku: _____ N·m
En yüksek beklenen zirve: _____ N·m
Dönüş: _____° / Sürekli
Yön: CW / CCW / Her ikisi
birdenDönüş Hızı: _____ rpm
Gerekli sonuç: Breakaway / Running / Peak / Torque-Angle Curve
Fixture / Montaj Gereksinimi: _____
Dayanıklılık / Tekrarlanan Döngü: _____
Beklenen tork henüz bilinmiyorsa, bu uygulamayı tartışmamızdan alıkoymaz. Bir DUT çizimi, arayüz boyutları, fotoğraflar, mevcut test verileri veya temsil edici örnek, bir sonraki adımı tanımlamaya yardımcı olabilir.
Amaç, gerçek bileşen etrafında tork aralığını, armatürü, hareketi ve veriyi yapılandırmaktır—bileşeni tek bir numaradan seçilmiş bir makineye zorlamak değil.

SSS
Şaft tork testi nedir?
Bir mil tork testi, tanımlı hareket altında bir mil veya döner montajın dönme direncini veya tork tepkisini ölçür. Uygulamaya bağlı olarak, gerekli sonuç kırılma torku, çalışma torku, zirve tork, tork değişimi veya tam bir tork açısı eğrisi içerebilir.
Breakaway tork ile çalışma torku arasındaki fark nedir?
Kırılma torku, hareketin hareketin başlanmasıyla ilişkilidir. Çalışma torku, hareket başladıktan sonra dönme direncini tanımlar. İkisi farklı olabilir çünkü hareketsiz mekanik durum, sürekli hareket halindeki durumla mutlaka aynı değildir.
kırılma torku ile tepe tork aynı mı?
Mutlaka değil. Breakaway, hareket başladığında tork olayını belirler. Tanımlanmış testte ölçülen en yüksek tork, zirve torktur. Breakaway zirve olabilir, ancak dönüş sırasında daha yüksek bir tork olayı olabilir.
döner tork nasıl ölçülür?
DUT uygun bir armature monte edilir, fonksiyonel dönme ekseni ile hizalanır ve tork ölçülürken kontrollü dönme hareketine tabi tutulur. Açısal konum önemli olduğunda, tork ve açı birlikte kaydedilerek tork açısı eğrisi oluşturulabilir.
Doğru tork sensörü aralığını nasıl seçebilirim?
Tam tork olayıyla başlayın. Beklenen kırılma torku, normal çalışma bölgesi, en yüksek zirve, ürün varyasyonu ve gerekli ölçüm performansını tanımlayın. Sensörü sadece tork çalıştırarak seçmek, gerekli aralığı belirleyen olayı kaçırabilir.
Son Düşünceler
Biri bize döner bir bileşen için bir tork değeri verdiğinde, bir sonraki soru genellikle şudur:
Hangi tork değeri?
Breakaway, hareket başladığında neler olduğunu anlatır. Çalışan tork, bileşen hareket ettikten sonra direnci ifade eder. Zirve tork, en yüksek olayı belirler. Tork açısı eğrisi, bu olayların nerede gerçekleştiğini gösterir.
Sonra ölçüm çevresindeki koşullara bakıyoruz: hız, yön, başlangıç pozisyonu, hiza, fikstür ve sensör aralığı.
Bu, kapasiteye göre tork testeri seçmek ile gerçek DUT etrafında tork testi yapılandırmak arasındaki farktır.
Önce mekanik olayı tanımlayın. Sonra ölçüm sistemini seçin.
Döner Tork Testinizi Tartışın
Bir mil, rulman, bağlantı sistemi, contası veya başka bir döner bileşeni mi test ediyorsunuz?
ITM-LAB'a
Bu girdileri, tork aralığını, fikstürü, kontrollü hareketi, açı ölçümü ve gerçek uygulama etrafındaki veri yapılandırmasını değerlendirmek için kullanabiliriz.
