
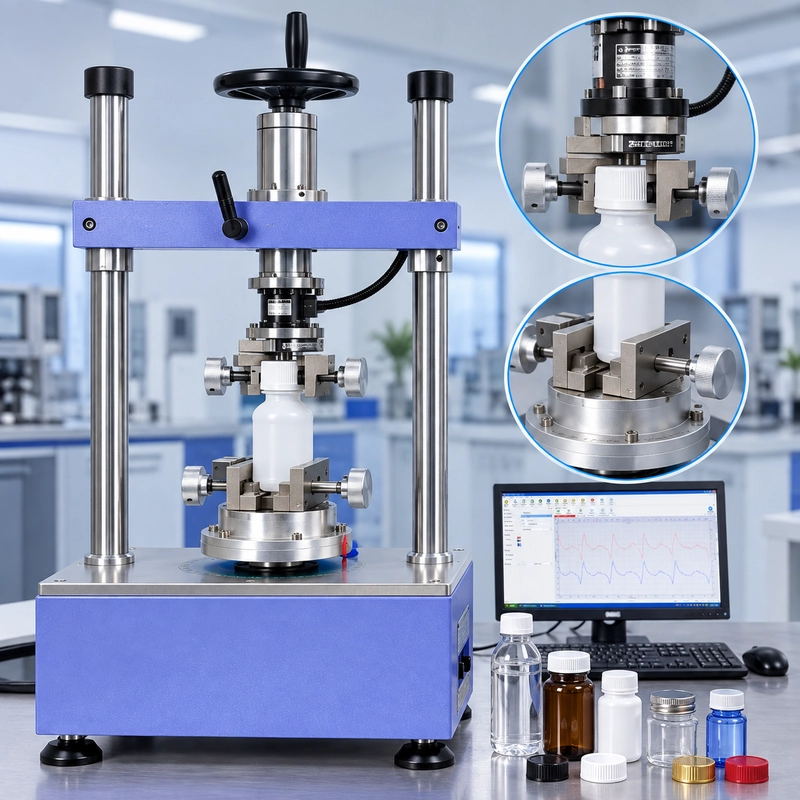
Birkaç şişe için manuel kapanma tork testi daha kolay olabilir.
Yapılandırmak için otomatik bir armatür yoktur. Ayarlayacak üst ve alt tutamaklar yok. Operatör paketi konumlandırır, çıkarma işlemini yapar, torku okur ve bir sonraki numuneye geçer.
Peki neden ASTM otomatik kapanma torku testi için ayrı bir yönteme sahip?
Çünkü kolaylık ve ölçüm kontrolü aynı şey değildir.
ASTM D2063/D2063M-24, otomatik olmayan manuel tork test ekipmanı kullanır. ASTM D7860-14(2022), bilinen bir dönme hızı veya bilinen tork rampasında çalışan otomatik, dönüştürücü tabanlı tork ekipmanı kullanır. Her ikisi de sürekli dişli kapayı/konteyner sistemlerinde tork tutumunu ele alır, ancak çıkarma olayını farklı şekilde kontrol ederler.
İkisi arasında seçim yapan bir mühendis için faydalı soru şu değildir:
Hangi yöntem daha gelişmiştir?
Şöyle:
Bu test aslında ne kadar kontrol gerektiriyor?
ASTM D2063 vs ASTM D7860: Pratik Fark
ASTM D2063/D2063M-24 özellikle
ASTM D7860-14(2022) karşılaştırma olarak, bilinen bir dönüş hızı veya bilinen tork rampasında çalışan
| Test Değerlendirmesi | ASTM D2063/D2063M-24 | ASTM D7860-14(2022) |
|---|---|---|
| Ölçüm yaklaşımı | Otomatik olmayan / manuel | Otomatik |
| Birincil ekipman | Yay tork ölçer veya tork anahtarı | Dönüştürücü tabanlı otomatik tork ölçer |
| Kaldırma hareketi | Operatör odaklı | Makine kontrollü |
| Dönme durumu | Manuel çalışmaya bağlıdır | Bilinen dönme hızı veya tork rampası |
| Örnek kurulumu | Genel olarak daha basit | Fikstür kurulumu ve hizalanmasını gerektirir |
| Düşük hacimli test | Pratik | Gereksiz kurulum gerektirebilir |
| Tekrarlanan karşılaştırmalı test | Daha fazla operatör katılımı | Kontrollü tekrarlanan hareket |
| Tanımlanmış CR yapılandırmaları | Aynı kapsam değil | Dahil |
| Kuru tork | Aynı şekilde ifade edilmedi | Özellikle kuru tork için tasarlanmıştır |
Bir noktayı hemen belirtmek gerekir:
ASTM D7860, ASTM D2063'ün "yeni bir yeri" değildir.
ASTM her ikisini de aktif standart olarak listeler. D2063/D2063M 2024'te güncellendi; D7860 şu anda 2014 standardının 2022 yeniden onayıdır.

Uygulama torku çıkarma torku değildir
Ekipmanı karşılaştırmadan önce, sıkça karıştırılan üç terimi ayırmak faydalı olur.
Uygulama torku, kapanış sıkılaştırmak için kullanılan torktur.
Kaldırma torku, bu kapanma daha sonra açıldığında ölçülür.
Tork tutma, konteyner/kapanış sisteminin bu olaylar arasında nasıl davrandığını açıklar.
ASTM D2063, uygulama torkunun bilindiği kontrollü koşullarda sürekli iplik kapama/konteyner sistemlerinin değerlendirilmesini tanımlar. ASTM D7860 da benzer şekilde, tanımlanmış koşullar altında tork tutma özelliklerini ele alır.
Örnekleyici bir geliştirme testini ele alalım:
| Test Aşaması | <. data-start="4335" data-end="4345" data-col-size="sm" class="last:pe-10">Tork|
|---|---|
| Uygulama | 0.80 N·m |
| Hemen kaldırma | 0.64 N·m |
| 24 saat sonra kaldırma | 0.58 N·m |
| 7 gün sonra kaldırma | 0.54 N·m |
Bu değerler sadece örnektir. ASTM kabul sınırları değildir.
0.80 N·m'de bir kapanma uygulanmış olması, daha sonra 0.80 N·m gerektirmesi gerektiği anlamına gelmez.
Uygulamadan sonra, kapamak, dişler, astar veya sızdırmazlık arayüzü, konteyner kaplaması, ambalaj malzemeleri, zaman ve çevresel maruziyet mekanik bir sistem oluşturur. Bu sistemdeki değişiklikler, sonraki çıkarma torkunu etkileyebilir.
Bu yüzden test durumu numarayla birlikte belgelenmelidir.
Uygulamadan hemen sonra 0.58 N·m ve tanımlanmış bir koşullandırma döneminden sonra 0.58 N·m bir çıkarma tork, bir elektronik tabloda aynı görünebilir, ancak aynı test koşullarını temsil etmezler.
Daha düşük kaldırma değeri otomatik olarak başarısızlık anlamına gelmez.
Kabul geçerli ürün spesifikasyonu, müşteri gereksinimi, doğrulama protokolü veya diğer tanımlanmış kriterlerden gelmelidir—icat edilmiş evrensel ASTM tork sınırından değil.

Çıkarma torku manuel ölçüldüğünde neler değişir?
Manuel tork testinin bariz bir avantajı vardır:
Oldukça basit.
Sıradan şişelerden oluşan küçük bir parti için, operatör konteyneri konumlandırabilir, ölçüm cihazını çalıştırabilir, çıkarmayı gerçekleştirebilir ve sonucu kaydedebilir, her yeni paket geometrisi için otomatik bir armatutür yapılandırmadan.
Bu sadelik gerçek bir laboratuvarda önemlidir.
Ancak operatör aynı zamanda ölçüm sürecinin bir parçasıdır.
İki teknisyen nominal olarak aynı kapanışları çıkarırsa, rotasyonun başlama şekli, kapanışın ne kadar düzgün döndüğü, paket yönetimi ve hizalanma gibi farklılıklar ortaya çıkabilir.
Bu, manuel testi güvenilmez yapmaz.
Bu, prosedür ve operatör tekniğinin önemli olduğu anlamına gelir.
Fikstür kısıtlaması hâlâ önemli
Manuel test bile paketin anlamlı bir ölçüm için yeterince stabil kalması gerekir.
Çok az kısıtlama şişenin dönmesine izin verebilir.
Çok fazla kısıtlama farklı bir sorun yaratabilir.
Örneğin, ince duvarlı plastik kap, agresif sıkıştırıldığında deformasyon yapabilir. Şişe, armatüre yerleştirilmeden önceki geometriye artık tam olarak aynı geometriye sahip olmayabilir.
Doğru amaç şu değildir:
Clamp olabildiğince sert.
Şöyle:
Paketi önemli bir şekilde değiştirmeden istenmeyen hareketi önleyin.
Aynı prensip hizalama için de geçerlidir. Temiz bir dijital numara, paketin doğru konumlandırıldığını kanıtlamaz.
Manuel tork testi daha kolaysa, neden otomatikleştirilsin?
İşte burada D2063 ile D7860 arasındaki ayrım daha faydalı hale gelir.
beş rutin şişe kontrolü için, manuel test gerçekten daha pratik bir yaklaşım olabilir.
Otomatik bir sistemin ek hazırlıkları vardır:
konteyner sabitlenmelidir, kapalı üst armatürle doğru şekilde bağlanmalıdır, dönme eksenleri hizalanmalıdır ve yeni bir paket geometrisi armatür ayarlaması gerektirebilir.
Kurulum tüm manuel testten daha uzun sürüyorsa, otomasyon bu işi daha pratik hale getirmemiştir.
Yani otomatikleştirmenin nedeni mutlaka daha hızlı örnek yüklemesi değildir.
Test başladıktan sonra control olur.
Bir geliştirme programı hayal edin, çeşitli kapanış tasarımı ve koşullandırma dönemlerinde 100 örnek bulunuyor.
Manuel testle, kaldırma işlemi operatör tarafından 100 kez tekrarlanmalıdır.
Otomatik bir sistemde örnekler yine doğru şekilde yüklenmelidir, ancak sonraki dönme durumu makine tarafından tanımlanabilir.
ASTM D7860, bilinen bir dönüş hızı veya bilinen tork rampasında çalışan otomatik dönüştürücü tabanlı tork sayacı özel olarak tanımlar.
Bu, mühendislik sorusu şu noktadan değiştiğinde faydalı olur:
"Bu şişeni açmak için ne kadar tork gerekir?"
to:
"Bu paketler tutarlı kontrollü bir kaldırma koşulları altında karşılaştırılabilir mi?"
Manuel ve Otomatik Test Farklı Pratik Sorunları Çözer
| Test Durumu | Manuel Test | Otomatik Test |
|---|---|---|
| Birkaç rutin örnek | Basit ve pratik | Ek kurulum |
| Sık değişen paket boyutları | Kolay adapte | edilirFikstür ayarlaması gerekebilir |
| Büyük karşılaştırma çalışması | Daha fazla operatör katılımı | Kontrollü tekrarlanan hareket |
| Dönüş durumu önemli | Daha fazla operatöre bağlı | Makine tarafından tanımlanmış |
| Operatörden operatöre varyasyon | Prosedürel kontrol gerektirir | Manuel döndürmeye daha az bağımlı |
| R&D karşılaştırma çalışmaları | Uygun | Dönme kontrolü önemli olduğunda faydalıdır |
| Yüksek test hacmi | Operatör için tekrarlayıcı | Tekrar programlanan testler için daha uygundur |
Önemli olan otomatik testlerin her zaman daha iyi olması değildir.
iki yaklaşım testin farklı bölümlerini optimize eder.
Ölçüm kontrolü için otomasyonu seçin—sadece otomasyonun daha gelişmiş göründüğü için değil.
ASTM D7860 altında otomasyonun aslında kontrol ettiği şey
Örnek doğru şekilde kurulduktan sonra, otomasyon işlemden önemli bir değişkeni çıkarır: operatör artık her test için dönme hareketini manuel olarak yeniden üretmek zorunda kalmaz.
Makine, dönüştürücü tork tepkisini ölçürken programlanmış durumuna göre dönüşü gerçekleştirebilir.
Karşılaştırmalı mühendislik çalışmaları için, bu mekanik girdinin örnekten numuneye daha kolay tekrarlanmasını sağlayabilir.
Ama otomasyon kötü bir kurulumu düzeltmez.
Yanlış sıkıştırılmış bir şişe yine de yanlış şekilde sıkıştırılmış olur.
Üst armatüre kayan bir kap yine de geçersiz bir mekanik olay oluşturur.
Kötü hizalanmış bir paket, dönme motorlu olduğu için hizalamaz.
Ve uygun olmayan ölçüm aralığına sahip bir sensör yanlış sensör olarak kalır.
Otomatik tork testini düşünmenin daha iyi yolu şudur:
automation hareketi kontrol eder; armatur ve kurulum, bu hareketin DUT'ye doğru aktarılıp aktarılmadığını belirler.
Bu ayrım ekipman seçerken özellikle önemlidir.
Aynı kapatma. Farklı ölçüm süreci.
Diyelim ki bir ambalaj laboratuvarı, 1 gün, 7 gün ve 14 gün kondisyon sonrası üç kapanış tasarımını karşılaştırmak istiyor.
Laboratuvar sadece dokuz sayı toplamıyor.
Mekanik davranışları birden fazla koşulda karşılaştırıyor.
Manuel yaklaşımda, operatör tekniği prosedür boyunca kontrol edilmesi gereken değişkenlerden biri haline gelir.
Otomatik yaklaşımla laboratuvar numune ve armatur yapılandırmasına daha fazla zaman harcar, ancak ölçüm sırasında dönme koşulları üzerinde daha sıkı kontrol kazanır.
Hiçbir yaklaşım iyi test pratiği ihtiyacını ortadan kaldırmaz.
Kontrolü farklı yerlere yerleştirirler.

Kapatma Torku Testinin Yanlış Gidişi
En sorunlu hatalardan bazıları tamamen inandırıcı sayılar üretir.
İşte bu yüzden onları tespit etmek zor.
Fixture slippage
Eğer kapamak üst armatürün içine kayıyorsa veya konteyner alt armatürde dönerse, komut verilen bir kısmı kapatma iplikleri yerine armatür arayüzünde gerçekleşir.
Cihaz hâlâ tork gösterebilir.
Bu, planlanan mekanik olayın doğru ölçüldüğü anlamına gelmez.
Aşırı konteyner sıkıştırması
Artan sıkıştırma kuvveti hareketi durdurabilir, ancak esnek ambalajı da deforme edebilir.
Bir armatür konteyneri kısıtlamalı—yeniden tasarlamamalıdır.
Eksen dışı hizalama
Kapanış ekseni, paket ekseni ve ölçüm ekseni, mantıklı bir dönme sistemi oluşturmalıdır.
Hizalanma yanlış hata, tork ölçümü olarak tasarlanan sisteme istenmeyen mekanik yük getirebilir.
Tutarsız manuel hareket
Bu özellikle sonuçlar beklenenden daha fazla saçılım gösterdiğinde önemlidir.
Kapanışın tutarsız olduğuna karar vermeden önce, kaldırma işleminin tutarlı şekilde yeniden üretilip üretilmediğini kontrol edin.
Yanlış sensör aralığı
Yaygın bir ekipman seçimi hatası, yalnızca maksimum kapasiteye göre seçim yapmaktır.
Normal çıkarma torkunun nispeten düşük olduğunu ama seçilen sensörün çok geniş bir tam ölçekli aralığına sahip olduğunu varsayelim.
Sistem teknik olarak olayı kapsayabilir ve ilgi çekici ölçümle kötü eşleşmiş olabilir.
Daha iyi soru şu:
Örnekler gerçekten hangi tork aralığı üretecek?
Tutarsız koşullandırma
Tork tutumu her iki ASTM yönteminde de çevresel koşullarla açıkça ilişkilendirilir. Örnekler eşdeğer koşullandırma geçmişini paylaşmıyorsa, test sadece kapanış davranışını karşılaştırmak değildir.

Gerekli yöntemle başlayın—sonra test hacmini düşünün
Ekipman kolaylığı standardı belirlememelidir.
Bir müşteri spesifikasyonu, doğrulama protokolü, çizim veya dahili prosedür ASTM D2063/D2063M gerektiriyorsa, bu gereklilik önce gelir.
Benzer şekilde, ASTM D7860 belirtilmişse, sadece daha kolay olduğu için manuel ölçüm yerine koymak, standartta tanımlanan otomatik yöntemi tekrarlamaz.
Yöntem önceden belirlenmemişse, pratik karar daha ilginç hale gelir.
Sor:
Kaç örnek test ediliyor?
Paket geometrisi ne sıklıkla değişir?
Manuel olarak üretilen bir çıkarma hareketi mühendislik amacı için kabul edilebilir mi?
Çalışmanın belirlenmiş bir dönme hızı mı yoksa tork rampası mı gerektiriyor?
Operatör bağımsızlığı ne kadar önemlidir?
Amaç rutin bir tork kontrolü mü yoksa kontrollü karşılaştırmalı bir çalışma mı?
Bu sorular, "otomatik" kelimesinden çok daha fazla uygun ekipman hakkında bilgisi verir.
Çocuk Dirençli Kapatmalar, Ayrı Dikkat Gerektirir
D2063 ve D7860'ın aynı kapanış kapsamına sahip olduğunu varsaymayın.
ASTM D7860, hem çocuk dirençli hem de çocuk dirençli olmayan sürekli iş ipliği kapalıları için yöntemleri açıkça tanımlar. Önemi ve kullanımı bölümü, sıfır aşağı kuvvete sahip çocuk dirençli sistemleri, uygulama torku ve aşağı kuvveti bilinen tanımlanmış itme-dönüş CR sistemlerinden ayırır.
Bu önemli bir ekipman sorunu.
Sıradan bir kapanma için, istenmeyen eksenel kuvvet amaçlanan test koşulu kirletebilir.
Tanımlanmış bir itme ve dönüş konfigürasyonu için, eksenel kuvvet gerekli mekanik olayın bir parçası olabilir.
Bu yüzden tork aralığı veya armatürleri tartışmadan önce, kapanma mekanizmasını belirleyin.
Otomatik Kapatma Tork Testerinin Yapılandırılması
Otomatik testin uygun olduğu uygulamalarda, makineyi sadece maksimum tork kapasitesine göre seçmek hata olur.
örneğin the ITM-LAB RS-6300D gibi bir sistem için genellikle gerçek paket ve test gereksinimiyle başlarız.
1. Beklenen Tork Aralığı
Mevcut olduğunda beklenen uygulama torku ve çıkarma torkunu sağla.
Sensör en yüksek beklenen olay ve ürün varyasyonunu kapsamalı, ancak aynı zamanda normal çalışma aralığına uygun şekilde eşleştirilmelidir.
Büyük otomatik olarak daha iyi değildir.
2. Kapatma Geometrisi
Kapatma çapını, yüksekliğini ve tercihen bir fotoğraf veya çizim gönderin.
Kaburga kapak, düzgün kapalı, sığ kapama veya alışılmadık geometri farklı bir üst armature gerektirebilir.
3. Konteyner Geometrisi
Şişe kapağı kadar önemli.
Sert silindirik bir şişe, ince duvarlı, esnek veya düzensiz bir kaptan çok daha kolay sabitlenir.
Alışılmadık paketler için, arbittür fizibilitesi ana mühendislik sorusu haline gelebilir.
4. Üst Fikstür
Üst armatür, kapanı kaymadan veya gereksiz yere zarar vermeden dönüş iletesi için yeterince güçlü tutmalıdır.
Fikstür, her ürünü tek bir evrensel kavrama zorlamak yerine gerçek kapanış geometrisini takip
etmelidir.5. Alt armatür
Alt armatür konteyneri sabitlerken, üst sistem döndürme uygular.
Aşırı paket deformasyonu oluşturmadan yeterli tutma kapasitesine ihtiyaç duyar.
Bu yüzden gerçek ürün örnekleri veya detaylı boyutlar ekipman yapılandırmasından önce değerli olur.
6. Dönme Durumu
D7860 tipi otomatik test için, "otomatik dönüş" yeterli bir spesifikasyon olarak kabul edilmeden gerekli rotasyon koşulu belirlenin.
ASTM D7860, bilinen bir dönme hızı veya bilinen tork rampasında çalışmayı tanımlar.
7. Eksenel Kuvvet
Kapanış mekanizmasının kontrollü bir aşağıya doğru kuvvet gerektirip gerektirmediğini belirleyin.
Bu, tanımlanmış push-down-and-turn CR sistemlerinde özellikle önemli hale gelir.
8. Veri Gereksinimi
Sadece belirtilen tork sonucuna mı ihtiyacınız var?
Yoksa mühendislik programı da örnekler arasında karşılaştırma için daha ayrıntılı kayıtlı veri mi gerektiriyor?
Yazılım ve raporlama gereksinimlerini yapılandırmadan önce bunu tanımlayın.

Otomatik Bir Sistem Önermeden Önce Ne İhtiyacımız
Var?Bir müşteri bizden otomatik kapanma tork testeri isterse, ilk faydalı bilgi sadece şu değildir:
"10 N·m makineye ihtiyacım var."
Bilmek isteriz:
- applicable standard and edition
- closure type
- closure diameter
- container dimensions
- tam paketin fotoğrafları veya çizimleri
- application torque
- beklenen kaldırma torku
- gerekli rotasyon koşulu
- eksenel kuvvet gerekli olup olmadığı
- parti veya gün başına örnek sayısı
- gerekli sonuçlar ve veri çıktısı
Bu bilgiler, tüm ölçüm sistemini değerlendirmemizi sağlar:

Yani, ASTM D2063 mi yoksa ASTM D7860 mı?
Manuel testin otomatik testin yerini alması gerektiğini söyleyen faydalı evrensel bir cevap yoktur.
Az sayıda basit ölçüm için, manuel test, gerekli yöntemle eşleştiğinde daha basit ve tamamen uygun olabilir.
Dönme olayı kontrolünün önemli olduğu tekrarlanan karşılaştırmalı çalışmalar için, otomatik test, manuel olarak üretilen rotasyona bağımlılığı azaltarak ek örnek kurulumunu haklı çıkarabilir.
ASTM bu ayrımı ayrı aktif yaklaşımlar koruyarak yansıtır: D2063/D2063M-24 otomatik olmayan manuel tork testi için ve D7860-14(2022) otomatik tork testi için.
Bu nedenle ekipman kararı şu sıraya göre yapılmalıdır:
Standart → Kapatma Sistemi → Ölçüm Amacı → Test Hacmi → Tork Aralığı → Fikstür → Hareket Kontrolü → Veri
Not:
Manual → eski
Otomatik → daha iyi
Bu ayrım, gerçekten karşılaştırabileceğiniz veri üreten bir test oluştururken önemlidir.
ITM-LAB ile Kapatma Torku Testi Yapılandır
Otomatik bir RS-6300D yapılandırması, bize şişe ve kapanış fotoğraflarını veya çizimlerini, paket boyutlarını, beklenen tork aralığını, geçerli standartı, test hacmini ve gerekli verileri gönderin.
Alışılmadık kapalılıklar veya esnek konteynerler için önce paket geometrisini gönderin.
Birçok projede tork aralığı seçimi oldukça basittir.
Test cihazı ile paket arasında doğru arayüzü tasarlamak daha önemli kısımdır.
