
420 N.
Bir sonraki örnek 487 N'ye ulaşır.
Üçüncüsü 391 N'de üst çenenin yanında arızalanır.
Kumaş tutarsız mı?
Belki. Ama malzemeyi suçlamadan önce test kurulumuna bakın.
Bir örnek kaymış olabilir. Bir diğeri ise tutamaklara biraz eksenden sap girmiş olabilir. Üçüncüsü, çenenin kumaşa temas ettiği yerde hasar görmüş olabilir. Ve laboratuvar bir yerde 25 mm raveled şeritten 50 mm şerite geçtiyse, örnekler doğrudan eşdeğer değildir.
İşte bu yüzden kumaş çekme testini nihai kuvvet sayısından daha ilginç kılar.
Mevcut ASTM D5035-11(2024),
Ancak standart sayı sadece test sisteminin nasıl yapılandırılacağını göstermez.
Daha pratik bir soru setini yanıtlamanız gerekiyor:
Hangi kumaş yapısını test ediyorsunuz? Hangi yönde? Şerit nasıl hazırlanmalı? Örnek kuvvet açısından gerçekten nerede kırılır? Kayma veya çene hasarı olmadan nasıl tutacaksınız? Ve kopmadan önce ne kadar uzanma olması gerekiyor?
Bu sorular makine kapasitesinden önce gelmeli.
ASTM D5035'in Gerçekte Neyi Ölçtüğü
ASTM D5035'in çevrimiçi olarak kumaş çekme dayanımı testi olarak tanımlandığını sıkça görebilirsiniz.
Bu anlaşılır bir arama dili, ancak önemli bir ayrımı bulanıklaştırabilir.
ASTM D5035 özellikle
Test şöyle veriyor:
Breaking Force = 680 N
Bu sonuç, test koşullarında tanımlanmış kumaş şeridinin taşıdığı kuvveti tanımlar.
MPa'da otomatik olarak bir malzeme çekme gerilimi değildir.
Bu ayrımı, genellikle çekim gerilmesi hesaplamak için kuvvetin orijinal örnek kesit alanına bölündüğü durumlarda kolayca gözden kaçırılabilir.
Fabric farklıdır. Iplikler, lifler, kaplamalar veya yapıştırılmış malzemelerden oluşan yapısal bir montajdır. İnşası, mekanik tepkinin bir parçasıdır.
Dokuma kumaş için test sadece lif malzemesinin ne kadar güçlü olduğunu sormak değildir. Belirli bir iplik popülasyonunu yüklerken bu iplikler kumaş yapımında etkileşime girer.
ASTM, raveled-strip sonuçlarının, dokuma kumaş içindeki ipliklerin etkili dayanıklılığını, kumaş dışındaki aynı sayıda ipliğin birleşik dayanıklılığı karşılaştırmak için faydalı olabileceğini belirtir.
Yani dili hassas tutun:
Break anında kuvvet bir kuvvet sonucudur.
Test sadece çekme makinesinde yapıldı diye bunu genel bir MPa değerine dönüştürmeyin.

Raveled Strip mi Cut mı?
Bu karar yük hücresi seçiminden önce verilir.
ASTM D5035 hem raveled-strip ve cut-strip prosedürlerini içerir, ancak bunlar aynı örneği hazırlamanın sadece iki pratik yolu değildir.
Dokuma kumaş için sıralanmış şerit prosedürü normal yoldur. Kenar iplikleri, hedef edilen örnek genişliği belirlenene kadar çıkarılır.
Bu da test şeridinden geçen belirli bir iplik grubunu bırakır.
Kesme şeridi prosedürü,
Bu ayrım, örnekleri ele aldığınızda çok fiziksel hale gelir.
Kontrollü yırgalı kenarlara ve doğrudan genişliğe göre kesilen dokunmamış bir şeritle dokuma bir şerit, laboratuvarın diğer ucuna bakıldığında benzer görünebilir. Mekanik olarak, aynı örnek değiller.
Bu yüzden ekipman sorgusu şu şöyle başlar:
ASTM D5035 çekme testine ihtiyacımız var.
hâlâ bir takip gerekiyor:
Hangi dokuyu test ediyorsunuz?

Bir doku iki çok farklı sonuç verebilir
Dokuma bir kumaşın mutlaka evrensel bir "kırma kuvveti" olmaması gerekmez.
Yön önemlidir.
Örnekleri warp yönünde alın ve tek bir iplik sistemi yüklüyorsunuz. Örnekleme yönünü döndürüp dolgu veya atkı yönünde test yapın, yanıt oldukça farklı olabilir.
Örneğin, dokuma bir endüstriyel doku üreten hayal edin:
Warp: 820 N
Doldurma: 540 N
Bunlar sadece örnekleyici değerlerdir, ancak farkın kendisi şaşırtıcı olmaz.
İplik türü, iplik sayısı, kıvrılma, yapı ve işleme yönlendirme davranışına katkıda bulunabilir.
Yani biri bize şöyle derse:
Kumaşımız normalde yaklaşık 700 N'de kırılır.
Faydalı bir sonraki soru şunlardır:
Hangi yönde?
Bu bilgi ekipman seçimi için de önemlidir.
Eğer her iki ana kumaş yönü de QC programının bir parçasa ise, yük hücresi ve grip konfigürasyonu her ikisini de kapsamalıdır—sadece ilk ekipman tartışmasında test edilen örneği değil.

50 mm sonuç 2 × 2 olan 25 mm sonuç değildir
Bu, şerit testinde yapılması en kolay hatalardan biridir.
Diyelim ki bir laboratuvar normalde bir şunu hazırlıyor:
25 mm (1 in.) raveled şerit
Az iplik sayısına sahip dokuma bir kumaş gelir ve bu genişlik yeterli iplik sağlayamıyor.
Laboratuvar bu nedenle şunları kullanır:
50 mm (2 in.) şerit
Şimdi testlerin şu sonuçları verdiğini hayal edin:
25 mm örnek → 410 N
50 mm örnek → 760 N
İkinci sonucu normalleştirmek cazip geliyor:
760 ÷ 2 = 380 N
Yapma.
ASTM D5035, örnek genişliğinde 20'den az iplik varsa raveled-strip prosedürünün önerilmediğini belirtir. 25 mm bir şeritte 20 iplik elde edilemiyorsa, 50 mm şerit kullanılmalıdır.
Daha da önemlisi, ASTM özellikle 50 mm örnekin gözlemlenen kuvvetinin genellikle
Bu bize fabric testi hakkında faydalı bir şey söylüyor:
Genişlik, sadece bir hesaplamada çarpan değil, test edilen yapıyı değiştirir.
İki nominal olarak bitişik iplik grubu, yan yana çalışan iki bağımsız 25 mm örnek gibi davranmaya gerek gelmez.
Bu yüzden sonucu raporlarken örnek bağlamını koruyun.
760 N, 50 mm bir şeritte matematiksel olarak uygun bir "380 N eşdeğeri"nden daha anlamlıdır; bu da testin aslında hiç üretmediği bir "380 N eşdeğeri"dir.

Grip genellikle testin en zor kısmıdır
5 kN bir çerçeve, normalde 600 N civarında kırılan bir kumaş için bolca kapasiteye sahiptir.
Bu, testin kolay olduğu anlamına gelmez.
Çok hafifçe kelepçe yapın ve örnek çenelerden dışarı çıkar.
çok agresif kelepçe ile kumaşın tutuşun bittiği yerde arızalanabilir.
Biraz eğik şekilde kur ve bir taraf diğerinden önce yük taşımaya başlar.
Tüm üç durum ekranda yine de tamamen inandırıcı bir sayı üretebilir.
Sorun bu.
İnandırıcı bir sayı mutlaka geçerli bir sonuç değildir.
ASTM D5035 bu pratik sorunu fark etmektedir. Özellikle güçlü kumaşlar ve cam lifi kumaşlar için, örneklerin kelepçelerde kaymasını veya tutma mekanizmasından zarar görmesini önlemek için önlemler alınması gerekebilir.
Pratikte üç şeye bakıyoruz.
Öncelikle, örnek kurulduğu yerde kalmalıdır. Test sırasında kayıyorsa, örnek uzanması gibi görünen şeyin bir kısmı aslında tutacağın içindeki hareket olabilir.
İkincisi, çenenin kendisi baskın arıza başlatıcısı olmamalıdır.
Kabzanın hemen yanında tekrar tekrar kırılan bir örnek incelemeyi hak eder. Daha fazla sıkıştırma kuvveti otomatik olarak çözüm değildir.
Üçüncüsü, şeridin yükleme yoluna düz girmesi gerekiyor.
Açılı olarak yerleştirilen bir kumaş şeridi, genişliğinde eşit olmayan şekilde yüklenmeye başlayabilir ve test çok ilerlemeden önce tekrarlanabilirliği zorlaştırabilir.
Bu nedenle amaç şu değildir:
Maksimum tutma gücü.
Şöyle:
Yeni bir arıza mekanizması yaratmadan kontrolsüz hareketi önlemek için yeterli kısıtlama.
Bu yüzden tekstil kabzası, makine seçildikten sonra eklenen bir aksesuar yerine test sisteminin bir parçası olarak ele alınmalıdır.

Fabric'i suçlamadan
önceYüksek saçılma otomatik olarak kötü malzeme tutarlılığı anlamına gelmez.
Bir sonuç yanlış göründüğünde, başarısız örnek ve test kurulumu genellikle nereden başlamanız gerektiğini söyler.
| Ne görüyorsunuz | Önce kontrol | et
|---|---|
| Çene yanında tekrar tekrar kırılan | Kavrama basıncı, tutuş yüzeyi ve yerel örnek hasarı |
| Yükleme sırasında Fabric hareket | ederKavrama yüzü, sıkıştırma durumu ve numune kurulumu |
| Bir kenar önce gerilir | Hizalama ve numune hazırlama |
| Uzamlama alışılmadık derecede yüksek görünüyor | Örnek slip ve uzatma ölçüm yöntemi |
| Sonuçlar aniden daha dağınık hale | geliyorNumune hazırlığı, kondisyon, hizalama ve tutuş kurulumu |
Bu bir tanı kontrol listesidir, ASTM kabul tablosu değildir.
Amaç, üretim kararı vermeden önce
Breaking Force ve Elongation Hikayenin Farklı Kısımlarını Anlatıyor
Numune kuruldu.
Makine uzatmaya başlar.
Güç yükselir ve kumaş şekil değiştirir.
Sonunda kopma gerçekleşir.
Kuvvet ölçümü şöyle cevap veriyor:
Şerit ne kadar yük taşıdı?
Uzatma sonucu şöyle cevap verir:
Örnek ne kadar uzandı?
Bunlar ilgili ölçümlerdir, ancak birbirinin yerine geçemezler.
Bu özellikle tekstil yapılarında önemlidir çünkü uzatma iplik bozulmasından önce birkaç mekanizma içerebilir: düzleştirme, iplik yeniden düzenleme, derimleme ve kumaşa bağlı olarak kaplamaların veya bağlanmış yapıların deformasyonu.
İki kumaş benzer kırılma kuvvetlerine ulaşabilir ve yine de çok farklı kuvvet-uzantı davranışı üretebilir.
Bu yüzden test sistemini yapılandırırken sadece şu şekilde durmayın:
Maksimum kuvvet = 800 N.
Ayrıca sor:
Kopmadan önce ne kadar uzanma bekliyoruz?
ve:
Uygulanabilir prosedür hangi uzamayı raporlamamızı gerektiriyor?
Cevaplar makine yolculuğunu, test alanını ve ölçüm stratejisini etkiler.
"Hangi hızda girmeliyim?" diye başlama
.Bu, çekme testlerinde en yaygın sorulardan biridir.
Ayrıca sıkça çok erken sorulur.
ASTM D5035
Farklı makine tipleri karşılaştırma testleri için kullanıldığında, ASTM 20 ± 3 s sabit kesinti süresi yaklaşımı tanımlar. Alıcı ve tedarikçi aksi anlaşma yapmadıkça, anlaşmazlık durumlarında da aynı sabit bozulma süresi şartı geçerlidir. Bu koşullar altında bile ASTM farklı makine prensiplerinden alınan verilerin önemli ölçüde farklılık gösterebileceğini belirtiyor.
Bu, alakasız bir laboratuvar prosedüründen çapraz hız numarası kopyalamaktan daha faydalıdır.
Gerçek kurulumun göz önünde bulundurulması gerekir:
uygulanabilir prosedür
sample geometry
fabric response
machine principle
müşteri veya ürün spesifikasyonu
Hız ayarı yöntemin bir parçasıdır.
Bu yöntem tek başına değildir.
Kumaşlarınız aslında nerede bozuluyor?
Şimdi makine ve yük hücresi kapasitesinden bahsedebiliriz.
Diyelim ki bir QC laboratuvarı altı kumaş ailesini test ediyor.
Tarihsel kırma gücü sonuçları yaklaşık olarak şöyle değişir:
180 N to 2.1 kN
Ancak her gün test edilen örneklerin yaklaşık dörtte üçü şu aralarda yer alıyor:
350 and 900 N
5 kN bir çerçeve maksimum beklenen kuvveti karşılayabilir.
Güzel.
Ama bu sadece bir soruya cevap:
Sistem yükü taşıyabilir mi?
Tam olarak şu yanıtları vermiyor:
Laboratuvarın her gün güvenilir kuvvet ölçümü nereye ihtiyacı var?
Bu yüzden ikisini de bilmek istiyoruz:
maksimum beklenen kuvvet
and
normal çalışma gücü dağılımı
yük hücresi yapılandırılırken.
Aynı mantık, laboratuvar sadece bir ürünü test ediyorsa geçerlidir.
"5 kN'den az" şu kadar faydalı değildir:
Tipik örnekler 450 ile 700 N arasında kırılır. Bazen 900 N civarında değerler görüyoruz.
Artık testin aslında nerede olduğunu biliyoruz.

Kuru sonuç mu ıslak sonuç mu?
Numune durumu raporun sonunda unutulmuş bir satır olmamalıdır.
ASTM D5035, koşullu veya ıslak durumda test yapılmasını sağlar.
Geçerli gereksinim ıslak test gerektiriyorsa, tutamaklara giren malzeme dün test edilen koşullu numuneden fiziksel olarak farklıdır.
Bu, kumaş tepkisini ve malzemeye bağlı olarak tutuş arayüzündeki davranışını etkileyebilir.
Sonucu ile durumu kaydet.
Eğer hem koşullu hem de ıslak testler programın bir parçasa ekipman tedarikçisine bildirin. Fikstür uygunluğu, sadece teklif aşamasında gönderilen kuru bir örnek için değil, gerçek numune durumu için dikkate alınmalıdır.
Pratik bir ASTM D5035 Test Sistemi Neye Ihtiyaç Duyar?
Bu noktada cevap daha net olmalı.
Sadece "çekme makinesi" değil."
Tam kurulumun testi tekrarlanabilir hale getirilmesi gerekir.
Çerçeve
Amaçlanan dokular için yeterli kuvvet kapasitesi, kontrollü uzatma, test alanı ve seyahat sağlamalıdır.
Yük hücresi
Beklenen kuvveti kapsamakla birlikte, rutin testlerin gerçekleştiği bölge için mantıklı olmalı.
Tekstil tutacakları
Numuneyi kontrolsüz kaymadan ve çene kenarını tercih edilen arıza yerine çevirmeden tutmaları gerekir.
Ölçüm ve yazılım
Sistem, laboratuvarın gerektirdiği çıktıları, bunlar kırma kuvveti, uzamayı ve kuvvet-uzatma eğrisini içerebilir, ayrıca raporlama için gereken örnek ve test bilgilerini üretmelidir.
Tüm bu kararların dokuya bağlıdır.
Önce çerçeveyi seçip sonra örneği bulmak tersine olur.
ITM-LAB RS-8010A'nın Fabric Test için Yapılandırması
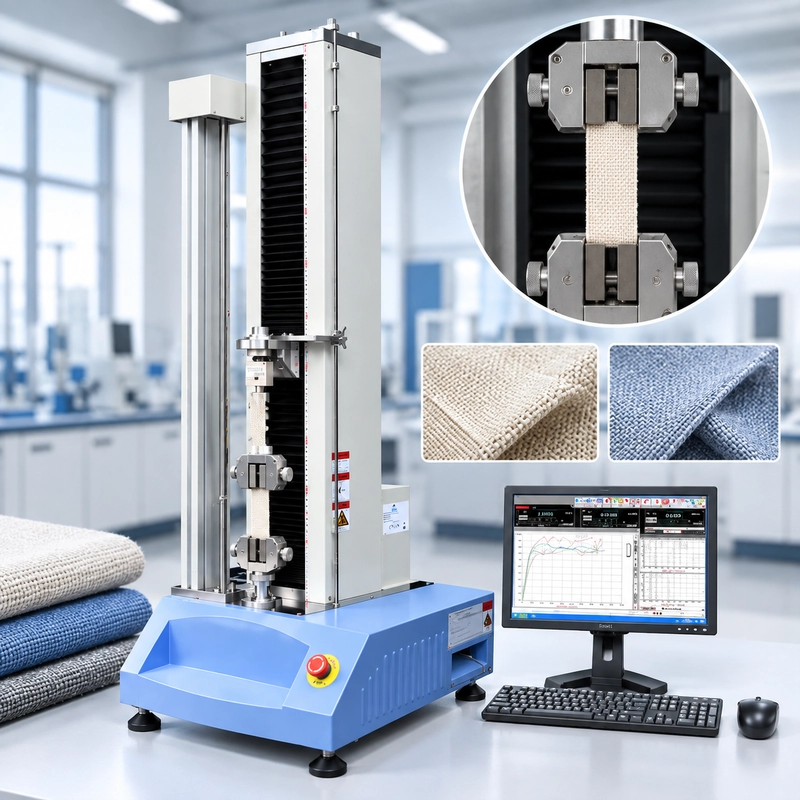
Düşük ve orta kuvvetli tekstil programları için, the ITM-LAB RS-8010A, şerit çekme testi için uygun bir tekstil kaba ile yapılandırılabilir.
RS-8010A platformu, aşağıdaki kuvvet yapılandırmalarını kapsar:
50 N to 5 kN
Bu ASTM D5035'in 5 kN makine gerektirdiği anlamına gelmez.
Bu, platformun gerçek uygulamaya göre o aralık içinde yapılandırılabileceği anlamına gelir.
RS-8010A yapılandırmadan önce, almak istediğimiz bilgiler şudur:
- fabric construction;
- raveled- veya cut-strip gereksinimi;
- örnek genişliği;
- warp ve/veya doldurma yönü;
- tipik kırma kuvveti;
- maksimum beklenen kırma kuvveti;
- beklenen uzatma;
- koşullu veya ıslak test;
- günlük yaklaşık testler;
- herhangi bir güncel kayma veya çene kırılması problemi.
Bu bilgiyle, çerçeve kapasitesi genellikle kolay kısımdır.
Load cell aralığı ve tekstil kavrama, yapılandırmanın uygulamaya özgü hale geldiği yerlerdir.

Gerçekçi bir ekipman-seçim örneği
Şu soruyu ele alın:
Malzeme: Dokuma polyester kumaş
Yöntem: ASTM d5035
Prosedür: Raveled strip
Yönler: Warp + filling<br data-start="18864" data-end="18867"><strong data-start="18867" data-end="18894">Tipik Kırma Gücü: 350–650 N<br data-start="18904" data-end="18907"><strong data-start="18907" data-end="18928">Beklenen Maximim="18928"Beklenen Maksimum um: <800 N<br data-start="18935" data-end="18938"><strong data-start="18938" data-end="18959">Gerekli Sonuçlar: Kırma kuvveti + uzatma<br data-start="18987" data-end="18990"><strong data-start="18990" data-end="19001">Hacim: 120 örnek/gün
Burada mantıklı ekipman kararları vermeye başlamak için yeterli bilgi var.
Yapmayacağımız ilk şey yapmayacağımız şey doğrudan şu noktaya atlamaktı:
5 kN makine.
Çerçeve sadece bir parçadır.
Bu dokuma kumaş olduğu için, raveled-strip prosedürü geçerli gereksinimle karşılaştırılabilir. Böylece her örnekin 25 mm olması gerektiğini otomatik olarak varsaymak yerine örnek genişliğini ve iplik popülasyonunu doğrulardık.
Sonra, kuvvete bak.
Çoğu örnek 350 ile 650 N arasında bekleniyor, üst beklenti ise 800 N'nin altındadır.
Bu, bize çalışma gücü dağılımı hakkında sadece şöyle demekten çok daha iyi bir tablo verir:
<p dir="auto" data-start="19646" data-end="19655"><strong data-start="19646" data-end="19655"><5 kNŞimdi kabzaya bak.
Müşterinin mevcut sorunu 500 N'de örnek slipi ise, daha büyük bir çerçeve sorunu çözmez.
Örnek çenesinde 390 N'de tekrar tekrar kırılırsa, arızayı anlamadan sıkıştırma basıncını artırmak sorunu daha da kötüleştirebilir.
Armatür, gerçek kumaşla değerlendirilmelidir.
Uzatma da gereklidir, bu nedenle beklenen örnek uzantısı ve ölçüm yöntemi doğrulanmalıdır. Mevcut seyahat ve test alanı sınavı rahatça karşılaymalıdır.
O zaman kırma kuvvetiyle ilgisi olmayan bir sayı vardır:
120 örnek/gün
Bu hacimde, operatör gerçek çekme hareketinin dışında önemli bir zaman geçirir:
identify → load → hizalamak → kelepçe→ test →→ kaydı kaldır
Teknik olarak uygun ama yüklemesi zor bir tutuş, günlük verimlilik sorunu haline gelebilir.
Bu örnek için,
Ancak bu sonuç seçim sürecinin sonunda gelir—başlangıçta değil.
ASTM D5035 Kumaş Çekme Test Sistemi Seçim Yol Haritası

Ekipman sorgusuyla ne göndermelisiniz?
Yirmi sayfalık bir spesifikasyona ihtiyacınız yok.
Faydalı bir sorgu kısa olabilir.
fabric yapısı, uygulanabilir D5035 prosedürü, örnek genişliği, test yönü, beklenen kuvvet aralığı, gerekli uzatma sonucu, örnek durumu ve yaklaşık günlük test hacmi.
Zaten bir sorun varsa, onu da gösterin.
Bir numunenin tutuştan kayıp fotoğrafı, ihtiyacınız olduğunu düşündüğünüz makineyi anlatan başka bir paragraftan daha faydalı olabilir.
Aynı durum, sürekli çene yanından kırılan bir örnek için de geçerlidir.
Başarısız örnek bilgi içerir.
ASTM D5035 SSS
ASTM D5035 neyi test eder?
Mevcut
ASTM D5034 ile ASTM D5035 arasındaki fark nedir?
ASTM D5035 şerit yöntemini kapsar. ASTM D5034,
Her ikisi de çekme test ekipmanlarıyla yapılabildiği için birbirinin yerine kullanılabilir olarak kabul edilmemelidirler.
Raveled şerit ile kesilmiş şerit arasındaki fark nedir?
Raveled-strip prosedürü dokuma kumaşlar için geçerlidir. Test genişliğini belirlemek için kenar iplikleri çıkarılır.
Kesme şeridi prosedürü, dokunmamış, keçe, daldırılmış ve kaplamalı kumaşlar gibi malzemeler için geçerlidir ve kolayca açılamayan dokuma kumaşlar için de kullanılabilir. ASTM, uygun şekilde parçalanabilen kumaşlar için kesme şeridi yöntemini önermez çünkü kenar iplikleri test sırasında çözülebilir.
ASTM D5035 örgü kumaş için uygun mu?
ASTM D5035, %11'in üzerinde yüksek esneme oranına sahip örgü kumaşlar veya diğer tekstil kumaşlar için önerilmez.
Alternatif bir yöntem seçmeden önce ilgili ürün veya müşteri spesifikasyonu kontrol edilmelidir.
50 mm şerit sonucunu 25 mm sonuca dönüştürebilir miyim?
Sadece kuvveti ikiye bölerek değil.
ASTM D5035, 25 mm raveled şerit minimum 20 iplik sağlayamadığında 50 mm bir şerit kullanılmasını belirtir. Ayrıca, 50 mm bir örnekin gözlemlenen kuvvetinin genellikle 25 mm bir örnekin iki katı kadar güçlü olmadığını, bu nedenle 50 mm sonucunun matematiksel olarak 25 mm olarak ayarlanmadığı gözlem olarak bildirildiği belirtilir.
Kumaşım neden sapta sürekli kırılıyor?
Olası nedenler arasında aşırı yerel tutma basıncı, uygun olmayan çene yüzeyi, örnek hizasızlığı veya tutuş kaynaklı stres konsantrasyonu bulunur.
ASTM özellikle bazı güçlü ve cam lifli kumaşlar için kelepçe kayması ve kavrama hasarı olarak özel önlemler gerektiren konular olarak kabul eder.
Bu nedenle tekrarlayan çene bölgesi arızası, otomatik olarak temsil eden kumaş yırtılması olarak kabul edilmemek yerine araştırılmalıdır.
ASTM D5035 için hangi çekme testi makinesi uygundur?
Sadece "ASTM D5035" demesiyle tanımlanan tek bir makine kapasitesi yoktur.
Seçimde beklenen kırılma kuvveti, normal çalışma gücü dağılımı, kumaş yapısı, örnek genişliği, tutuş gereksinimi, beklenen uzama, seyahat ve günlük test hacmi göz önünde bulundurulmalıdır.
Yapılandırılmış kuvvet ve seyahat yetenekleri içindeki uygulamalar için, ITM-LAB RS-8010A (50 N–5 kN) uygun bir tekstil kabzayla değerlendirilebilir.
Standart sayı sadece başlangıç noktasıdır
ASTM D5035, laboratuvara şerit testi için tanımlanmış bir çerçeve sunar.
Doku, sonraki gelişmelerin çoğunu belirler.
Dokuma bir kumaş parçalanmış şerit gerektirebilir.
Bir dokunmamış bir parça kesim şeridine ihtiyaç duyabilir.
Aynı rulondan alınan warp ve doldurma örnekleri çok farklı kırma kuvvetleri üretebilir.
Düşük iplik sayısına sahip bir kumaş 25 mm'den 50 mm'ye taşınmayı gerektirebilir—ve ortaya çıkan kuvvet basitçe ikiye bölünemez.
Kaygan bir tekstil, kavramayı, çerçeve kapasitesinden daha önemli hale getirebilir.
Ve her gün 120 örnek test eden bir laboratuvar, haftada beş örnek çalıştıran Ar-Ge ekibinden farklı bir ekipman sorunu yaşamaktadır.
Yani şu ile başlamak yerine:
Hangi boyutta çekme testeri almalıyız?
buradan başla:
Aslında hangi dokuyu test ediyoruz?
Sonra dışa doğru işleyin:
Kumaş Yapı → Şerit Prosedürü → Yön → Örnek Genişliği → Kırılma Kuvveti → Çalışma Aralığı →→ Yük Hücresi Tekstil Kabza→ Uzatma → Test Koşulları → Makine Uzatma Test Koşulları
Birçok düşük ve orta kuvvetli kumaş programı için bu süreç, doğru seçilmiş bir tekstil sapı ile
Ancak makine seçim sürecinin sonucu olmalıdır.
Başlangıç varsayımı değil.
