
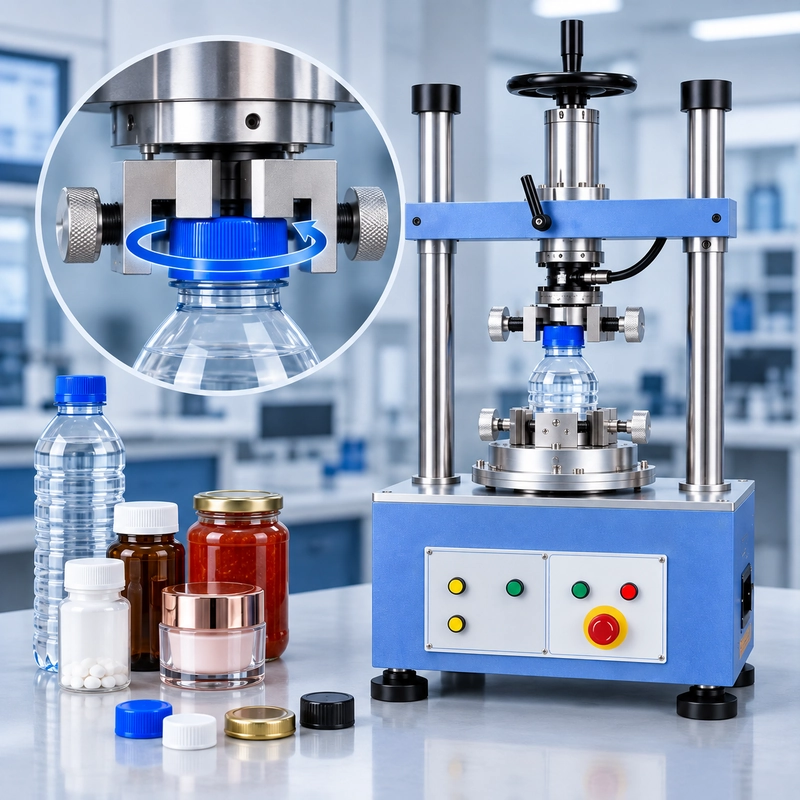
0.80 N·m olarak uygulanan bir şişe kapağı, açılması için mutlaka 0.80 N·m gerektirmez.
Uygulamadan hemen sonra ölçün ve bir sonuç alabilirsiniz. 24 saat beklerseniz, çıkarma torku farklı olabilir. Astarı, şişe kaplamasını, saklama sıcaklığını, uygulama hızını veya tutma yöntemini değiştirin, sonuç tekrar değişebilir.
Çünkü cap torku bir paketin sabit bir özelliği değildir.
Önemli olan hangi mekanik olayı ölçtüğünüz—ve ne zaman.
Uygulama torku, kapanış sıkılaştırıldığında ne olduğunu tanımlar. Çıkarma torku, açıldığında ne olduğunu açıklar. Tork tutuculuğu, belirli bir dönem veya koşullandırma geçmişi sonrası kapanma davranışına bakar.
Aynı şişe. Aynı kapsül. Farklı sorular.
Bu farklılıkları anlamak, faydalı bir

Şişe Kapağı Tork Testi Aslında Neyi Ölçer
?Temel kurulum basit görünüyor.
Şişe veya kap kilitlenmiştir. Kapak döndürülür. Bir tork sensörü, tanımlanan olay sırasında oluşan dönme direncini ölçür.
Ancak bu olay olmadan bir tork değeri eksik sayılır.
Bu sonucu göz önünde bulundurun:
0.55 N·m
Bu, kapağı uygulamak için kullanılan tork olabilir. Bu, kaldırma sırasında ölçülen maksimum tork olabilir. Bu, anında çıkarılan bir sonuç olabilir ya da 24 saat depolamadan sonra ölçülen bir değer olabilir.
Tüm farklı test koşullarını tanımlar.
Son nokta önemlidir çünkü bir kapanış her zaman temiz bir zirve üretmez.
Kapalıya, astar, conta, dişler ve test yöntemine bağlı olarak direnç dönüş boyunca değişebilir.
Rutin üretim kontrolleri için bir tepe değeri yeterli olabilir. Mühendislik analizinde olayın şekli de önemli olabilir.
Uygulama torku ve çıkarma torku farklı olaylardır
Kaldırma torkunu uygulama torkunun geriye doğru koşması olarak düşünmek cazip gelebilir.
Mekanik olarak bu çok basit.
Bir sürekli iş parçacığı kapanışı bir diziden geçer:
CAP APPLICATION
↓
THREAD ENGAGEMENT
↓
KAPANIŞ OTURMA
↓
ZAMAN / MATERYAL ETKILEŞIMI / KOŞULLANMA
↓
CAP KALDIRMA
Uygulama torku o dizinin ilk kısmına aiddir.
Kaldırma torku sonuncuya aittir.
Bunlar arasında paket değişebilir.
Kapanış sıkılaştırıldıktan sonra gevşebilir. Bir astar sıkışmaya veya oturmaya devam edebilir. Kapak ile şişe kaplaması arasındaki temas değişebilir. Sıcaklık, polimerin sertliğini ve sürtünmesini değiştirebilir. Depolama paketin mekanik durumunu değiştirebilir.
Kaldırma torku sadece geriye doğru uygulanan tork değildir.
0.80 N·m'de uygulanan bir kapatma, kaldırma sırasında daha sonra önemli ölçüde daha az talep edebilir veya başka bir şekilde farklı davranabilir.
Bu fark otomatik olarak paketin kusurlu olduğu anlamına gelmez. Bu, uygulama ve çıkarmanın ayrı mekanik olaylar olduğu ve bu şekilde değerlendirilmesi gerektiği anlamına gelir.
Daha yüksek torkun daha iyi olduğuna dair evrensel bir kural da yoktur.
Yetersiz uygulama torku bazı kapanma sistemleri için sorun olabilir. Aşırı tork ayrıca sert açılma, paket deformasyonu veya diş ile ilgili sorunlar gibi sorunlara yol açabilir.
Kabul edilebilir aralık, genel bir tork hedefinden değil, paket tasarımı, süreç gereksinimi, uygulanabilir yöntem ve ürün spesifikasyonundan gelmelidir.
Tork tutumu size ne söyler
Tork tutma, mühendislik sorusu artık bittiğinde faydalı hale gelir:
Hangi tork uygulandı?
ama:
Başvurudan sonra ne oldu?
Sadece örnek bir örnek alın—spesifikasyon sınırı değil:
| Test Stage | Örnek Sonuç |
|---|---|
| Application | 0.80 N·m |
| Hemen Kaldırma | 0.68 N·m |
| 24 saat sonra kaldırma | 0.55 N·m |
Önemli bilgi 0.55 N·m'nin "iyi" ya da "kötü" olduğu değildir.
Bu sayılar bize bunu söylemiyor.
Gösterilen şey, ölçülen kapatma davranışının uygulama ile sonraki kaldırma arasında değiştiğidir.
Olası katkılar arasında polimer gevşemesi, astar sıkıştırması, conta-oturma, diş etkileşimi, sürtünme, sıcaklık ve depolama geçmişi bulunur.
Bu, time test koşulunun bir parçası yapar.
Uygulamadan hemen sonra ölçülen bir sonuç, ertesi gün ölçülen sonuçla koşullar aynıymış gibi rastgele karşılaştırılmamalıdır.
Koşullandırma geçmişi tanımlanmalıdır.
Burada da bir terminoloji uyarısı önemlidir:
Tork tutumu geçerli test yöntemi veya iç prosedüre göre yorumlanmalıdır. Her zaman tek bir evrensel yüzde hesaplaması değildir.
Bazı test programları tanımlanmış uygulama ve sonraki kaldırma değerlerine odaklanır. Diğerleri ise ilişkilerini farklı hesaplayabilir veya raporlayabilir.
Laboratuvarlar, tedarikçiler veya üretim alanları arasında tork tutma sonuçlarını karşılaştırmadan önce, sonucun nasıl tanımlandığını doğrulayın.

bir kapanma tork eğrisi neyi ortaya koyabilir
?Bir üretim teknisyenine sadece bir numara gerek olabilir.
Kapanış sorununu araştıran bir mühendis, rotasyon sırasında ne olduğunu görmek zorunda kalabilir.
Bunlar farklı veri gereksinimleridir.
Otomatik bir
Basitleştirilmiş bir kaldırma olayı şunları içerebilir:
BAŞLANGIÇ HAREKET
↓
KALDIRMA / BREAKAWAY BÖLGE
↓
THREAD / SEAL YANKISI
↓
RELEASE
Tam şekil kapanışa bağlıdır.
Her cap aynı diziyi üretmez ve her yerel zirve aynı mekanik olayı temsil etmez. Bu nedenle eğri, evrensel bir parmak izi olarak değil, paket tasarımının bağlamında yorumlanmalıdır.
İki kapanışın her ikisi de maksimum bir uzaklaştırma torkunu 0.60 N·m olarak üretiyor.
İlki net bir başlangıç zirvesine yükselir ve ardından pürüzsüzce döner.
İkinci aynı maksimuma ulaşır, ancak açılış sırasında birkaç düzensiz zirve üretir.
Sadece tepe raporu onları benzer gösterir.
Eğriler bunu yapmaz.
Bu ek bilgi, karşılaştırmalı çalışmalar, armatur geliştirme, paketleme incelemeleri ve koşullandırma çalışmalarından önce/sonrası sırasında yardımcı olabilir.
Ama daha fazla veri otomatik olarak daha iyi veri değildir.
Test spesifikasyonu yalnızca tepe çıkarma torku gerektiriyorsa, karmaşık bir eğri eklemek testi doğası gereği üstün yapmaz.
Ölçüm çıktısı mühendislik sorusunu takip etmelidir.
Maksimum, ne kadar olduğunu gösterir. Eğri ne zaman olduğunu gösteriyor.

Şişe Kapağı Tork Sonuçları Neden Değişiyor
İki tork sonucu birbirine uymadığında, sensörü suçlamak kolaydır.
Bazen bu haklı olur.
Çoğu zaman daha önemli fark testin başka yerlerindedir.
Üç değişken özellikle dikkat çekmeyi gerektirir: zamanlama, sabitleme ve dönüş hızı.
Timing
Uygulamadan hemen sonra test edilen ve 24 saat sonra test edilen bir kapsaz aynı mekanik geçmişi yaşamamıştır.
Bir laboratuvar hemen ölçüm yaparken diğeri gece beklerse, her iki cihaz da doğru kalibre edilmiş olsa bile sonuç alan çıkarma torku değerlerini karşılaştırmak yanıltıcı olabilir.
Prosedür, kaldırma torkunun ne zaman ölçüldüğünü belirtmelidir.
Örnekler testten önce şartlandırılırsa, o geçmiş de tanımlanmalıdır.
Fixturing
Kapağı dönerken şişe sabit kalmalıdır.
Bu, kap ince, esnek, konik, alışılmadık şekilli veya sıkıştırma yüzeyi çok
az olana kadar belli olur.Çok hafifçe kelepçe yapın şişe kayabilir.
Çok agresif kelepçe ile şişe deforme olabilir.
Her iki durumda da test cihazı yine de temiz bir sayı üretebilir.
Aynı sorun kapanışta da var.
Üst armatur kayarsa, komut verilen dönme kapağa doğru şekilde aktarılmaz. Eğer armatür şekil değiştirir veya kapanmaya zarar verirse, ölçülen olayı değiştirebilir.
Temiz veri mutlaka geçerli veri değildir.
Dönüş Hızı
Hız, ölçümün üretilme şeklini etkilese de test raporundan kaybolabilen başka bir durumdur.
Bir operatör bir kapanı yavaşça kaldırabilir. Başka biri ise çok daha hızlı döndürebilir.
Manuel testle bu varyasyonun tamamen ortadan kaldırılması zordur.
Otomatik bir sistem, yöntem gerektirdiğinde dönme hareketini daha tutarlı kontrol edebilir.
Bu, her şişe kapağı tork testi için tek bir evrensel hızın doğru olduğu anlamına gelmez. Uygun koşul, uygulanabilir yöntem veya test prosedüründen gelmelidir.
Hizalama ve Örnek Durumu
Kapanışın dönme ekseni test sistemiyle doğru şekilde hizalanır.
Eksen dışı dönüş istenmeyen yükleme veya düzensiz armatür temasına yol açabilir.
Örnek koşulu da önemli. Sıcaklık, malzeme durumu, astar durumu, nem, depolama geçmişi ve üretim değişimi mekanik tepkini etkileyebilir.
Örnekler karşılaştırılırsa, bu koşullar da karşılaştırılabilir.

Gerçek ambalaj uygulamalarında cap torkunun anlamı
Ölçüm prensibi ambalaj endüstrileri arasında benzerdir.
Ölçme sebebi ise değil.
Gıda ve İçecek: Pratik Dengeyi Bulma
İçecek şişeleri, kavanozlar, soslar, yenilebilir yağlar ve diğer gıda paketlerinde kapanma torku genellikle süreç kontrolü ve paket değerlendirmesinin bir parçasıdır.
Mühendislik problemi bir dengedir.
Kapanış, konteyner ve mühürleme sistemi ile doğru şekilde etkileşime girmelidir, bitmiş paket ise uygun açılma davranışına ihtiyaç duyar.
Tork verileri, kapanış koşullarını, üretim partilerini, kapanış konfigürasyonlarını, depolama koşullarını veya tedarikçi değişikliklerini karşılaştırmaya yardımcı olabilir.
Tek başına yapamadığı şey mühür bütünlüğünü kanıtlamaktır.
Bir kapama tork ihtiyacını karşılayabilir ve yine de ayrı bir sızıntı, sızdırmazlık veya paket bütünlüğü değerlendirmesi gerektirir.
Cap torku, paket performansının tek parçasıdır—diğer tüm paket testlerinin yerine geçmez.
Pharmaceutical Packaging: Control and Documentation
İlaç paketleme, kontrollü prosedürlere, tekrarlanabilirliğe, izlenebilirliğe ve pakete özgü gereksinimlere daha fazla önem verebilir.
Uygulama ve çıkarma torku, dişli ilaç şişeleri ve diğer kapamak sistemleri için faydalı mekanik bilgiler sağlayabilir.
Özel kapanışlar daha dikkatli yorum gerektirir.
Örneğin, tork verileri belirli çocuklara dayanıklı kapanma mekanizmaları veya mühendislik araştırmaları için geçerli olabilir, ancak şöyle:
Tork sonucu tek başına çocuklara dayanıklı paket performansını belirlemez.
Geçerli düzenleyici, paket performansı, farmakopesi, müşteri veya iç gereksinimler hâlâ uyulmalıdır.
Kozmetik ve Ev Paketlemesi: Armatür Zorluk Haline Geliyor
Kozmetik kaplar, kişisel bakım ürünleri, pompa kapayıları ve ev kimyasalları paketleri genellikle farklı bir sorun yaratır.
Beklenen tork basit olabilir.
Ürünü doğru tutmak mümkün olmayabilir.
Dekoratif yüzeyler, konik kaplar, düzensiz geometri, ince duvarlar, düzgün kapalılıklar ve küçük tutma alanları standart bir armatürü uygun hale getiremeyebilir.
Bu paketler için, armatür tasarımı tork aralığı kadar önemli olabilir.

ASTM Sürekli İşi Kapanma Tork Testi Yöntemleri
Sürekli diş kapanmaları için, iki ASTM yöntemi özellikle tork tutumu tartışılırken önemlidir.
ASTM D7860, sürekli diş kapanması tork tutumu için otomatik tork ölçümü ile ilgilenir.
ASTM D2063/D2063M ilgili otomatik olmayan yaklaşımı ele alır.
| ASTM D7860 | ASTM D2063/D2063M | |
|---|---|---|
| Yaklaşım | Otomatik | Otomatik olmayan |
| Motion | Sistem kontrol | ediliyorDaha fazla operatöre bağlı |
| Ölçüm | Otomatik dönüştürücü tabanlı sistem | Otomatik olmayan ölçüm yaklaşımı |
| Tipik Kullanım | Otomatik tork tutma testi | Otomatik olmayan tork tutma testi |
Bu yöntemler, her kapanma torku testi için genel etiket olarak ele alınmamalıdır.
Ekipman seçilmeden önce paket, prosedür ve gerekli sonuç yine de onaylanması gerekir.
Detaylı bir yöntem tartışması için bkz:
ASTM D7860 Otomatik Kapatma Tork Test Rehberi
Bu özel rehber, yöntem kapsamı, test dizisi, otomatik hareket, tork verileri ve ekipman konularını burada tekrarlamadan ele alabilir.
Manuel veya Otomatik: Test Ne Kadar Kontrol Gerektirir?
Faydalı soru, otomatik testin "daha iyi" olup olmadığı değil.
Yöntemin ne kadar kontrol gerektirdiğidir.
| Gereksinim | Manual | Automatic |
|---|---|---|
| Dönme Hızı | Operatöre bağlı | Kontrollü / programlanabilir |
| Yön | Operator tarafından kontrol | edilirSistem kontrollü |
| Tork Eğrisi | Sıklıkla sınırlı | Uygun bir sistemle mevcut | .
| Operator Etkisi | Daha Yüksek | Lower |
| Tekrarlanan Test | Daha fazla emek yoğun | Daha uygun |
Basit, ara sıra zirve çıkarma kontrolü için manuel kapasör tork testeri tamamen uygun olabilir.
Otomatik test, proje kontrollü hız, tekrarlanabilir ileri/geri hareket, uygulama ve çıkarma dizileri gerektirdiğinde daha faydalı hale gelir; tork-dönüş verisi veya daha fazla sayıda tekrarlanan test gerektirir.
Otomasyon, operatör tarafından kontrol edilen hareketin tek varyasyon kaynağını azaltır.
Kötü hizalamanı, uygunsuz sensör aralığını, kötü sabitlemeyi, tutarsız kondisyonu veya yanlış tanımlanmış testi ortadan kaldırmaz.
Otomasyon kontrolü artırır. Kötü bir kurulumu kurtarmaz.
Fikstür ölçümün bir parçasıdır
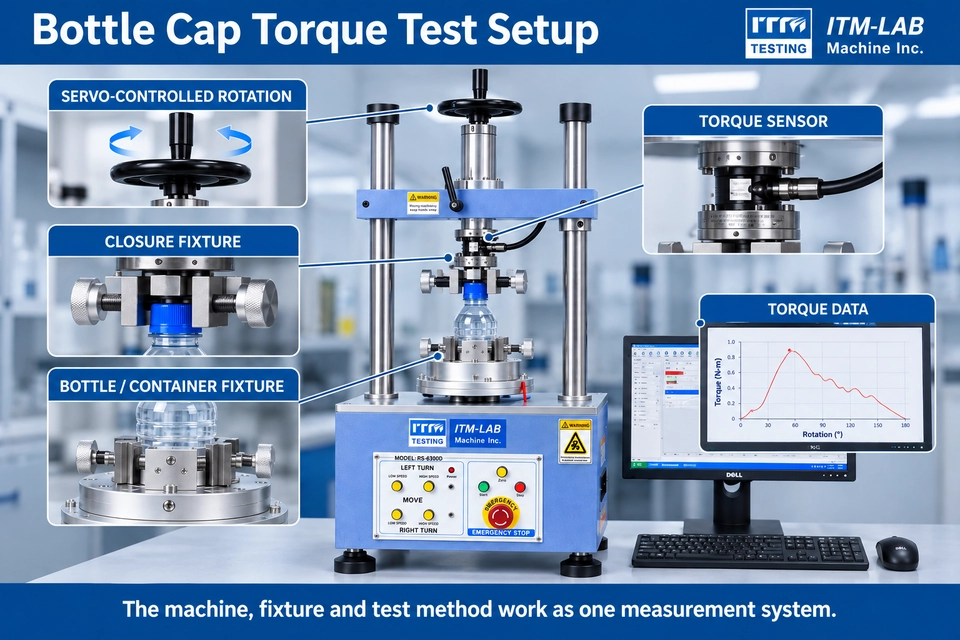
Şişe kapağı tork test cihazı ölçüm sisteminin sadece bir parçasıdır.
Tork sensörü, ona ulaşan dönme yükünü ölçür.
Fikstürler, bu yükün pakete nasıl ulaştığını belirler.
alt armatür, konteyneri istenmeyen dönüş veya aşırı deformasyon olmadan sabitlemelidir. Üst armatür, kaymadan veya kapak geometrisini gereğinden fazla değiştirmeden hareketi kapamaya aktarmalıdır.
Bu da armatus seçimini sadece bir çapı kontrolü değil, mekanik bir sorun haline getirir.
İnce bir PET şişe, sert cam kavanozdan farklı bir destek gerektirebilir.
Derin kaburgalı plastik kapak kolayca tutunabilir. Pürüzsüz bir metal veya dekoratif kapalı olmayabilir.
Düzensiz bir kozmetik kap, tork aralığı mütevazı olsa bile özel bir tutma düzeni gerektirebilir.
Tam kapanma tork sistemi daha iyi şu şekilde düşünülür:
Tork sensörü + Dönme + kapanma armatürü + konteyner armatörü + paket + veri
Makine torku ölçür.
Tüm kurulum, bu sayının amaçlanan kapanış olayını temsil edip etmediğini belirler.
Bir kapasaz tork testleyicisi nasıl seçilir
Paketle başlayın.
Makine kapasitesi değil.
Küçük bir ilaç şişesi, bir PET içecek şişesi ve büyük dişli bir gıda kabı hepsi tork ölçümü gerektirebilir, ancak otomatik olarak aynı sensör, armatur veya hareket kurulumuna ihtiyaç duymazlar.
Öncelikle,
Seçilen aralık, testin gerçekten ölçmesi beklenen torka uygun olmalıdır. Çok daha büyük bir maksimum kapasite otomatik olarak bir avantaj değildir.
Sonra paket geometrisi gelir.
Şişe yüksekliği ve çapı kap armatürlerini etkiler. Kapağın çapı ve yüzey geometrisi kapanma armatürünü etkiler. Düzensiz paketler özel destekler gerektirebilir.
Sonra olayı tanımlayın:
Uygulama? Kaldırma mı? İkisi mi? Tork tutumu mu?
Bundan sonra hareketi tanımlayın.
Yöntem belirli bir dönme hızı gerektiriyor mu? Bir yön mü yoksa her ikisi mi? Kontrollü uygulama ve ardından kaldırma mı? Dönüş açısı mı yoksa tam bir tork eğrisi mi gerekiyor?
Son olarak, veriyi tanımlayın.
Üretim kontrolü yalnızca şunları gerektirebilir:
Peak Removal Torque
Bir mühendislik programı şunları gerektirebilir:
Uygulama Torku + Kaldırma Torku + Tork Eğrisi + Önce/Sonrası Karşılaştırma
Ekipman konfigürasyonu bu gereksinimlere uymalıdır.
Ekipman Seçiminden Önce Ne Gönderilmeli
Bir sistem önerilmeden önce, hem paketi hem de testi anlamak için yeterli bilgi gereklidir.
En faydalı detaylar şunlardır:
- Şişe / konteyner: malzeme, şekil, fotoğraflar ve mevcut çizimler
- Kapatma: tip, kapüş çapı ve tutucu geometri
- Boyutlar: şişe yüksekliği, çapı ve ilgili armatur yüzeyleri
- Beklenen tork: uygulama ve/veya kaldırma aralığı
- Yöntem: ASTM D7860, ASTM D2063/D2063M, müşteri spesifikasyonu veya iç prosedür
- Zamanlama: hemen kaldırma, tanımlanmış bekleme süresi veya koşullu test
- Veri: sadece zirve, uygulama/kaldırma değerleri veya tam tork eğrisi
Temsilci örnekler özellikle paket özel bir armatür gerektirdiğinde faydalıdır.
Bu detaylar, sensör aralığı, dönüş, armatur ve veri gereksinimlerinin birlikte değerlendirilmesini sağlar; test cihazını bağımsız bir cihaz olarak ele almak yerine.

SSS
Şişe kapağı tork testi nedir?
Şişe kapağı tork testi, tanımlanmış bir kapanma olayı sırasında dönme direncini ölçür. Prosedüre bağlı olarak, sonuç uygulama torku, çıkarma torku, tepe çıkarma torku, tork tutumu veya dönüş boyunca tork gibi faktörleri tanımlayabilir.
Test koşulu—zamanlama, hız, armatur ve paket durumu—tork değeriyle birlikte tanımlanmalıdır.
uygulama torku ile çıkarma torku arasındaki fark nedir?
Uygulama torku, kapın kapalı sıkılmasıyla kullanılan torktur. Çıkarma torku, kapanma gevşediğinde veya açıldığında daha sonra ölçülür.
Bunlar farklı mekanik olaylardır. Malzemenin gevşemesi, astar veya conta davranışı, iplik etkileşimi, sıcaklık ve depolama süresi, uygulama ile çıkarma arasında paketi değiştirebilir.
Şişe kapağı tork tutma nedir?
Tork tutumu, uygulamadan sonra belirlenmiş bir zaman veya koşullandırma geçmişi sonrası kapanma torku davranışını tanımlar.
Kesin hesaplama veya raporlama yöntemi geçerli test prosedürünü takip etmelidir; tork tutumu tek bir evrensel yüzde formülü anlamına gelmemelidir.
Şişe kapağı çıkarma torku neden zamanla değişir?
Kapatma sistemi uygulamadan sonra etkileşime devam eder. Polimer gevşemesi, astar sıkıştırılması, conta oturması, diş sürtünmesi, sıcaklık ve depolama geçmişi, sonraki çıkarma davranışını etkileyebilir.
Çıkarma torklarındaki bir değişiklik, mekanik durumun değiştiğini gösterir. Tek başına temel nedeni tanımlamıyor.
Cap tork test cihazını nasıl seçerim?
Önce paketi tanımlayın: şişe boyutları, kapak tipi ve çapı, beklenen tork ve mevcut tutma yüzeyleri.
Sonra testi tanımlayın: uygulama veya kaldırma, zamanlama, dönüş hızı, uygulanabilir yöntem, armatur gereksinimleri ve tepe sonucu mu yoksa tam bir tork eğrisi mi gerek?
Test cihazını sadece maksimum tork kapasitesi yerine bu gereksinimlere göre seçin.
Son Düşünceler
Şişe kapağı tork testi, tek bir sayı yerine bir dizi olarak ele alındığında çok daha kolay anlaşılır hale gelir:
APPLICATION
↓
KAPATMA OTURMA
↓
ZAMAN / ŞARTLANMA
↓
KALDIRMA
↓
SAKLAMA / KARŞILAŞMA
Rutin kalite kontrolü için bir zirve çıkarma değeri yeterli olabilir.
Tork tutma çalışmaları için, paketleme incelemeleri, otomatik test yöntemleri veya mühendislik karşılaştırmaları, zamanlama, kontrollü hareket, sabitleme ve daha ayrıntılı tork verileri, zirve kadar önemli olabilir.
Üç ilke korunmaya değer:
Uygulama torku ve çıkarma torku farklı mekanik olaylardır.
Uygulama ile kaldırma arasındaki süre test koşulunun bir parçasıdır.
Hassas bir tork sensörü, tutarsız bir armatür veya test yöntemini telafi edemez.
Önce bu koşulları tanımlayın.
Sonra kapasör tork testerini seçin.
Şişe kapağı tork testi yapılandırmanız mı gerekiyor?
ITM-LAB'a şişe ve kapanış bilgilerini, beklenen tork aralığını, uygulama/çıkarma gereksinimini, test zamanlamasını, uygulanabilir yöntemi ve mevcut fotoğraf veya çizimleri gönderin.
Bu detaylardan, test sistemi yapılandırmadan önce tork aralığı, hareket kontrolü, kapanma armatürü, konteyner armatürü ve veri gereksinimleri değerlendirilebilir.
Cap Torque Testinizi Tartışın →
