
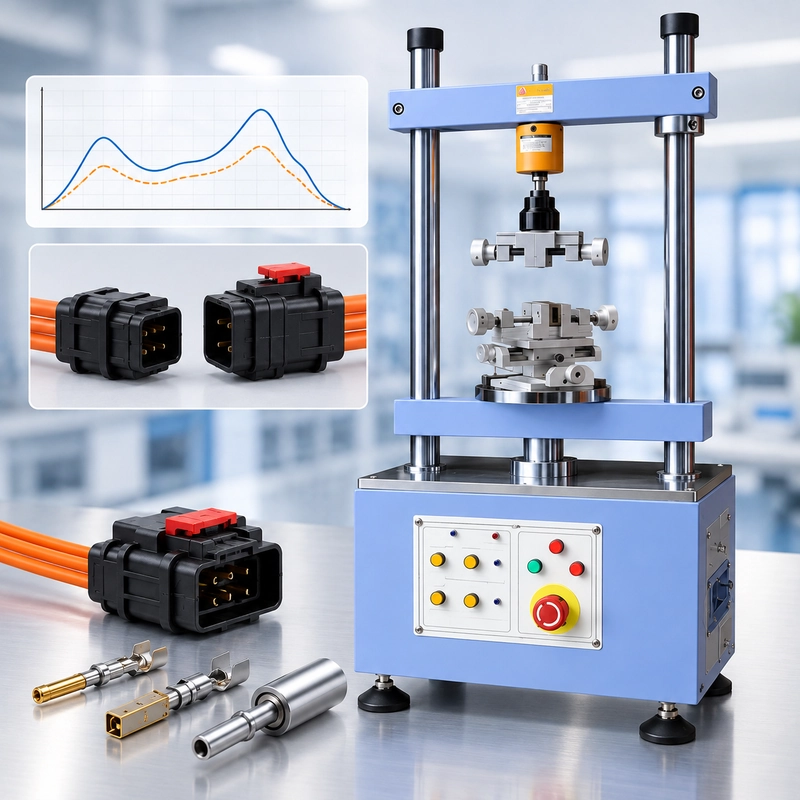
Konektör yerleştirme ve çekme kuvveti basit bir mekanik ölçüm gibi görünüyor: bir konnektörü tutun, eşleşen yarısını içine taşıyın, kuvveti kaydedin ve hareketi tersine çevirin.
Pratikte, ölçüm test kurulumuna ilk göründüğünden daha hassastır.
Bir yük hücresi, temas direncini gövde paraziti, contar sıkışması, mandalı bağlanması veya yanlış hizalama nedeniyle oluşan kuvvetten ayırt edemez. Sadece sensöre iletilen eksenel yükü ölçür. Bu sayı, ölçmek istediğiniz kuvveti temsil edip etmediği, numunenin, fikstürün, hareketin ve ölçüm sınırının nasıl tanımlandığına bağlıdır.
Bu ayrım, IEC 60512-13-2 Test 13b için merkezi bir konumdur.
IEC 60512-13-2, eşleştirme konnektörlerinin, kontakların veya belirlenmiş test göstergelerinin yerleştirme ve geri çekilme kuvvetlerini ölçmek için bir yöntem belirtir. Tam bir tutma/ayırma kuvveti ölçümü uygulamasının aksine, Test 13b kilitleme, kilitleme, mühürleme, tutma, ayırma veya benzeri mekanizmaların etkisi olmadan yerleştirme ve çekme kuvvetini belirlemek için tasarlanmıştır.
Bu testi kuran mühendisler için ilk soru şu olmamalıdır:
"Hangi boyutta yük hücresine ihtiyacımız var?"
Şöyle olmalı:
"Aslında hangi gücü izole etmeye çalışıyoruz?"
13b'nin Konnektör Mekanik Testine Nasıl Uyduğu
YerIEC 60512, elektrik ve elektronik ekipmanlarda kullanılan konnektörler için test ve ölçüm yöntemleri ailesi içerir. IEC 60512-13-2, mekanik çalışma Test 13b: yerleştirme ve geri çekme kuvvetlerini kapsar.
Bir konnektörün itildiği, çekildiği, eşleştirildiği veya ayrıldığı her testle karıştırılmamalıdır.
bir konnektör üreticisi, eşleşme arayüzü kuvvetini, tam tutma/ayırma kuvvetini, tekrar eden eşleşme dayanıklılığını, temas tutumunu veya terminal çekimini değerlendirmek zorunda kalabilir. Bu testler, benzer kuvvet ölçüm ekipmanları kullanılsa bile farklı mühendislik sorularına yanıt verir.
Test 13a ile Test 13b arasındaki ayrım özellikle önemlidir.
>IEC 60512-13-1 Test 13a, kilitleme, kilitleme , mühürleme, bağlanma, ayırma ve benzeri mekanizmaların etkisi dahil olmak üzere birleşen konnektörlerin tam olarak bağlanması veya ayrılması için gereken kuvveti ele alır.
IEC 60512-13-2 Test 13b, aksine, bu mekanizmalar hedeflenen ölçümü etkilemeden yerleştirme ve geri çekilme kuvvetlerini ölçür.
Bu fark, mandal veya ikincil kilitleme özelliğine sahip kapalı bir otomobil konnektöründe önemli olabilir. Operatörün tam konnektörü kapatırken hissettiği kuvvet, Test 13b'nin ölçmek üzere olduğu miktarla aynı miktarda olmayabilir.

Ölçüm sınırını tanımlayarak başlayın
Mühürlü çok pozisyonlu bir konnektör düşünün. Eşleşme sırasında, test makinesinden iletilen yük birkaç mekanik katkı içerebilir:
temas etkileşimi + konut rehberliği + contar sıkıştırması + mandal direnci + ikincil kilitleme özellikleri + istenmeyen yan yük
Kuvvet sensörü birleşik reaksiyonu görür. Bu kuvvetin her bir parçasının nereden kaynaklandığını belirtmez.
Bu yüzden test konfigure edilmeden önce ölçüm sınırı belirlenmelidir.
Test 13b için, kilitleme, kilitleme, sızdırmazlık ve benzeri mekanizmalar, bitmiş konnektörde bulundukları için sonuç girmemelidir. Uygulanabilir ürün veya detay spesifikasyonu gözden geçirilmeli ve örnek veya test düzenlemesi buna göre yapılandırılmalıdır.
Bu aynı zamanda Test 13b sonucunun, bir kişinin veya montaj makinesinin tam üretim konnektörünü çalıştırmak için gereken kuvvetle otomatik olarak karşılaştırılmaması gerektiğini açıklar. Bu iki ölçüm farklı mekanik nicelikleri temsil edebilir.
Hazır bir konnektör eşleşme sırasında 60 N tepe üretiyor diyelim. Bu, Test 13b yerleştirme kuvvetinin otomatik olarak 60 N olduğu anlamına gelmez. Eğer zirvenin bir kısmı contar sıkıştırmasından veya mandalı tutuşmasından kaynaklanıyorsa, tam eşleşme kuvveti zirvesi ile Test 13b yerleştirme kuvveti eşdeğer değildir.
Standart sayı tek başına bu ayrımı çözmez. Test kurulumu da var.

Test 13b sadece tam bir konnektör çiftiyle sınırlı değildir
IEC 60512-13-2'nin faydalı bir özelliği, test kavramının sadece bitmiş bir konnektör montajını diğeriyle eşleştirmekten daha geniş olmasıdır.
Uygulanabilir spesifikasyona ve değerlendirmenin amacına bağlı olarak, test eşleştirme konnektörleri, çift bireysel kontak veya belirli yerleştirme ve çekme göstergelerini içerebilir.
Tam bir eşleşme konnektör çifti ile test, konnektör arayüzünün tanımlanmış yerleştirme/çekme davranışını değerlendirir ve çevre geometri test gereksinimine göre kontrol edilir.
Bireysel temas seviyesinde, mühendisler konnektör yuvasından gelen her mekanik katkıyı otomatik olarak dahil etmeden temas arayüzünün eşleşme davranışını değerlendirebilirler; eğer uygun gereksinim böyle bir kuruluma izin verirse.
Belirtilmiş bir test ölçeri başka bir seçenek sunar. Ölçe tabanlı testler, ölçüleri de üretim farklılığı içeren başka bir üretim bileşeni yerine kontrollü bir eşleşme geometrisi gerektiğinde faydalıdır.
Bu, önemli bir mühendislik ayrımı oluşturur.
Test:
Production Connector A ↔ Production Connector B
her iki bileşende boyutsal varyasyon getirir.
Test:
Production Contact ↔ Tanımlı Gauge
kontrollü bir eşleştirme geometrisi sağlayabilir.
Bu ayrım, konnektör geliştirme, tolerans çalışmaları, tedarikçi karşılaştırması ve gelen kalite değerlendirmesi sırasında faydalı olabilir.

Hizalama konnektörü düz tutmaktan daha incedir
Hizalanma sorunu bariz bir hata kaynağıdır. Eşleşme eksenleri kaydırılmış veya açısal olarak yer değiştirmişse, ölçülen kuvvetin bir kısmı amaçlanan yerleştirme davranışından ziyade yuva paraziti veya yan yüklemeden kaynaklanabilir.
Daha az bariz hata, her şeyi katı şekilde kısıtlayarak bu sorunu ortadan kaldırmaya çalışmak.
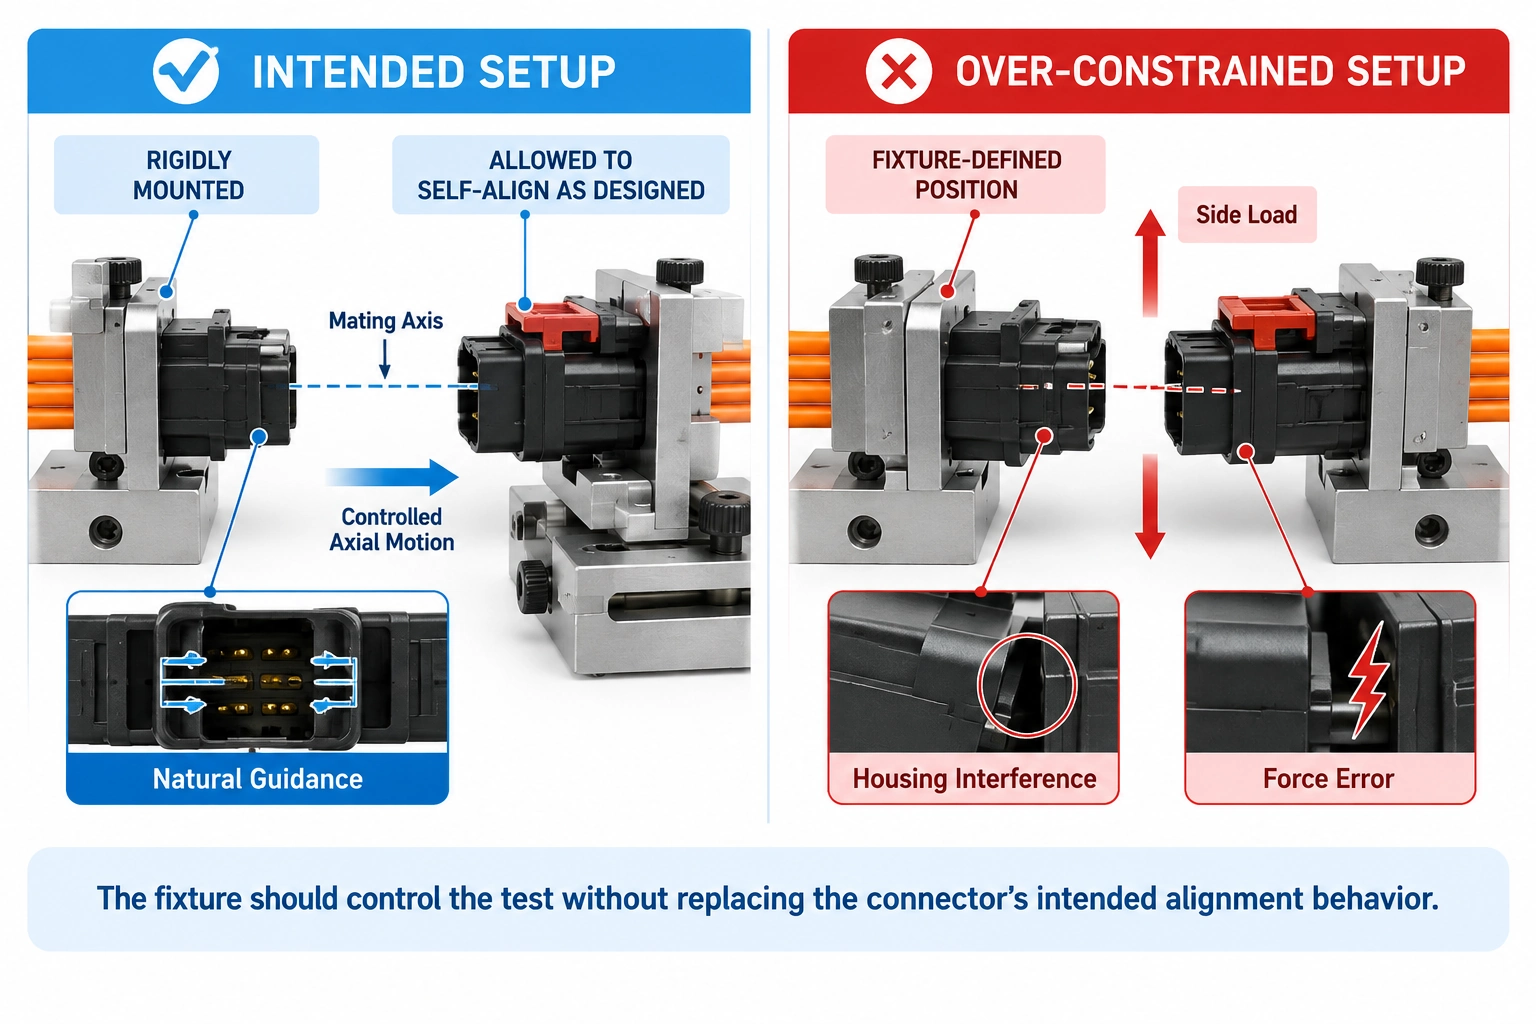
Test 13b montaj yaklaşımında, bir bileşen katı şekilde monte edilirken, eşleştirme bileşeni konnektör tasarımının sağladığı kendi hizalamayı kullanmasına izin verilir.
Bu önemli çünkü bir üretim bağlayıcısı son eşleştirme konumunu belirlemek için lead-in, guide özellikleri, uyumlu geometri veya diğer özellikler kullanabilir. Laboratuvar armatürü her iki yarıyı o kadar sert sıkıştırır ki konnektör artık amaçlanan hizalama davranışını kullanamazsa, armatur eşleştirme geometrisini tanımlamaya başlar.
Sonuç oldukça tekrarlanabilir olabilir ve yine de amaçlanan ölçüm için yanlış olabilir.
Bu ayrım vurgulanmaya değer:
Fixture tekrarlanabilirliği ölçüm geçerliliği ile aynı değildir.
İyi bir armatür, tekrarlanabilir bir datum oluşturur ve eşleşme bileşenlerinin birbirine göre konumunu gereksiz yere değiştirmeden hedef edilen test eksenini kontrol eder.
Çok az kontrol farklı bir sorun yaratır: kontrolsüz eğilme veya yan hareket. Bu nedenle armatur tasarımı, sadece katılığı maksimize etmek değil, amaçlanan mekanik sınırı yeniden üretmelidir.
Test hızı: 50 mm/dakika bir sınırdır, evrensel bir ayar noktası değildir
Geçerli detay belirtiminde aksi belirtilmedikçe, IEC 60512-13-2, sabit hızda 50 mm/dakikayı aşmayan bir şekilde yerleştirme ve çekme önerir.
Kelime yazısı önemlidir.
Bu, her Test 13b'nin otomatik olarak tam olarak 50 mm/dakika ile programlanması gerektiği anlamına gelmez.
Geçerli ürün veya detay spesifikasyonu başka bir gerekli test koşulu tanımlıyorsa, bu gereklilik takip
edilmelidir.Bu, farklı laboratuvarlar veya tedarikçilerden alınan sonuçları karşılaştırırken önemli hale gelir. Yalnızca şunları içeren bir rapor:
Yerleştirme Gücü: 28 N
ölçümü yeniden üretmek için yeterli bilgi sağlamaz.
örnek yapılandırması, armatur düzeni, hareket durumu ve diğer ilgili test parametreleri de bilinmelidir.
Ekipman açısından bakıldığında, maksimum makine hızı önemli bir spesifikasyon değildir. Daha ilgili soru, sistemin konnektör yolculuğu üzerinde gerekli kontrollü düşük hız hareketini akıcı ve tekrarlanabilir şekilde koruyup koruyamayacağıdır.
Yağlama ve yüzey koşulları sonucu değiştirebilir
Konnektör yerleştirme ve çekme kuvveti sürtünmeden güçlü şekilde etkilenir, bu da yağlamayı kolayca küçümsemeyi sağlar.
Geçerli detay spesifikasyonu belirli bir yağlayıcı gerektiriyorsa, bu yağlayıcı gerektiğinde uygulanmalıdır. Kuru konnektör ve yağlanmış konnektör, sadece aynı parça numarasını paylaştıkları için eşdeğer örnekler olarak kabul edilmemelidir.
Önceki kullanım da önemlidir.
Temas yüzeyleri eşleşmeden sonra değişebilir. Yağlayıcı yeniden dağıtılabilir, temas yüzeyleri parlayabilir, küçük kalıplanmış parazit özellikleri çökebilir veya aşınabilir ve eşleşen parçalar arasındaki mekanik ilişki değişebilir.
Hiç eşleştirilmemiş bir konnektör, birkaç işlemden sonra aynı konnektörden farklı bir kuvvet tepkisi
üretebilir.Bu fark otomatik olarak başarısız bir ürünün kanıtı değildir.
Bu sadece arayüz koşutunun değiştiği anlamına gelebilir.
Önemli nokta, hangi örnek koşulu değerlendirildiğini tanımlamak ve sonuçlar karşılaştırıldığında tutarlı kalmaktır.
İlk ve Son İşlemler Neden Önemlidir
IEC 60512-13-2, belirtilen sayıda tam yerleştirme ve çekme işlemlerinin yapılmasını gerektirir; en azından ilk ve son işlemlerde kuvvet ölçümleri kaydedilir.
Bu, tek bir tepe kuvvet ölçümünden daha fazla bilgi sağlar.
Son gerekli işlemde yerleştirme kuvveti ilk işleme göre belirgin şekilde daha düşük olduğunu varsayalım. Birkaç açıklama mümkündür: temas yüzeyleri oturmuş olabilir, yağlayıcı yeniden dağılmış olabilir, küçük bir parazit özelliği aşınmış olabilir veya tekrar tekrar birleştirme sırasında konnektör geometrisi biraz değişmiş olabilir.
Farkın kendisi nedeni tanımlamaz. Mühendise nerede araştırması gerektiğini söyler.
İşte burada kuvvet yolculuğu verisi özellikle faydalı hale gelir.
Sadece iki maksimum değeri karşılaştırmak yerine, bir mühendis kuvvetin seyahat boyunca nerede değiştiğini inceleyebilir.
Eğer bir zirve, bir konut özelliğinin rehbere ilk olarak sürtündüğü yerde kaybolursa, muhtemel açıklama temas çatışma bölgesindeki kuvvetin uniform azalmasından farklıdır.

Ekstra Dikkat Hak Eden Altı Test Durumu
En güvenilmez Test 13b sonuçları, kuvvet sensörünün sayısal yeteneğinden ziyade ölçümün çevresindeki mekanik sınır koşullarına dayanır.
Yanlış ölçüm sınırı. Bir mandalıt, conta, ikincil kilit veya başka bir mekanizma, Test 13b yerleştirme/çekme kuvvetini izole etmesi gereken bir ölçüme katkıda bulunabilir. Sonuç tekrarlanabilir olabilir ama yine de yanlış büyüklüğü temsil eder.
Aşırı kısıtlı hizalama. Her iki eşleşme yarısının da katılı şekilde konumlandırılması, konnektörün amaçlanan kendi hizasını kullanmasını engelleyebilir. Yan yük veya gövde paraziti ise ek yerleştirme direnci olarak ortaya çıkabilir.
Fikstür kaynaklı deformasyon. Bu özellikle kalıplanmış plastik muhafazalar için geçerlidir. Gövdeyi bozan bir kelepçe, crosshead hareket etmeye başlamadan önce temas boşluklarını veya yönlendirici yüzeyleri kaydırabilir.
Yanlış seyahat. Çok az hareket yapıldığında konnektör tamamen takılmamış olabilir. Çok fazla kuvvet montajı mekanik bir durdurmaya sürükleyebilir ve yapay bir vuruş sonu kuvveti zirvesi oluşturabilir.
Kontrolsüz yağlama veya örnek geçmişi. Yeni bir kuru örnek, yağlanmış bir örnek ve daha önce birkaç kez eşleştirilmiş bir bağlantı noktası mutlaka eşdeğer test koşulları değildir.
Tamamlanmamış döngü kayıtları. Gerekli işlemleri görmezden gelerek uygun bir maksimumu kaydetmek, başlangıç ve son koşul arasındaki anlamlı değişiklikleri gizleyebilir.
Bu sorunların hiçbiri daha sonra kuvvet sonucuna kalibrasyon faktörü uygulanarak düzeltilemez. Sınavdan önce ve sırasında kontrol edilmelidirler.
Sorun Giderme Örneği: Beklenmedik Bir Tepe Neredeyse Tam Yerleştirme
T24 pozisyonlu mühürlü bir otomotiv konnektörünün yerleştirme kuvveti açısından değerlendirildiğini düşünün.
Kuvvet-hareket eğrisi strokların çoğunda nispeten düzgün kalır, ancak programlanan uç konumundan kısa bir süre önce keskin bir zirve ortaya çıkar.
Sonuç vermek cazip geliyor:
Yerleştirme kuvveti çok yüksek.
Bu sonuç erken oldu.
Öncelikle, seyahat ekseninde zirveyi bulun. Temas sırasında mı yoksa felç döneminin ilerleyen dönemlerinde mi oluyor?
Sonra, bu konumu konnektör geometrisiyle karşılaştırın. Bir conta sıkışmaya mı başlıyor? Bir mandalı etkileşim özelliğine ulaşıyor mu? Gövde bir kılavuz mu yoksa mekanik durdurucu mu temas ediyor? Fikstür, çiftleşen yarının küçük bir kendi hizalanan hareketini engelledi mi?
Sonra programlanmış uç noktayı kontrol edin. Eğer zirve sadece seyahat sonunda gerçekleşiyorsa, makinenin konnektörü sert bir durdurmaya itip itmediğini belirleyin.
Son olarak, ölçüm sınırını doğrulayın.
Amaç zirvenin ortadan kalkmasını sağlamamaktır. Amaç, onu hangi mekanik olayın yarattığını belirlemektir.
ancak o zaman mühendis, bu olayın Test 13b sonucuna ait olup olmadığına karar verebilir.
Bu, konektör geliştirme sırasında kuvvet yolculuğu kaydının değerli olmasının nedenlerinden biridir. Maksimum kuvvet, ne kadar kuvvetin ölçüldüğünü gösterir. Eğri ne olduğunu açıklamaya yardımcı oluyor.
IEC 60512-13-2 vs EIA-364-13
konnektör mühendisleri hem IEC 60512-13-2 hem de EIA-364-13 ile müşteri çizimlerinde, yeterlilik planlarında ve ürün spesifikasyonlarında karşılaşabilirler.
Her ikisi de kontrollü konnektör kuvveti ölçümlerini içerir ve aynı genel servo kuvvet testi platformu her iki yöntemi de destekleyebilir. Ancak, bunlar birbirinin yerine geçen standart numaralar olarak ele alınmamalıdır.
IEC 60512-13-2, IEC 60512 konnektör test çerçevesine bağlıdır ve Test 13b yerleştirme ve geri çekme kuvvetlerini tanımlar. EIA-364-13, EIA-364 konnektör test ailesine ait olup, kendi gereksinimlerine ve ilgili ürün spesifikasyonlarına göre yapılmalıdır.
Bu nedenle bir laboratuvar kestirmeden kaçınmalıdır:
"Zaten konnektör ekleme testleri yapıyoruz, bu yüzden aynı ayarları kullanacağız."
daha iyi bir dizi şudur:
standart gereksinim → ürün/detay spesifikasyonu → örnek konfigürasyonu → armatür → hareket → ölçüm → raporlama
Bu, dahili bir laboratuvar prosedürünün gerçek test gereksinimini kademeli olarak değiştirmesini engeller.
Tipik Ürünler ve Endüstriler
IEC 60512-13-2 yalnızca bir konnektör endüstrisiyle sınırlı değildir. Uygulanabilir ürün veya detay spesifikasyonuna bağlı olarak, tüketici elektroniği, otomotiv elektroniği, endüstriyel ekipman, iletişim donanımı ve diğer elektrik ve elektronik sistemlerde kullanılan konnektörler için yerleştirme ve geri çekme kuvveti ölçümü ilgili olabilir.
tipik örnekler arasında USB ve şarj konnektörleri, kart-kart ve kablo-kart arayüzler, otomotiv çoklu pinli ve sensör konnektörleri, dairesel konnektörler, endüstriyel fişler ve prizler ile ekipman I/O arayüzleri bulunur.
Önemli nokta sektör etiketi değildir.
Kompakt elektronik konnektör ve kapalı bir otomotiv çok pinli konnektör, hem yerleştirme hem de çekme kuvveti ölçümü gerektirebilir, ancak armaturi, kuvvet aralığı, hareket, hizalama davranışı ve ölçüm sınırı tamamen farklı olabilir.
Standart yöntemi tanımlar. Konnektör, test kurulumunun büyük bir kısmını tanımlar.
Test 13b'nin makine spesifikasyonuna çevrilmesi
Ölçüm tanımlandıktan sonra ekipman seçimi çok daha basit hale gelir.
Makinenin maksimum kapasitesi yerine beklenen kuvvetle başlayın. Yük hücresi, çalışma ölçüm aralığı ve gerekli ölçüm performansı etrafında, uygun aşırı yük marjıyla seçilmelidir. Yüksek kapasiteli bir sensör, düşük kuvvetli bir konnektör için otomatik olarak en iyi konfigürasyon değildir çünkü bu yüke dayanabilir.
Sonra hareketi ele alalım. Sistem, geçerli Test 13b koşulları için sabit düşük hız kontrolüne ihtiyaç duyar; bu da aksi belirtilmedikçe sabit hareketin 50 mm/dakikayı aşmaması için varsayılan gereksinim de dahildir.
Seyahat, örneği istemeden mekanik bir durmaya zorlamadan tam tanımlanmış yerleştirme ve çekme hareketini kapsamalıdır.
armatur tasarımı gerekli datum'u belirlemeli, konnektörün gövde geometrisini değiştirmeden tutmalı ve testin gerektirdiği hizalama davranışını korumalıdır.
Son olarak, veri gereksinimini ele alın. Rutin kalite kontrolleri için, geçerli spesifikasyon tanımlanmış kuvvet değerlerine odaklanabilir. Mühendislik geliştirme veya arıza analizi için, senkronize kuvvet-hareket verileri mekanik bir olayın nerede gerçekleştiğini çok daha kolay belirlemeyi sağlayabilir.
Bu nedenle faydalı bir makine spesifikasyonu beş soruyla başlar:
hangi arayüz test ediliyor?
Hangi kuvvet bekleniyor?
Hangi hareket gerekiyor?
Örnek nasıl tutulmalı ve hizalanmasına izin verilmeli?
Hangi veriler tutulmalı?
Bu sorular yanıtlandıktan sonra makine modeli anlam kazanır.
ITM-LAB Konnektör Güç Test Sistemi
Konnektör kuvvet ölçümü uygulamaları için, the ITM-LAB RS-6600A Otomatik Yerleştirme ve Çıkarma Kuvveti Test Cihazı yerleştirme, çıkarma, tutma ve ilgili konnektör mekanik ölçümleri için yapılandırılabilir.
IEC 60512-13-2 uygulaması için, faydalı yapılandırma yalnızca makine modeline değil, konnektör ve uygulanabilir test gereksinimi tarafından belirlenir.
Beklenen yerleştirme ve geri çekilme kuvveti uygun kuvvet ölçüm aralığını belirler. Konnektör geometrisi armaturu belirler. Çiftleşme davranışı, hizalanmanın nasıl yapılması gerektiğini belirler. Gerekli yerleştirme mesafesi kullanılabilir yolculuğu tanımlarken, geçerli spesifikasyon hareket ve test dizisini belirler.
Mühendislik analizi gerektiği durumlarda, kuvvet ve hareket verileri sadece testten sonra eklenen bir grafik olarak değil, ölçüm sisteminin bir parçası olarak ele alınmalıdır.
Bu sistem düzeyindeki yaklaşım, bir laboratuvar birkaç bağlantı ailesini test ettiğinde özellikle önemli hale gelir. Sabit endüstriyel dairesel bir konnektör için uygun bir armatür, her ikisi de aynı yük hücresi kapasitesi içinde rahat bir şekilde bulunsa bile küçük kalıplı elektronik konnektör için uygun olmayabilir.
Sistemi Talep Ederken Ne Sunulmalıdır
"IEC 60512-13-2 için makine gerek" faydalı bir başlangıç noktasıdır, ancak ölçüm sistemini yapılandırmak için yeterli değildir.
Konnektör modelini ve mümkün olduğunda eşleştirme arayüzünün çizimini veya net fotoğraflarını sağla. Beklenen yerleştirme ve çekme kuvvetini, gerekli yolculuğu, uygulanabilir hız veya detay özelliklerini ve konnektörün conta, mandal, kilit veya çiftleşmeyi etkileyen diğer mekanizmalar içerip içermediğini belirleyin.
Testin tam konnektör çiftlerini, bireysel kontakları veya belirli ölçüleri içerip içermediğini; kuvvet hareket eğrilerinin gerekli olup olmadığını; ve beklenen günlük test hacmini belirtmek de faydalıdır.
| Madde | Gerekli Bilgi |
|---|---|
| Test standardı | IEC 60512-13-2 + geçerli detay/ürün spesifikasyonu |
| DUT | Konnektör/kontak tipi ve modeli |
| Çizim | Boyutlar ve çiftleşme geometrisi |
| Arayüz | Konnektör çifti / kontakt çifti / ölçü |
| Güç | Beklenen yerleştirme ve çekilme aralığı |
| Seyahat | Zorunlu yerleştirme/çekilme inme |
| Hareket | Gerekli test hızı/durumu |
| Mekanizmalar | Mühürleme, mandal, kilitleme, ikincil kilit |
| Örnek | Yeni / koşullu / daha önce döngülü |
| Maç Programı | Montaj koşulları ve mevcut tutma yüzeyleri |
| Veriler | Kuvvet değerleri / kuvvet hareket eğrisi / döngü kayıtları |
| Veri | Günlük örnekler ve testler |
Bu girdiler genellikle ekipman üreticisine standart numaradan çok daha fazlasını bildirir.
Teste başlamadan
önceVeri toplamadan önce, mühendis varsayımlara dayanmadan birkaç temel soruyu yanıtlayabilmelidir.
IEC 60512-13-2 Test 13b gerçekten belirtilen yöntem mi? Test bir konnektör çifti, kontakt çifti veya ölçü ölçüsü üzerinde mi yapılıyor? Kilitleme, kilitleme, sızdırmazlık ve benzeri mekanizmalar amaçlanan ölçüm için doğru şekilde işlendi mi? Armatür gerekli kendi hizasını koruyor mu? Örnek durumu, önceki çiftleşme ve yağlama dahil olmak üzere, tanımlandı mı? Programlanmış hareket, dip olmadan tam yerleştirme için yeterli mi? İş gücü aralığı uygun mu? Gerekli ilk ve son işlemler kaydediliyor mu?
Son olarak, kabulü tanımlayan belgeyi belirleyin.
IEC 60512-13-2 bir test yöntemi sağlar. Her konnektör için evrensel bir kuvvet sınırına dönüştürülmemeli.
Uygulanabilir ürün veya detay spesifikasyonu, belirli konnektörle ilgili koşulları ve performans sınırlarını belirler.
Sonuç
IEC 60512-13-2 Test 13b fiziksel hareketin basit olması nedeniyle hafife alınabilir. Bir bileşen diğerine geçer, yön tersine döner ve kuvvet ölçülür.
Zor kısım, o kuvvetin aslında neyi temsil ettiğine karar vermek.
Güvenilir bir Test 13b ölçümü, mekanik sınırı tanımlamayla başlar. Bundan sonra laboratuvar, konnektörün amaçlanan hizalama davranışını korumalı, armaturı kontrol etmeli, numune durumunu ve yağlamayı kontrol etmeli, gerekli hareketi yeniden üretmeli ve normal eşleşme davranışını dip çökmesi veya alakasız mekanik olaylardan ayırt etmelidir.
Birinci ve son işlemler de dikkat çekmeyi hak eder. Kuvvet değişikliği otomatik olarak arıza anlamına gelmez, ancak oturma yeri, aşınma, yağlama değişiklikleri, parazit veya arayüzdeki başka bir değişikliği ortaya çıkarabilir. Bu değişimin kuvvet-hareket eğrisi boyunca nerede gerçekleştiğine bakmak, yalnızca tepe değerleri karşılaştırmaktan daha faydalı bilgiler sağlar.
Aynı prensip test sistemi seçimi için de geçerlidir.
arayüz ve ölçümle başlayın—makine kapasitesiyle değil.
Test edilenleri, hangi kuvvetin beklendiğini, örneğin nasıl hizalanacağını, ne kadar uzağa ve ne kadar hızlı hareket etmesi gerektiğini, hangi verilerin tutulması gerektiğini tanımlayın. Yük hücresi, armatür, hareket sistemi ve yazılım daha sonra gerçek IEC 60512-13-2 gereksinimi etrafında yapılandırılabilir.
Bu, bir kuvvet numarası elde etmek ile tekrar üretilip yorumlanabilen bir bağlantı kuvveti ölçümü elde etmek arasındaki farktır.
IEC 60512-13-2 test çözümü talep ederseniz
Lütfen gerçek konnektör ve test gereksinimlerini gönderin:
Connector / Contact Type: _____
Connector Modeli: _____
Test Arayüzü: Konektör Çifti / Kontakt Çifti / Test Ölçümü
Beklenen Yerleştirme Gücü: _____ N
Beklenen Geri Çekilme Gücü: _____ N
Gerekli Seyahat: _____ mm
Test Hızı: _____ mm/dakika / Spesifikasyona Göre
Latch / Seal / Lock Mechanism: Evet / Hayır
Örnek Durumu: Yeni / Koşullu / Önceden Eşleştirilmiş
Force-Travel Curve Required: Evet / Hayır
Test Döngüleri / İşlemler: _____
Test Volume: _____ örnek/gün
Çizim / Örnek Mevcuttur: Evet / Hayır
Geçerli Spesifikasyon: IEC 60512-13-2 / Müşteri Spesifikasyonu / Diğer: _____
Bu bilgi, test sisteminin gerçek konnektör etrafında yapılandırılmasını sağlar:
Load Cell → Fixture → Hizalama → Seyahat → Hareket → Data → Test Sistemi
Alışılmadık konnektör geometrisi için, eşleşme arayüzünün bir çizimini veya net fotoğraflarını test gereksinimiyle birlikte gönderin. Bu, sistem belirlenmeden önce armatür ve ölçüm konfigürasyonunun değerlendirilmesini mümkün kılar.
