
Bir tuz spreyi odası sis oluşturabilir. Bu, ASTM G85 için otomatik olarak doğru oda yapmaz.
ASTM G85, beş modifiye tuz püskürtme uygulamasını kapsar ve aralarındaki farklar küçük değildir. Sürekli asitlenmiş tuz sisi kullanılır. Diğerleri ise döngüsel maruziyet, sentetik deniz suyu, kükürt dioksit veya tekrarlanan sis/kuru koşullar getirmektedir.
Bu, testin nasıl belirlenmesi gerektiğini ve odanın seçilme şeklini değiştirir.
Çinko kaplı bağlantı elemanı, alüminyum ısı değiştirici bileşeni ve boyalı çelik braket, aynı otomotiv programında yer alabilir, ancak aynı ASTM G85 Eki kapsamında yer almaabilirler.
Daha iyi başlangıç noktası bu nedenle değildir:
"Hangi tuz spreyi odasını almalıyız?"
Şöyle:
"ASTM G85 yöntemi hangi yöntemi uygular, hangi ortamı gerektirir ve odanın gerçekten neyi kontrol
etmelidir?"Bu rehber, mühendislerin genellikle ihtiyaç duyduğu sırayla verilen kararı takip eder:
standart → yöntemi → ürün → odası
yapılandırmasıASTM G85'in Aslında Kapsamı Nedir
ASTM G85
Demir ve demir dışı metallerin korozyon testleri ile organik ve inorganik kaplamalar için geçerlidir. ASTM şu anda Ek A1'den A5'e kadar beş ayrı modifikasyonu listelemektedir.
Bu beş yöntem şunlardır:
| Annex | Yöntem | Exposure Karakteri |
|---|---|---|
| A1 | Asetik Asit-Tuz Spreyi | Sürekli |
| A2 | Döngüsel Asitlenmiş Tuz Spreyi | Döngüsel |
| A3 | Deniz Suyu Asitlenmiş Test (SWAAT) | Döngüsel |
| A4 | SO₂ Tuz Spreyi | Döngüsel |
| A5 | Seyrelt elektrolit döngüsel sis/kuru | Döngüsel sis/kuru |
ASTM G85 bu nedenle en iyi şekilde
Bu ayrım önemlidir çünkü kimya ve maruz kalma dizisi hem korozyon tepkisini değiştirebilir.
Bir ortamda iyi performans gösteren bir kaplama, başka bir ortamda otomatik olarak aynı şekilde davrandığı varsayilmamalıdır.

ASTM G85 vs ASTM B117
Fark genellikle şu şekilde basitleştirilir:
ASTM B117 = normal tuz spreyi
ASTM G85 = daha sert tuz spreyi
Bu tam olarak doğru değil.
ASTM B117, kontrollü sürekli tuzlu sis ortamı etrafında inşa edilmiştir. ASTM G85, asitlenme, döngüsel maruziyet, sentetik deniz suyu, SO₂, seyreltilmiş elektrolit veya bu koşulların kombinasyonlarıyla bu ortamı değiştirir. ASTM ise G85'in, B117'nin tuz sisinden farklı veya ondan daha aşındırıcı bir ortamın istendiği durumlar için modifikasyonlar sağladığını belirtir.
Bu da ilk mühendislik sorusunun şu olmalı olduğu anlamına gelir:
Ürün test sırasında hangi ortamı görmeli?
Not:
Odada hangi standart numara yer alıyor?
Temel bir sis kabini bir korozyon programı için tamamen uygun, diğeri için uygun olmayabilir.

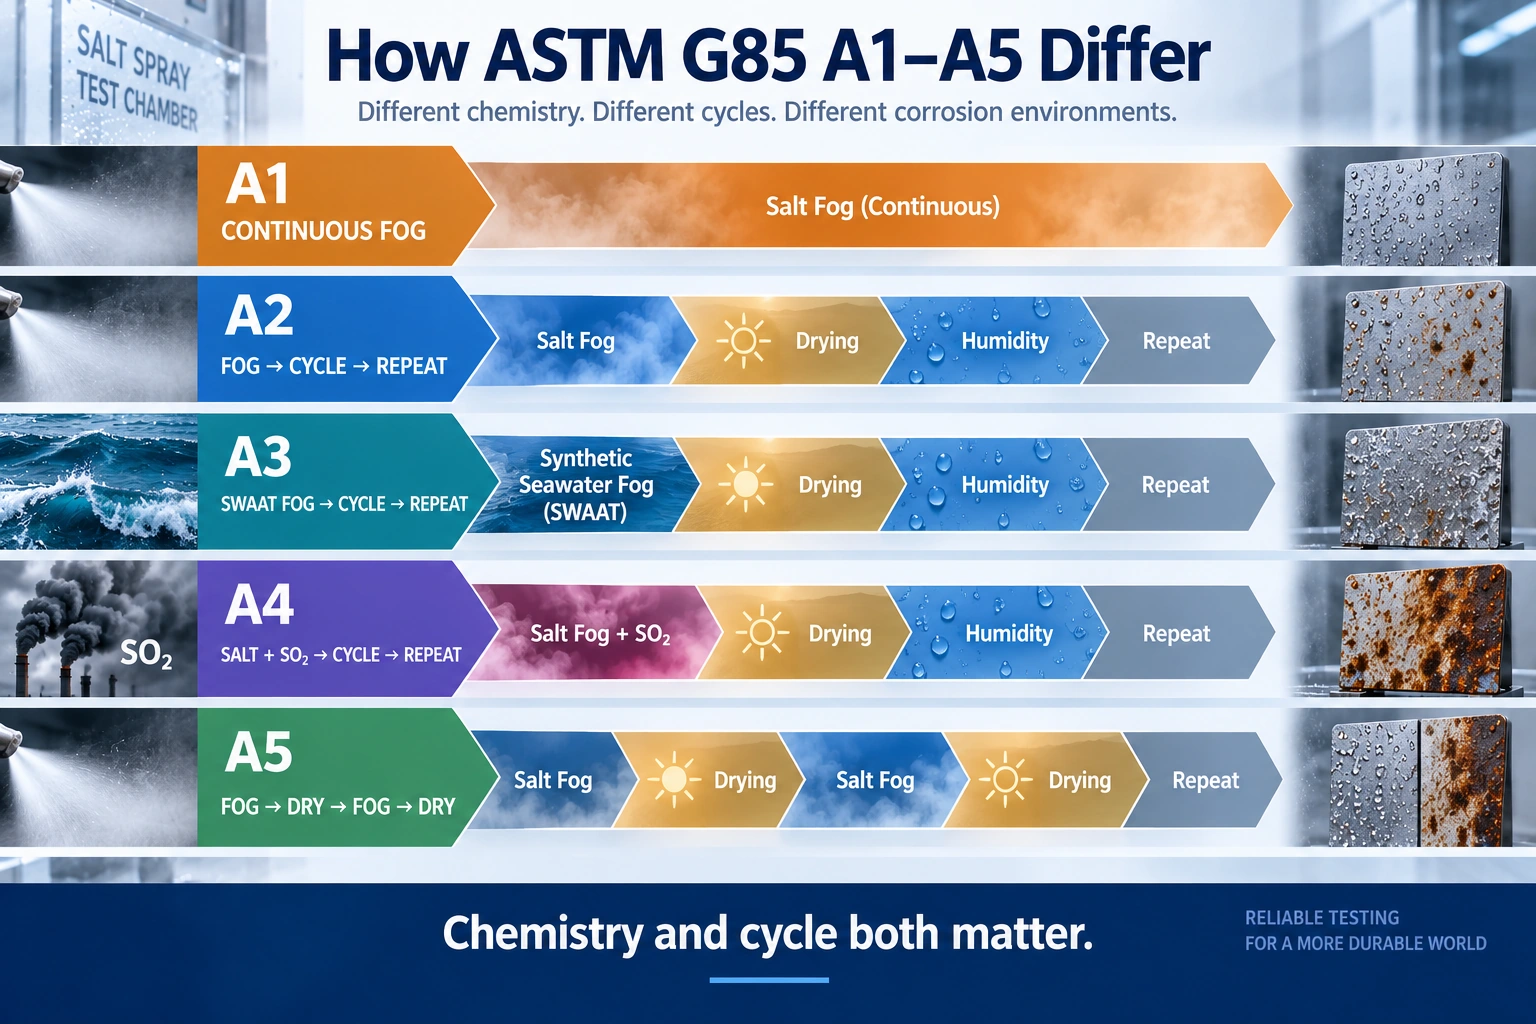
ASTM G85'in beş yöntemi nasıl farklılık
gösteriyorBeş yöntemi, birinden diğerine neyin değiştiğine odaklanırsanız anlamak daha kolaydır.
A1 kimyayı değiştirir ama maruziyeti sürekli tutar.
A2, asidik tuz ortamına döngüsel maruziyet ekler.
A3 asitlenmiş sentetik deniz suyu kullanır ve genellikle SWAAT olarak bilinir.
A4, hem korozyon ortamını hem de ekipman güvenliği gereksinimlerini değiştiren kükürt dioksit getirir.
A5, kontrollü sis/kuru döngüsü olan seyreltilmiş elektrolit kullanır.
Ekipman planlaması için pratik özet şudur:
Bunu sadece mühendislik genel bakış olarak kullanın. Gerçek prosedür her zaman mevcut standart ve ilgili ürün spesifikasyonlarıyla karşılaştırılmalıdır.
A1: Sürekli Asitlenmiş Tuz Sisleri
A1 ASTM G85'in istisnasıdır: sürekli, döngüsel değildir.
Tuz çözeltisi asetik asitle asitlenerek nötr tuz sisinden farklı bir korozyon ortamı oluşturur.
Testin kendisi kavramsal olarak basittir:
belirtilen çözeltiyi hazırlayın, asitlenmiş sis ortamını oluşturun, maruziyeti korudun ve ardından örneği değerlendirin.
Tipik uygulamalar arasında kaplamalı bileşenler, dekoratif kaplamalar, metal kaplamalar, kaplamalı metal parçalar ve yüzey işlenmiş ürünler yer alabilir.
Odası seçimi için asıl endişe kimyasal uyumluluktur, döngü programlaması değil.
Rezervuar, boru sistemi, atomizasyon sistemi, oda astarı, raflar ve drenaj sistemi gerekli test kimyasına katlanmalıdır.
Nötr tuz sisiyle iyi performans gösteren bir oda, asidilenmiş maruziyete otomatik olarak uygun olarak kabul edilmemelidir.
A2: döngü testin bir parçası olduğunda
A2 döngüsel maruziyet ekler.
Bu, ekipman gereksinimini ilk bakışta göründüğünden daha fazla değiştirir.
Artık oda sadece aşındırıcı sis yaratmıyor. Ayrıca gerekli diziyi tekrar tekrar ve öngörülebilir şekilde tekrar etmelidir.
A2 hakkında faydalı bir düşünce şekli şudur:
sis aşaması → tanımlanmış çevresel aşama → geçiş →
tekrarıGeçiş önemlidir çünkü bir test birçok döngü boyunca çalışabilir. Eğer oda bir döngüden diğerine kayıyorsa, pozlama kendisi tutarsız hale gelir.
Potansiyel DUT'lar arasında kaplamalı çelik parçalar, bağlantı elemanları, braketler, alüminyum bileşenler ve diğer yüzey işlenmiş metal parçalar bulunur.
A2 için oda, şu şekilde incelenmelidir:
- otomatik döngü programlama,
- sıcaklık kontrolü,
- fog stability,
- çevresel geçiş yeteneği,
- uzun süreli döngü boyunca tekrarlanabilirlik.
İşte burada döngüsel korozyon odası, basit bir sis dolabına göre açık bir avantaj sunmaya başlar.
A3 SWAAT: "Alüminyum için tuz spreyi"nden daha
fazlasıASTM G85 Ek A3
SWAAT genellikle alüminyumla ilişkilendirilir, ancak bu kısayol yanıltıcı olabilir:
aluminium ≠ otomatik olarak A3
SWAAT'ı seçmeden önce mühendisin hâlâ şunları bilmesi gerekir:
- hangi alaşım işin içinde olduğunu belirtir,
- yüzey çıplak mı kaplamalı olsun,
- hangi yüzey işlemi uygulandı,
- ürünü yöneten müşteri veya OEM spesifikasyonu,
- A3'ün gerçekten gerekli olup olmadığı.
Bu ayrım, alüminyum ısı değiştirici malzemeleri, kaplamalı alüminyum paneller, otomotiv alüminyum parçaları, havacılık malzeme örnekleri ve denizcilikle ilgili bileşenler için önemlidir.
Oda, hem gerekli kimyayı hem de gerekli çevresel diziyi desteklemelidir.
SWAAT çalışmalarını tekrarlayan laboratuvarlarda, çözelti hazırlığı ve kimyasal uyumluluk oda hacmi kadar önemlidir.
A4: SO₂ Ekipman Kategorisini Değiştirir
A4 kükürt dioksidi dahil eder.
Bu yöntem, "ASTM G85 yetenekli" kavramını genel bir ürün iddiası olarak ele almanın özellikle tehlikeli hale geldiği yöntemdir.
Tuz püskürtme, nem ve kurutma için tasarlanmış bir oda, A4 için otomatik olarak uygun değildir.
SO₂ ek gereksinimler getirir ve bunlar şunları içerebilir:
- controlled gas introduction,
- gaz ölçümü,
- chamber coning,
- gaz dirençli iç malzemeler,
- egzoz işleme,
- operator koruması,
- güvenlik kilitleri.
ASTM A4'ü döngüsel SO₂ tuz sprey modifikasyonu olarak tanımlar.
ITM-LAB için, A4'ü standart varsayılan bir yetenek yerine özel yapılandırma incelemesi olarak konumlandırırdım.
Bu, teknik olarak daha sorumludur ve müşteriye teklif vermeden önce belirtilmesi gereken şeyleri daha net bir şekilde anlar.
A5: "Sprey yok" kuru aşama ile aynı
değildirA5, döngüsel sis ve kuru pozlama ile seyreltilmiş bir elektrolit kullanır.
Bu, temel bir tuz sis kabini ile döngüsel korozyon odasının neden aynı makine olmadığına iyi bir örnektir.
Sadece spreyi kapatmak mutlaka kontrollü kuru bir ortam yaratmaz.
Test tanımlanmış bir kuru aşama gerektiriyorsa, odanın hava değişimi, sıcaklık, kuruma davranışı ve aşama geçişini kontrollü bir şekilde yönetmesi gerekebilir.
Bu da anahtar ekipman sorusunu çok basit hale getiriyor:
Chamber gerekli kuru aşamayı tekrar edebilir mi, yoksa sadece püskürtmeyi durdurabilir mi?
Bunlar eşdeğer değildir.
Potansiyel uygulamalar arasında kaplamalı çelik, otomotiv bileşenleri, boyalı paneller, bağlantı elemanları, koruyucu kaplama sistemleri ve dış mekan metal montajları yer alır.
Gerçek Test Programlarında ASTM G85'in Görüldüğü
YerOtomotiv bariz bir örnektir, ancak tek bir araç içinde bile korozyon gereksinimleri oldukça değişkenlik gösterebilir.
Çinko kaplı bağlantı yeri, boyalı çelik braket, alüminyum ısı değiştirici ve kaplamalı konnektör aynı montaj içinde bulunabilir. Aynı ASTM G85 Ek'i otomatik olarak kullanmazlar.
Aynı prensip başka yerlerde de geçerlidir.
Havacılıkta, alüminyum alaşımları, bağlantı elemanları ve korunan metal yüzeyler, modifiye korozyona maruz kalma gerektiren nitelik programlarında yer alabilir.
Deniz ve kıyı ekipmanlarında tuzlu ortamlar korozyon testlerini önemli kılar, ancak laboratuvar yöntemi yine de gerçek gereksinime uymak zorunda, sadece "denizi simüle etmek" yerine bu yöntemi takip etmek zorunda.
Elektronikte, küçük miktarda korozyon bile temas direncini, topraklamayı, korumayı veya konnektör performansını ciddi görünür pas oluşmadan çok önce etkileyebilir.
Kaplamalar ve yüzey işlemlerinde, ASTM G85 kontrollü maruz kalma altında boya sistemleri, kaplama, dönüşüm kaplamaları, ön işlem ve koruyucu kaplamaları karşılaştırmak için kullanılabilir.
Ortak tema sektör adı değildir.
Şöyle:
material + yüzey sistemi + geçerli gereksinim

Bir ürün kategorisi bir ek olarak eşit değildir
Bu yapılması en kolay hatalardan biridir.
Alüminyum bileşen otomatik olarak A3 anlamına gelmez.
Kaplamalı çelik bileşen otomatik olarak A5 anlamına gelmez.
Bir bağlantı elemanı otomatik olarak tek bir sabit korozyon yöntemine bağlı değildir.
Doğru dizi şudur:
Ürün nedir?
O zaman:
Temel materyal nedir?
O zaman:
Hangi kaplama veya yüzey işlemi var?
Sonra:
Hangi müşteri, OEM veya ürün spesifikasyonu geçerlidir?
Ancak bundan sonra ASTM G85 Ek seçilmelidir.
Ürün adı sadece yeterli değildir.

ASTM G85 PASS/FAIL değil, maruziyeti tanımlar
Bu nokta genellikle aldığından daha fazla ilgi hak ediyor.
ASTM G85 maruz kalma uygulamasını tanımlar. Belirli bir ürün için kabul edilebilir korozyon seviyesini evrensel olarak tanımlamaz. ASTM, sonuçların ürüne özgü yorumlanmasının uygulamanın kapsamı dışında olduğunu açıkça belirtir.
Maruziyet sonrası değerlendirme şunları içerebilir:
- kırmızı pas,
- beyaz korozyon ürünleri,
- blistering,
- creepage,
- pitting,
- delamination,
- discoloration,
- mass change,
- elektrik performansı.
Ancak kabul sınırı, geçerli ürün spesifikasyonu, çizim, OEM gereksinimi, müşteri gereksinimi veya ayrı değerlendirme yönteminden gelir.
İki laboratuvar aynı G85 Ek Noktasını çalıştırabilir ve ürün gereksinimleri farklı olduğu için farklı PASS/FAIL kriterlerine sahip olabilir.
Bu normal.

Odanın Aslında Kontrol Etmesi Gereken Şey
Ek bilindiğinde, sorun ekipman yapılandırma görevi haline gelir.
Gözden geçirilmesi gereken ana alanlar kimya, sis oluşumu, çevresel kontrol, geçiş davranışı, örnek yükleme, kurutma kapasitesi, özel gaz taşıma ve veri/kontrol gereksinimleridir.
Kimyasal uyumluluk önce gelir. A1, A3 ve A5 aynı test kimyalarını kullanmaz, bu yüzden sistemin ıslak kısımları önemlidir.
Sis üretimi de stabil ve tekrarlanabilir olmalıdır. Sadece nozul performansı yeterli değildir; hava tedamini, çözelti teslimatı, oda sıcaklığı ve sis dağılımı hepsi maruziyeti etkiler.
Döngüsel testler için odanın gerekli aşamalar arasında tutarlı şekilde hareket edebilebilmesi gerekir. Bu, manuel anahtarlamanın gereksiz operatör bağımlılığı yaratacağı uzun testlerde özellikle önemlidir.
Örnek yüklemesi de sonradan düşünülen bir şey değil, mühendislik girdisi olarak ele alınmalıdır.
Nominal 1000 L oda, kaç parçanın doğru monte edilebileceğini otomatik olarak söylemez.
Asıl sorular şunlardır:
Örnekler ne kadar büyük? Her partide kaç tane test ediliyor? Hangi açıdan? Hangi aralıkla?
A4 için SO₂ işleme ayrı ayrı gözden geçirilmelidir.

ITM-LAB YWX/T Serisi'nin Uyduğu
YerModifiye edilmiş ve döngüsel korozyon programları için ilgili ITM-LAB platformu YWX/T Serisi Bileşik Tuz Sprey Test Odasıdır.
Sistem, aşağıdaki kombinasyonları gerektirebilecek test programları için tasarlanmıştır:
tuz spreyi, nem veya ıslak maruziyet, kurutma ve programlanabilir döngü
Bu, temel sürekli sis dolabından daha çevrimsel korozyon programları için uygun olur.
Tipik DUT'lar arasında otomotiv parçaları, kaplamalı paneller, alüminyum bileşenler, bağlantı elemanları, konnektörler, kaplamalı bileşenler, endüstriyel donanımlar ve dış mekan metal ürünleri bulunur.
ASTM G85 için oda, tam Ek ile eşleştirilmelidir:
| Annex | Configuration Point to Onaylamak |
|---|---|
| A1 | Asitlenmiş çözelti uyumluluğu ve sürekli sis kontrolü |
| A2 | Asitlenmiş çözelti ve döngüsel maruziyet kontrolü |
| A3 | SWAAT kimya ve gerekli döngü |
| A4 | Dedicated SO₂ handling and safety configuration |
| A5 | Sulandırılmış elektrolit uyumluluğu ve sis/kuru kontrolü |
"ASTM G85 kapable" ifadesi yalnızca belirli Annex ve donanım konfigürasyonu temiz olduğunda faydalıdır.
ASTM G85 odası istemeden önce"
Sadece şöyle bir istek:
"Lütfen ASTM G85 odasından alıntı yapın."
çok fazla mühendislik sorusu cevapsız bırakıyor.
Daha iyi bir sorgu şunları içermelidir:
ASTM G85 Ek: A1 / A2 / A3 / A4 / A5
Test Ürünü: ______
Temel Malzeme: ______
Yüzey İşlemi / Kaplama: ______
Örnek Boyutları: ______
Parti başına miktar: ______
Gerekli Maruz Kalma Döngüsü: ______
Test Solution / Chemistry: ______
Exposure Duration / Döngü Sayısı: ______
Değerlendirme Gereksinimi: ______
Özel Gereksinim: SWAAT / SO₂ / Sis-Kuru / Diğer
Bu bilgi tedarikçinin şunları çözmesini sağlar:
çözüm sistemi, sis sistemi, döngü kontrolü, rack düzeni, çalışma hacmi, güvenlik gereksinimleri ve nihai oda konfigürasyonu
Standart sayı tek başına bunu yapamaz.
Yaygın Spesifikasyon Hataları
Birkaç hata tekrar tekrar ortaya çıkıyor.
İlki, ASTM G85'i tek bir test olarak ele almaktır. Değil. Her zaman Ek Binayı belirtin.
İkincisi, daha agresif bir ortamın otomatik olarak daha uygun olduğunu varsaymaktır. Değil. Doğru ortam, yönetim spesifikasyonunun gerektirdiği ortamdır.
Üçüncüsü ise her G85 yöntemini döngüsel olarak çağırır. A1 sürekli.
Bir diğer yaygın hata ise sis/kuru program için sadece sis içeren bir oda satın almaktır. Spreyi durdurmak otomatik olarak gerekli kuru durumu yaratmaz.
Kimya da kolayca gözden kaçırılabilir. Asitlenmiş çözelti ürünler, sentetik deniz tuzları ve seyreltilmiş elektrolitler, oda malzemelerini farklı şekilde etkileyebilir.
Son olarak, ASTM G85 evrensel bir PASS/FAIL kriteri olarak kullanılmamalıdır. Pozlama G85'ten gelir; Kabul ürün gereksiniminden kaynaklanır.
ASTM G85 testi ne kadar süre yapılmalıdır?
Tek bir evrensel cevap yoktur.
ASTM G85, her ürün için tek bir maruz kalma süresi öngörmez. Ayrıca her ürün için hangi modifikasyonun kullanılması gerektiğini de belirtmez.
Test süresi OEM spesifikasyonu, müşteri gereksinimi, yeterlilik programı, ürün standardı veya dahili doğrulama planından gelebilir.
Bu yüzden aşağıdaki gibi bir teklif alım talebi vardır:
"ASTM G85, 1000 saat"
eksik.
çok daha iyi bir istek şudur:
"ASTM G85 A3, alüminyum örnekler, müşteri tarafından belirlenen döngü, toplam maruziyet ___."
Ek ve döngü, saat sayısı kadar önemlidir.
ASTM G85 saatleri açık havada yıllara dönüştürülebilir mi?
Evrensel kural olarak değil.
Aşağıdaki iimler:
"500 saat beş yıl dışarıda eşittir"
doğrulanmış ürüne özgü bir korelasyon olmadıkça dikkatli ele alınmalıdır.
Saha korozyonu iklim, sıcaklık, nem, yağış, tuz birikim, kirlilik, kuruma hızı, geometri, yönelim, kaplama hasarı ve bakıma bağlıdır.
Hızlandırılmış korozyon testi, kontrollü karşılaştırma ve nitelendirme için faydalıdır.
Otomatik olarak gerçek hizmet hayatına doğrudan bir saat dönüşümü değildir.
FAQ
ASTM G85, ASTM B117 ile aynı mı?
No. ASTM B117, geleneksel sürekli tuzlu sis ortamı kullanırken, ASTM G85 seçilen Ek Daireye bağlı olarak kimya, maruziyet dizisini veya her ikisini değiştirir.
ASTM G85 yöntemi hangi SWAAT'tır?
A3.
A1 döngüsel mi?
No. A1 süreksizdir.
Hangi yöntem SO₂ kullanır?
A4.
Her ASTM G85 Ek Birimi bir oda çalıştırabilir mi?
Otomatik değil. Kurulu oda fonksiyonları ve malzemeleri, özellikle A4 için seçilen yöntemle karşılaştırılmalıdır.
ASTM G85 Test Odası Seçim Yol Haritası
NE TEST EDIYORSUNUZ?
↓
METAL / KAPLAMA / KAPLAMA / TAM BILEŞEN
↓
MADDE + YÜZEY SISTEMINI TANIMLAYIN
↓
ÜRÜN / MÜŞTERI GEREKSINIMINI ONAYLAYIN
↓
ASTM G85 GEREKLI MI?
↓
HANGI EK?
A1 · A2 · A3 · A4 · A5
↓
TEST KIMYASINI TANIMLAYIN
↓
MARUZ KALMA DÖNGÜSÜNÜ TANIMLAYIN
↓
ÖRNEK BOYUTUNU + MIKTARI TANIMLAYIN
↓
ÖZEL GEREKSINIMLERI KONTROL ET
SWAAT / SO₂ / FOG-DRY
↓
CHAMBER FONKSIYONLARINI DOĞRULA
↓
ÇALIŞMA HACMINI DOĞRULA
↓
YWX/T YAPILISHINI SEÇIN
Önce korozyon programını tanımlayın. Sonra odayı seçin.

Sonuç
ASTM G85, bir oda spesifikasyonunda tek bir kontrol kutusu olarak ele alınmamalıdır.
Gerçek seçim yolu şudur:
Ek → malzeme → yüzey sistemi → kimya → döngüsü → örnek yükü → değerlendirme gereksinimi
Bu girişler temizlendikten sonra, ekipman gerçek teste göre yapılandırılabilir.
ASTM G85 projeleri için ITM-LAB'a Ek, örnek malzemesi, yüzey işlemesi, örnek boyutları, miktar, gerekli döngü, maruz kalma süresi ve SWAAT, SO₂ veya sis/kuru gereksinimleri gönderin.
Bu, mühendislik ekibine sistemi fazla veya az belirtmeden doğru YWX/T yapılandırmasını önermek için yeterli bilgi sağlar.
