
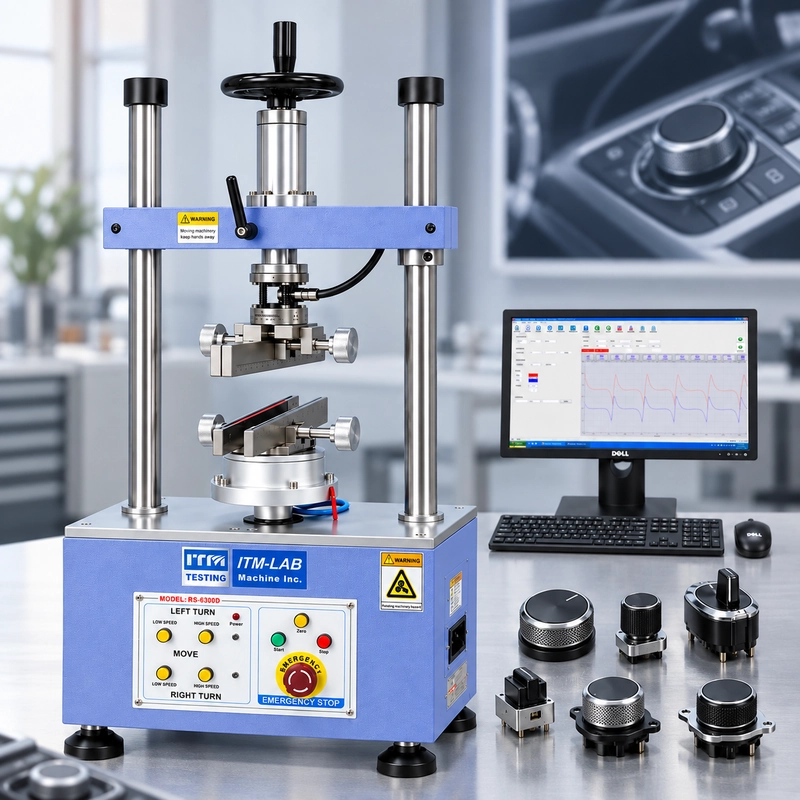
İki HVAC düğmesi hem 0.42 N·m pik tork kaydedebilir hem de yine de belirgin şekilde farklı davranabilir.
Biri temiz şekilde ayrılabilir, sabit dirençle dönebilir ve dört iyi tanımlanmış detent oluşturabilir. Diğeri başta ağır, ortadan hafif ve bir pozisyonda alışılmadık derecede keskin olabilir.
Test raporu yalnızca şunları içeriyorsa:
Peak torque: 0.42 N·m
bu fark kaybolur.
otomotiv düğmesi tork testiyle ilgili zorluk. Döner kontrol her zaman tek bir maksimum değerle tanımlanmaz. O maksimumdan önce ne olacağı, dönüşte nerede gerçekleştiği ve sonrasında ne olduğu de en az onun kadar önemli olabilir.
Döner anahtar, seçici veya kodlayıcı için, faydalı ölçüm tamamen mekanik bir olay olabilir:
ilk hareket → koşma direnci → detent geçişleri → devam eden dönme → geri hareket
Tork dönüş açısıyla birlikte kaydedildiğinde, bu olayları ayırmak ve karşılaştırmak çok daha kolay hale gelir.
Bu rehber, otomotiv düğmeleri ve döner anahtarların nasıl test edileceğini, tork açısı verilerinin nasıl yorumlanacağını, yanıltıcı sonuçların nereden geleceğini ve doğru tork test sistemini yapılandırmak için hangi bilgilerin gerektiğini açıklar.

Aslında neyi ölçüyorsun?
A
Sorun şu ki, "tork" aynı hareketin birkaç farklı parçasını ifade edebilir.
Beş pozisyonlu bir HVAC seçicisini düşünün.
Testin başında mekanizma sabit kalır. İlk ölçülebilir olay, statik direnci aşmak ve hareketi başlatmak için gereken tork olabilir.
Hareket ettikten sonra seçici normal dönme bölgesine girer.
Bir ayardan diğerine ilerlerken, iç detent mekanizması bir dizi zirve ve vaç oluşturur. Bu olayların her biri belirli bir açısal konumda gerçekleşir.
Yönü tersine çevirirseniz, desen tekrar değişebilir.
Bu nedenle faydalı bir test, sadece maksimum N·m değeri istemek yerine olayı tanımlamakla başlar.
| Ölçüm | Açıklamaya Yardımcı Olduğu | Şey
|---|---|
| Breakaway Torque | Dönüşü başlatmak için gereken tork |
| Running Torque | Sürekli dönme sırasında direnç |
| Detent Torque | Indeksli pozisyonlar etrafında tork davranışı |
| Peak Torque | Tanımlanmış olay içindeki en yüksek tork |
| Köşesel Pozisyon | Dönüşte bir tork olayının gerçekleştiği | yer
| CW / CCW Torque | Yöne bağlı dönme davranışı |
| Tork vs. Açı | Tork tüm hareket boyunca nasıl gelişir |
Her kontrol her ölçümü gerektirmez.
Sürekli dönen bir kodlayıcıda mekanik tutucu olmayabilir. Üç pozisyonlu seçici öncelikle indeksli geçişlerle tanımlanabilir. Başka bir bileşen ise sadece belirli bir açısal pencere içinde çalışma torkuna ihtiyaç duyabilir.
Test mekanizmayı takip etmelidir.
Pik tork farkı gizleyebilir
Diyelim ki iki döner kontrol aynı açıda ve aynı dönüş hızında test ediliyor.
Her ikisi de şunları üretir:
Peak Torque ≈ 0.40 N·m
Eğer kayıtlı tek sonuç buysa, eşdeğer görünüyorlar.
Şimdi eğrilere bakın.
Kontrol A'da mütevazı bir breakaway olayı vardır ve ardından dört eşit aralıklı, benzer şekilli detent zirvesi gelir.
Control B neredeyse aynı maksimum değere ulaşır, ancak ilk detent zayıftır, ikincisi keskin ve üçüncü ile dördüncü pozisyonlar arasında yerel sürtünme artışı oluşur.
Aynı zirve. Farklı rotasyon davranışları.
Bu yüzden tepe tork faydalıdır, ancak otomatik olarak tüm test haline gelmemelidir.
Özellikle indeksli kontroller için, mühendisler sadece torkun ne kadar yükseldiğini değil, aynı zamanda nerede gerçekleştiğini ve çevredeki eğrinin nasıl davrandığını da bilmeleri gerekebilir.

Düğme Tork Açısı Eğrisi Nasıl Okunur
Tork açısı eğrisi iki bilgi parçasını birbirine bağlar:
Ne kadar tork?
ve:
Hangi dönme pozisyonunda?
Dikey eksen torku temsil eder.
Yatay eksen dönüş açısını temsil eder.
Beş pozisyonlu seçici için basitleştirilmiş bir olay şöyle görünebilir:
0° → Detent 1 → 30° → Detent 2 → 60° → Detent 3 → 90° → Detent 4 → 120°
Kesin desen mekanizmaya bağlıdır, ancak genellikle birkaç bölge incelenmeye değerdir.
Initial Breakaway
İlk zirve, kontrol durmadan hareket etmeye başladığında gerçekleşebilir.
Bu, statik sürtünme, yağlama, yay yüklemesi, contalar ve iç parçalar arasındaki temas tarafından etkilenebilir.
Bir kontrol nispeten düşük çalışma torkuna sahip olabilir ancak hareketi başlatmak için belirgin şekilde daha fazla tork gerektirir.
Test sadece ortalama bir değer bildiriyorsa bu farkı kolayca gözden kaçırabilir.
Çalışan Bölge
Ayrı olaylar arasında, eğri mekanizmanın döndürülmesine devam etmek için gereken direnci gösterir.
Bu bölgenin tamamen düz olması gerekmez.
Önemli olan, davranışının ürün gereksinimine uyup uymaması ve beklenmedik değişikliklerin tekrarlanabilir olup olmadığıdır.
Yerel bir artış araştırmayı hak edebilir. Aynı şekilde kademeli bir yükseliş, ani düşüş veya yöne bağlı bir fark da olabilir.
Eğri bir şeyin değiştiğini gösteriyor.
Tek başına nedenini kanıtlamaz.
Detent Olayları
İndeksli döner anahtar genellikle her pozisyonda hareket ederken tanınabilir bir tork deseni oluşturur.
Tüm testi tek bir zirve olarak ele almak yerine, mühendisler bireysel detentleri karşılaştırabilir.
Örneğin:
Detent 1: 0.31 N·m
Detent 2: 0.33 N·m
Detent 3: 0.32 N·m
Detent 4: 0.44 N·m
Dördüncü pozisyon, yalnızca şunları içeren bir raporda olacağından hemen daha ilginçtir:
Maksimum tork = 0.44 N·m
Eğri bağlam sağlar.
Maksimum, ne kadar olduğunu gösterir. Tork açısı verileri, olayın nerede olduğunu göstermeye yardımcı oluyor.
Detent pozisyonu, detent torku kadar önemli
olabilirIndeksli bir kontrol için başka bir soru genellikle gözden kaçırılır:
Detent nerede gerçekleşir?
Nominal detent pozisyonları olan bir tasarımı hayal edin:
30° / 60° / 90° / 120°
Bir test şu veri verebilir:
| Pozisyon | Nominal Açı | Ölçülen Olay |
|---|---|---|
| Detent 1 | 30° | 30.4° |
| Detent 2 | 60° | 60.1° |
| Detent 3 | 90° | 91.2° |
| Detent 4 | 120° | 120.3° |
Bu sayılar kabul sınırı değil, göstergelidir.
Önemli olan, tork büyüklüğü tek başına Detent 3'teki konum kaymasını ortaya çıkarmaz.
Bazı kontroller için bu önemli olmayabilir. Diğerleri için açısal konum işlevsel gereksinimin bir parçasıdır.
Bu yüzden tork ve açı birlikte değerlendirildiğinde özellikle faydalı olur.
Indeksli bir kontrol için soru sadece "Detent ne kadar güçlü?" değil, aynı zamanda "Nerede gerçekleşir?" olabilir.
saat yönü ve saat yönünün tersine ayrı test koşullarıdır
Döner mekanizma her iki yönde de aynı şekilde davranmaz.
Dahili kam geometrisi, yay yüklemesi, yağlama, sürtünme arayüzleri ve montaj toleransları, kontrol tersine çevrildiğinde farklı tork tepkileri yaratabilir.
Örneğin, bir seçici şunları üretebilir:
CW Breakaway: 0.32 N·m
CCW Breakaway: 0.38 N·m
Maksimum değerler benzer olabilir, ancak bireysel detent şekilleri veya açısal konumlar farklılık gösterir.
Hiçbir sonuç otomatik olarak yanlış değildir.
Önemli nokta yönün tanımlanmasıdır.
Eğer gereksinim her iki yönü de kapsasa, test yöntemi saat yönünde dönüşü kaydetmemeli ve saat yönünün ters yönündeki davranışın aynı olacağını varsaymalıdır.

tork açısı verisi "hiss"in bir kısmını nicelleştiriyor—Tüm değil
Otomotiv iç kontrolleri genellikle
Bu açıklamalar önemlidir çünkü sürücü doğrudan kontrol ile etkileşime girer.
Tork açısı testi, bu deneyimin bir kısmını tekrarlanabilir mekanik verilere dönüştürebilir.
Güçlü bir tutuş daha büyük bir tork olayı olarak görünebilir. Düzensiz detentler tutarsız zirveler olarak görünebilir. Eğrinin başında aşırı kırılma görülebilir.
Ancak bir tork eğrisi insan algısının tam bir modeli olarak ele alınmamalıdır.
Dönme hissi ayrıca düğme geometrisi, yüzey dokusu, eksenel veya radyal oynatma, ses, sıcaklık ve kullanıcının kontrol ile etkileşimi tarafından da etkilenebilir.
Daha savunulabilir mühendislik ifadesi şudur:
Tork açısı ölçümü, dönme mekanik davranışının nicelendirilmesine yardımcı olur. Her dokunsal veya insan faktörü değerlendirmesinin yerini tutmaz.
Bu ayrım özellikle prototipleri karşılaştırırken faydalıdır.
Öznel bir yorum, örneğin:
"Sample B daha az tutarlı hissettiriyor."
ölçülen kırılma, detent ve çalışma torku davranışına karşı incelenebilir.
Ölçüm gözlemin yerini tutmaz. Araştırmaya yardımcı oluyor.
İyi bir eğri süreç değildir
Tek bir örnekten temiz bir tork açısı eğrisi faydalı olabilir.
Tekrarlanabilirliği sağlamaz.
Diyelim ki bir döner anahtar tekrar tekrar test edilir ve çoğu detent zirvesi çevresinde durur:
0.30–0.33 N·m
ancak bir döngü şuları üretir:
0.44 N·m
Bu olay dikkat çekmeyi hak ediyor.
Ürün miydi? Armatür hareketi mi? Farklı bir başlangıç koşulu mu? Yerel bir mekanik etkinlik mi?
Şimdi diyelim ki beş farklı örnek aynı açısal konumda bir artış gösteriyor.
Bu farklı bir hikaye anlatıyor.
Geliştirme ve doğrulama çalışmaları için, within sample tekrarlanabilirlikten
Bu, her düğme testini istatistiksel bir çalışmaya dönüştürmeyi gerektirmez.
Bu, test yönteminin küçük ürün farklarının anlamlı olarak yorumlanmadan önce tekrarlanabilir olması gerektiği anlamına gelir.
Tek bir eğri bir olayı tanımlar. Tekrarlanabilir bir test yöntemi, bu olayın ürünü temsil edip etmediğini gösterir.
Dayanıklılık döngüsünden sonra neler değişir?
Yeni bir kontrol sadece ömrünün bir noktasıdır.
Tekrarlanan işlem temas yüzeylerini, yağlama dağılımı, yayları, boşlukları, detent geometrisini ve diğer mekanik arayüzleri değiştirebilir.
Bu nedenle pratik bir karşılaştırma, dayanıklılık döngüsünden önce ve sonra aynı kontrollü tork testini kullanabilir:
BASELINE → DAYANIKLILIK DÖNGÜSÜ → DAYANIKLILIK SONRASI TEST → KARŞILAŞTIRMA
Faydalı karşılaştırma birden fazla tepe değeri içerebilir:
- Breakaway torku
- Çalışan tork
- Individual detent peaks
- Detent açısal pozisyonlar
- CW / CCW farkı
- Genel eğri şekli
Maksimum tork sadece şu noktadan değişir diyelim:
0.42 N·m → 0.40 N·m
Bu küçük görünüyor.
Ancak dayanıklılık sonrası eğri, iki detentin belirgin şekilde zayıfladığını, başka yerlerde ise çalışma direncinin arttığını gösterebilir.
Sadece maksimuma bakmak her iki değişikliği de kaçırır.
Olası katkılar arasında aşınma, yağlayıcı yeniden dağılım, yay gevşemesi, arayüz gevşemesi veya malzeme deformasyonu olabilir. Sadece tork eğrisi temel nedeni belirlemekte kullanılmamalıdır, ancak daha fazla araştırma gerekecek yerleri gösterebilir.
Dayanıklılık sadece gereken tork miktarını değiştirmekle kalmaz. Bu tork, torkların nerede ve nasıl geliştiğini değiştirebilir.

"conditioned at" ve "measured at" aynı şey değildir
Otomotiv kontrolleri, düşük veya yüksek sıcaklıkta maruz kaldıktan sonra değerlendirilebilir çünkü sıcaklık, mekanizma içindeki malzemelerin ve arayüzlerin davranışını değiştirebilir.
Ürüne bağlı olarak sıcaklık yağlayıcı tepkisi, polimer sertliği, contalar, yaylar, boyutsal uyum ve sürtünme faktörlerini etkileyebilir.
Evrensel bir değişim yönü yoktur.
Her düğmenin soğukken döndürülmesi zorlaşır, sıcakken daha kolay olur demek çok basit olur. Gerçek ürün ölçülmeli.
Ayrıca önemli bir prosedürel ayrım vardır:
−20°C'de koşullandı
mutlaka şu anlama gelmez:
−20°C'de ölçüldü
Bir örnek çevresel odadan çıkarılıp oda sıcaklığındaki tork testine aktarılırsa, sıcaklığı hemen değişmeye başlar.
Sıcaklık duyarlı bir mekanizma için, transfer süresi sonucu etkileyebilir.
Bu nedenle bir test yöntemi, tork'un ölçülüyünü sıcaklık maruziyeti sırasında mı yoksa geçerli gereksinim ve mevcut test kurulumuna bağlı olarak belirli bir transfer/recovery koşullarında koşullandırmadan sonra<> güçlü data-start="14034" data-end="14103" ölçülüyünü tanımlamalıdır.
"Conditioned at" ve "measured at" birbirinin yerine geçemeyen test koşulları değildir.
Bu küçük prosedürel detay, laboratuvarlar sonuçları karşılaştırmaya çalışırken önemli bir fark yaratabilir.
Neden Otomotiv Düğmesi Tork Testleri Yanlış Gidiyor
Modern sensörler çok temiz sayısal veri üretebilir.
Bu, verinin amaçlanan mekanik olayı temsil ettiğini garanti etmez.
Altı kurulum problemi özellikle dikkat çekmeyi hak ediyor.
1. Fikstür kayması
Düğme veya DUT armaturun içinde hareket ederse, komut verilen döndürmenin bir kısmı kurulumda kaybolur.
Yazılım yine de düzgün bir eğri üretebilir, ancak bu eğri mutlaka geçerli değildir.
2. Aşırı Sıkıştırma
Zıt hata ise çok agresif tutmaktır.
Plastik bir düğme, gövde veya anahtar gövdesi, test başlamadan önce sıkıştırma baskısı altında deforme olabilir, sürtünme veya hizalanma değişebilir.
Fikstür DUT'u ölçülecek mekanizmayı değiştirmeden sabitlemelidir.
3. Eksen dışı hizalama
Bu özellikle düzensiz otomobil kontrollerlerinde önemlidir.
Bir düğmenin dış şekli güvenilir bir hizalama referansı sağlamayabilir.
Hizalama DUT'nin fonksiyonel dönme ekseni—örneğin şaft ekseni, dönüş merkezi veya tanımlanmış montaj datumu — üzerinden kurulmalıdır — sadece dış gövdenin görsel olarak merkezli görünmesini sağlamaz.
Hizalanma yanından yükleme ve ek direnç oluşturabilir.
4. Tutarsız Dönüş Hızı
Testler arasında hız değişirse, ölçülen yanıt da değişebilir.
Bu nedenle test hızı, yöntem kontrollü döndürme gerektirdiğinde tanımlanmalı ve tekrarlanabilir olmalıdır.
5. Tutarsız Başlangıç Açısı
Bir örnekte 0°, diğerinde 5° ile başlamak, iki testin tam olarak aynı mekanik olayları içermediği anlamına gelebilir.
Indeksli anahtarlar için, eğriler karşılaştırmadan önce başlangıç konumu ve dönüş penceresi tanımlanmalıdır.
6. Yanlış Tork Aralığı
Sadece maksimum kapasiteden seçilen bir sensör, çalışan torka kötü eşleşmiş olabilir.
Nominal torka çok yakın seçilen bir sensör, kopma veya geçici zirveler mevcut aralığı aşarsa tam tersi sorun yaratabilir.
Sensör, gerçekten önemli olan bölgede uygun ölçüm performansını sağlarken tüm olayı kapsamalı.

armatür ölçümün bir parçasıdır
Otomotiv iç kontrolleri nadiren laboratuvar şekilleri için kullanışlı olur.
Bir test programı yuvarlak HVAC düğmeleri, kısa seçiciler, gömülü kontroller, döner kodlayıcılar, dokulu yüzeyler, düzensiz muhafazalar veya tam kontrol modülleri içerebilir.
Hepsi için otomatik olarak doğru olan tek bir armatür geometrisi yoktur.
Dönen armatür, kaymadan veya kontrole zarar vermeden tork ilemelidir.
Sabit armatür, DUT'u gövdeyi bozmadan veya mekanizmaya müdahale etmeden sabitlemelidir.
Ve dönme eksenleri bileşenin fonksiyonel geometrisi etrafında hizalanmalıdır.
Bu, armatürü ölçüm zincirinin bir parçası yapar:
Tork sensörü + kontrollü dönüş + döner armatür + DUT fiksörü + hizalama + açı ölçümü + veri
Bu elemanlardan biri yanlışsa, sensör doğruluğunu artırmak sorunu çözmez.
Hassas bir sensör yanlış kurulumu tam olarak ölçebilir.

Standart sayıdan değil, gereksinimle başla
Her otomotiv kol, döner anahtar veya seçici için kabul edilebilir dönme davranışını tanımlayan tek bir evrensel tork spesifikasyonu yoktur.
Gerçek gereksinimler OEM spesifikasyonu, Tier 1 gereksinimi, bileşen çizimi, ürün doğrulama planı veya dahili test prosedüründen gelebilir.
Bu, ekipman seçiminin gereksinimin kendisiyle başlaması gerektiği anlamına gelir.
Hangi kontrol test ediliyor? Hangi hareket gerekiyor? Hangi tork olayı önemlidir? Hangi açıdan? Hangi yönde? Hangi hızda? Hangi çevresel veya dayanıklılık koşulları altında? Ve geçiş ya da başarısızlık ne deniyor?
Bu sorular yanıtlandıktan sonra, gereksinim ölçüm sistemine çevrilebilir.
Otomotiv Döner Kontrolleri için Tork Testeri
Ürün makineden önce tanımlandığında seçim süreci çok daha kolay hale gelir.
Beklenen tork aralığı ile başlayın; en yüksek kırılma, detent veya geçici olay dahil olmak üzere, yakalanması gereken bir olay. Sensörü sadece normal çalışma torkundan ölçmeyin.
Sonra hareketi tanımlayın.
60° boyunca hareket eden üç pozisyonlu seçici, sürekli döner kodlayıcıdan farklı bir uygulamadır. Test cihazının gerekli açı, yön ve dönüş hızını yeniden üretmesi gerekir.
Sonra armatüre geliyor.
DUT fonksiyonel dönme ekseni etrafına monte edilemiyorsa uygun bir tork aralığı yardımcı olmaz.
Son olarak, hangi verinin gerçekten gerekli olduğuna karar verin.
Bazı testler yalnızca şunları gerektirebilir:
Peak Torque
Diğerleri şunları gerektirebilir:
Breakaway + Running + Detent Pea + Angular Position + Complete Torque-Angle Curve
Dayanıklılık çalışmaları için sistem ayrıca tekrarlanabilir döngüye veya tutarlı önce/sonrası ölçüm prosedürlerine ihtiyaç duyabilir.
Bu nedenle faydalı seçim dizisi şudur:
DUT → Torque Event → Menzil → Açı → Yön → Hız → Fikstür → Data → Test Sistemi
Önce kontrol davranışını tanımlayın. Sonra test cihazını seçin.
Otomotiv Tork Test Çözümü Talep Edilirken Ne Gönderilmelidir
göndermek yerine:
"Bir düğmeli tork testerine ihtiyacımız var."
send:
DUT: düğme / döner anahtar / seçici / kodlayıcı / diğer
Uygulama: HVAC / Bilgi-eğlence / Aydınlatma / Koltuk / Diğer
Normal çalışma torku: _____ N·m
En yüksek beklenen tork: _____ N·m
Breakaway / Detent Peak: _____ N·m
Dönüş açısı: _____ °
Dönüş Yönü: CW / CCW / Her ikisi
birdenDönüş Hızı: _____
Detent Pozisyonları: _____
Gerekli sonuç: zirve / kopma / koşma / detent / tork açısı eğrisi
DUT Boyutlar: _____
Fonksiyonel Dönüş Ekseni / Montaj Datumu: _____
Fixture Gereksinimi: _____ / Tavsiye
etDayanıklılık Testi Gerekli: Evet / Hayır
Çevresel Koşullandırma: _____
Sıcaklıkta ölçüldü: Evet / Hayır / Tanımlanmadı
Test Spesifikasyonu / Çizim: _____
Bu bilgi tedarikçinin şu değerlendirmelerini sağlar:
Tork aralığı → sensör → hareket → açı → armatür → veri → makine
Tork aralığı henüz bilinmiyorsa, makine kapasitesini tahmin etmek yerine ürün çizimi, örnek fotoğrafı, önceki test eğrisi veya temsil numune bilgisi gönderin.

SSS
Bir düğme tork testi neyi ölçür?
Bir düğme tork testi, tanımlanmış test koşullarında dönme direncini ölçür. Bileşene bağlı olarak, sonuç kırma tork, koşu torku, detent tork, tepe torku ve dönüş açısına bağlı olarak tork içerebilir.
Döner anahtarda detent torku nedir?
Detent tork, indekslenmiş bir pozisyonda hareket ederken ilişkili tork davranışını tanımlar. Çok pozisyonlu bir anahtar için mühendisler, bireysel detent olaylarının hem büyüklüğünü hem de açısal konumunu karşılaştırabilirler.
Tork açısı eğrisi neden faydalıdır?
Bir tepe değeri ulaşılan maksimum torku gösterir. Tork açısı eğrisi ayrıca bu değerin nerede gerçekleştiğini ve dönüşün geri kalanında neler olduğunu gösterir. Bu özellikle, koşu direncindeki kırma davranışını, detent desenlerini ve yerel değişiklikleri belirlemek için faydalıdır.
CW ve CCW torku ayrı mı test edilmeli?
Gereksinim her iki yönü de kapsabiliyorsa, bunlar buna göre tanımlanmalı ve ölçülmelidir. Mekanik geometri ve sürtünme, saat yönünde ve saat yönünün tersine farklı davranışlar üretebilir.
Tork testi bir düğmenin "hissettirdiğini" ölçebilir mi?
Dönüş mekanizmasının önemli kısımlarını, örneğin kırılma, çalışma direnci ve detent tutarlılığı gibi önemli kısımları niceleyebilir. İnsan dokunsal algısının her yönünü temsil etmez, bu nedenle ürüne özgü diğer değerlendirmelerle birlikte kullanılabilir.
Tork aralığını nasıl seçmeliyim?
Beklenen tam olayı kullanın—sadece normal çalışan torku değil. Breakaway ve detent zirveleri, ürün varyasyonları ve testin yakalaması gereken diğer tork olaylarını göz önünde bulundurun, ardından seçilen sensörün bu aralıkta uygun ölçüm performansı sağladığını doğrulayın.
Çevresel kondisyon öncesi ve sonrası torku karşılaştırabilir miyim?
Evet, prosedür koşulları net tanımlıyorsa. DUT'nin koşullandırma sıcaklığında mı yoksa transferden sonra mı ölçüldüğüne özellikle dikkat edin, çünkü bunlar mutlaka eşdeğer test koşulları değildir.
Son Düşünceler
Bir otomotiv döner kontrolü için bir zirve değeri doğru olabilir ve yine de mekanik hikayenin çoğunu anlatmadan bırakabilir.
Faydalı bir test daha spesifik sorular sorar.
Hareketi ne kadar tork başlatır? Rotasyon sırasında ne olur? Tutumlar tutarlı mı? Nerede meydana gelirler? Davranış tam tersine mi değişiyor? Ve bisiklet sürdükten veya çevresel maruziyetten sonra da aynı kalıp kalıyor mu?
Tork açısı ölçümü, bu sorulara tekrarlanabilir mekanik verilerle yanıt vermenin bir yolunu sunar.
Ancak eğri sadece arkasındaki test kadar faydalıdır.
Tork aralığı, dönüş, hız, başlangıç pozisyonu, hizama ve armatur hepsi gerçek DUT'u temsil etmelidir.
Bu da bu uygulamanın temel ilkesine yol açar:
Aynı zirve tork, mutlaka aynı dönme davranışı anlamına gelmez.
Önce kontrol davranışını tanımlayın. Sonra ölçüm sistemini bunun etrafında inşa et.
Otomotiv döner kontrol tork testi yapılandırmanız mı gerekiyor?
ITM-LAB'a DUT, beklenen çalışma ve maksimum tork, dönüş açısı, yönü, hız, boyutlar, armatus bilgisi ve gerekli sonuçları gönderin.
Bu detaylar, gerçek otomotiv kontrolü çevresindeki tork aralığı, sensör, armatür, kontrollü hareket ve tork açısı ölçüm gereksinimlerini değerlendirmek için kullanılabilir.
Tork testinizi tartışın →
