
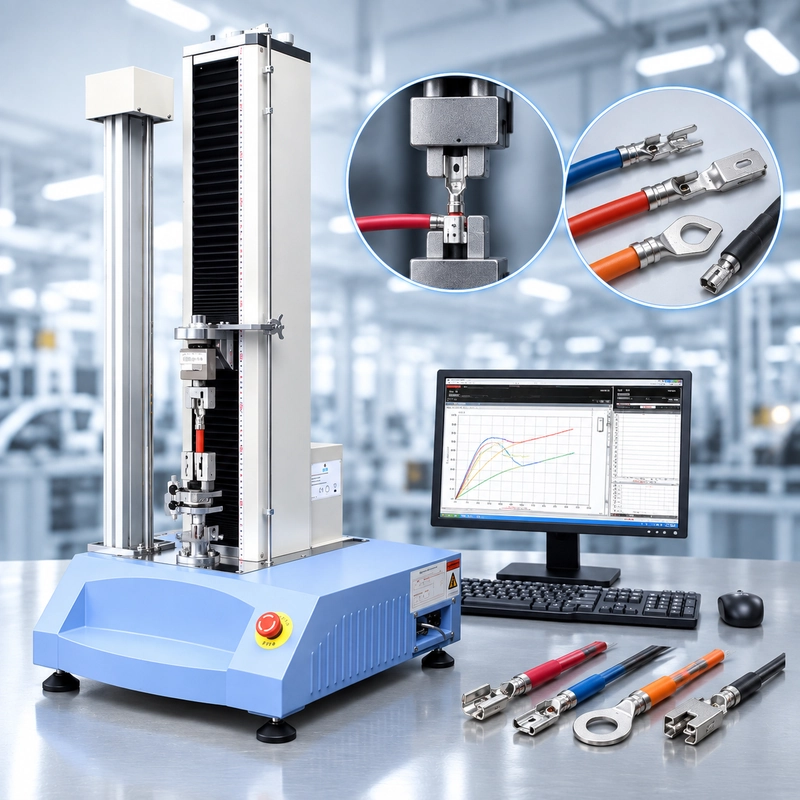
Bir otomotiv demeti tedarikçisi, 0.35 mm² sinyal kabloları, 2.5 mm² güç devreleri ve bir düzine terminal ailesi için bir çekme kuvveti istasyonuna ihtiyaç duyar. Kalite kontrolü günde yaklaşık 400 test bekliyor.
İlk başta bu basit bir çekme makinesi talebi gibi görünüyor.
Maksimum kuvvet kolayca kontrol edilir. Daha zor sorular ise makinenin etrafında neler olacağıdır: operatörlerin kaç terminal geometri yüklemesi gerektiği, normal çekme kuvvetlerinin aslında nereye düştüğü, örneklerin operatörler arasında tutarlı şekilde konumlandırılıp yerleştirilmediği ve istasyonun test varyasyonu eklemeden bir terminal ailesinden diğerine ne kadar hızlı geçebileceği.
Bu yüzden otomotiv kablo demeti çekme testi, "500 N gerekli" gibi tek bir sayı etrafında planlanmamalıdır.
programı ve onun QC iş akışı etrafında planlanmalıdır.
Otomotiv koşması çekme kuvveti tek bir test değildir
Bitmiş bir kablo demetinde çekilebilen birkaç mekanik arayüz bulunur.
İletken bir terminale sıkıştırılmıştır. Terminal, bir konnektör muhafazası içinde tutulur. Bir tel veya kablo, gerilme giderme özelliğinden geçebilir. İki konnektör yarısı ayrıca tanımlanmış eşleştirme veya eşleştirme gereksinimlerine sahip olabilir.
Tüm bunların gayri resmi olarak "çekme testi" olarak tanımlanabilir, ancak mekanik olarak farklıdırlar.
| Test Arayüzü | Ne değerlendiriliyor? | Ana Kurulum Değerlendirmesi |
|---|---|---|
| Wire → crimp terminali | Sıkıştırılmış bağlantının mekanik bütünlüğü | Kısıtlama terminali ve tutucu iletkeni |
| Terminal → konut | Kişi tutma | Konutu destekle ve iletişime erişin |
| Tel/kablo → gerilme gidericisi | Montaj çekme direnci | Bağlantı veya montajı doğru destekle |
| Connector → connector | Ayrım / eşleştirme davranışı | Her iki konnektör yarısını hedef eksende tutun |
Otomotiv demeti üretiminde, iletkenden terminale çekme testi yaygın bir kalite kontrol uygulamasıdır. Bu makale, her konnektör çekme testini aynı işlem olarak ele almak yerine o üretim ortamına odaklanıyor.
Eğer gereksinim bireysel iletken-terminal bağlantısının mekaniğiyle ilgiliyse, Crimp Pull Test Guide, sıkma armatürleri, çalışma gücü aralığı ve arıza davranışına daha yakından bakılır.

program gereksinimiyle başla, genel bir güç tablosu değil
Harness QC'de en kolay hatalardan biri, evrensel kuvvet değeri aramakla başlamaktır.
Bir kalite mühendisi girer:
0.5 mm² tel çekme kuvveti gereksinimi
ve hızla minimum değerleri içeren tabloları bulur.
Sayı faydalı görünebilir. Bu, üretilen kostürün kontrol planında yer aldığı anlamına gelmez.
Bir otomotiv programı, bir müşteri veya OEM gereksinimi, terminal sistemi spesifikasyonu, demetler çizimi, iç kontrol planı veya uygulanabilir bir bileşen test yöntemi tarafından yönetilebilir. Bir terminal ailesi için kullanılan bir gereklilik, iletken kesiti benzer olduğu için otomatik olarak diğerine aktarılmamalıdır.
IEC 60352-2, tanımlanmış kapsamı içinde lehimsiz kısılmış bağlantıları ele alır. Otomotiv programları ayrıca müşteri, OEM veya sektöre özgü gereksinimleri de kullanabilir. Bu nedenle, test edilen gerçek bağlantı için yönetim belgesi onaylanmalıdır.
Pratik bir ayrım var:
Test yöntemi, numunenin nasıl test edildiğini tanımlar. Ürün gereksinimi, bu bağlantının neye ulaşması gerektiğini tanımlar.
Aynı belgeden gelmeyebilirler.
Bir çekme kuvveti istasyonu yapılandırmadan önce zinciri oluşturun:
Araç / Müşteri Programı → Kablo veya Bağlantı Gereksinimi → Kablo + Terminal Kombinasyonu → Geçerli Test Yöntemi → QC Limiti
Bu, genel bir kablo boyutu ve kuvvet tablosuyla başlayıp geriye doğru çalışmaktan daha güvenlidir.

Geçilen sonuç yine de süreç kaymasını gizleyebilir
Bir çekme testi genellikle basit bir karar olarak ele alınır:
PASS / FAIL
Bu karar gereklidir, ancak üretim sonuçları dizisi ikinci bir hikayeyi anlatabilir.
Genellikle aşağıdaki gibi sonuçlar veren bir terminal ailesini düşünün:
96 / 98 / 94 / 101 / 97 / 95 N
Daha sonra aynı süreç geri dönmeye başlar:
91 / 88 / 84 / 81 / 78 / 76 N
Sadece örnek olarak, belirtilen minimumun 70 N olduğunu varsayıyoruz.
Her örnek hâlâ geçer.
Yine de bu eğilimi görmezden gelmek zordur.
Bir kalite mühendisi artık ilk örnek reddedilme sınırını geçmeden önce süreci incelemek için bir sebep buluyor.
Çekme testi tek başına temel nedeni tespit edemez. Değişikliğin sıkma yüksekliği, şerit uzunluğu, iletken konumu, hasarlı teller, terminal beslemesi, takım durumu veya malzeme değişikliği olup olmadığını bilmiyor.
Gösterebildiği şey, sürecin mekanik çıktısının hareket ettiğindir.
Tek bir sonuç şöyle cevap verir:
Bu örnek gereksinimi karşıladı mı?
Bir dizi sonuç başka bir soru ortaya çıkarabilir:
Bu süreç hâlâ normalde olduğu gibi mi davranıyor?
Çok sayıda sıkıştırılmış bağlantı üreten bir otomotiv demeti hattı için, ikinci soru bireysel geçiş/başarısızlık kararı kadar değerli olabilir.

Çekme gücü sıkma süreciyle okunduğunda daha mantıklı
oluyorÇekme kuvvetinin sıkma kalitesiyle ilgili her şeyi açıklaması beklenmemelidir.
Bu yıkıcı bir mekanik kontroldür. Mühendise bitmiş bağlantının yüklendiğinde nasıl davrandığını söyler, ancak bağlantının neden böyle davrandığını doğrudan açıklamaz.
Ortalama çekim kuvvetinin birkaç üretim partisinde azaldığını varsayelim. Bir sonraki inceleme sıkma yüksekliği, şerit uzunluğu, iletken konumu, strand durumu, terminal konumu ve takım durumu gibi konuları içerebilir.
Buna karşılık, tek boyutlu süreç kontrolü kontrol sınırları içinde kalabilirken, mekanik bir eğilim hareket etmeye başlar.
Hiçbir gözlem otomatik olarak diğerinin yerini alamaz.
Bu yüzden üretim çekme kuvveti verisi, ilgili sıkma süreci bilgisiyle birlikte yorumlanabildiğinde daha faydalı hale gelir. Kararlı bir kontrol planı, mekanik testleri demetin programına uygun boyutsal, görsel ve süreç kontrolleriyle birleştirebilir.
Pull testi, sürecin tamamı değil, bir pencere içinde gerçekleşir.
Bu aynı zamanda anlamlı test kayıtlarını tutmak için bir sebeptir, her ölçümü yeşil bir PASS göstergesine indirmek yerine.
Bir kalite kontrol istasyonu, birçok terminal ailesi
Bir geliştirme laboratuvarı, tek bir terminali test ederek o terminalin etrafındaki her şeyi optimize edebilir.
Bir kostum tesisinin farklı bir sorunu vardır.
Aynı QC istasyonu sabah küçük açık varil kontaklarını, vardiyanın ilerleyen dönemlerinde halka terminallerini ve başka bir demetten daha büyük güç bağlantılarını alabilir.
Çekme çerçevesinin mutlaka değişmesi gerekmez.
Terminal kısıtlaması genellikle bunu yapar.
Bir halka terminali uygun bir pin kullanılarak bulunabilir. Küçük bir temas için yarıklı bir kısıtlama gerekebilir. Bir bıçak terminalinin geometrisine uygun bir tutucu gerekir. Daha büyük bağlantılar farklı bir kısıtlama ve farklı faydalı kuvvet aralığı gerektirebilir.
On iki terminal ailesi otomatik olarak on iki tamamen bağımsız armatür montajı anlamına gelmez.
Donanım planlaması sırasında, benzer terminal geometriler incelenebilir ve bunların bir armatur gövdesi, kısıtlama kavramı veya değiştirilebilir bir yerleştirme paylaşıp paylaşamayacağı belirlenebilir. Amaç, her ürünü "evrensel" bir armature zorlamak değildir. Bu, gereksiz değişimleri önlemek ve her terminali tekrar tekrar olarak konumlandırmaktır.
Bu, ekipman sorusunu şu şekilde değiştirir:
Bu terminali hangi makine çekebilir?
to:
Bu istasyonun kaç terminal ailesini desteklemesi gerekiyor ve operatörler test koşullarını değiştirmeden aralarında ne kadar hızlı hareket edebilir?
Bir geliştirme tezgahı için, birkaç saniye fazladan fikstür ayarlaması önemli olmayabilir.
Günde birkaç yüz örnek çıkarıyorlar, gerçekten de öyle.

Operatör Kurulumu Neden Sonucu Değiştirir
Operatör A, terminali armatüre durdurucuya tamamen oturturur.
Operatör B bir sonraki örneği biraz ileriye bırakır.
Bir kablo dikey olarak tutacağa girer. Bir diğeri küçük bir açıyla girer. Bir operatör tutarlı bir serbest uzunluk bırakır; Bir diğeri ise mevcut kablo kısa olduğunda terminale daha yakın tutunur.
Bu farkların hiçbiri atölyede dramatik görünmüyor.
Birlikte, test verisindeki dağılma alanı genişletebilirler.
Bu nedenle tekrarlanabilirlik kısmen kuvvet ölçüm sisteminin bir özelliği ve kısmen numune yükleme özelliğidir.
Terminal, istenmeyen bir bükülme durumu oluşturmadan kısıtlanmalıdır. İletken amaçlanan çekme eksenini takip etmelidir. Tel tutuş, kaymayı önlemek için yeterli tutma kuvvetine ihtiyaç duyar ve çenede erken bir arıza yaratmaz.
Tekrarlayan üretim testleri için, armatur operatörün hedeflenen konumu bulmasına da yardımcı olmalıdır, tamamen deneyime dayanmak yerine.
Bu, pozitif oturma pozisyonu, uygun bir yuva veya yerleştirme, terminalin etrafında daha kolay erişim veya serbest kablo uzunluğunu belirlemenin tekrarlanabilir bir yolu anlamına gelebilir.
Beklenmedik şekilde düşük bir değer ortaya çıktığında, örnek kısma sürecini ayarlamaya başlamadan önce bir göz atmayı hak eder.
İletken terminalden mi çekti? Tel koptu mu? Kabzanın içinde hareket etti mi? Terminal döndü mü? Çekiş gözle görülür şekilde eksenden saptı mı?
Grip kayması ile üretilen bir değer, zayıf üretim kızıltısının kanıtı değil, test kurulumu problemidir.

Bir test istasyonu birden fazla faydalı kuvvet aralığına sahip olabilir
Makine kapasitesi bir soruya cevap verir:
Çerçeve yeterince kuvvet uygulayabilir mi?
Başka bir şeyi tam olarak yanıtlamıyor:
Test ettiğimiz her şey için doğru ölçüm konfigürasyonu bu mu?
Birkaç bağlantı ailesini kapsayan bir demetler laboratuvarı düşünün. Sadece ekipman planlaması için aşağıdaki çalışma menzillerini hayal edin:
| Product Group | Gösterici Beklenen Çalışma Gücü |
|---|---|
| Küçük sinyal terminalleri | 50–100 N |
| Orta terminal ailesi | 150–300 N |
| Daha büyük bağlantı | 400–800 N |
Bunlar gösterici ekipman-seçim değerleridir, otomotiv kabul gereksinimleri değil.
Günlük örneklerin çoğunun 150 N'nin altına düştüğünü, çok daha küçük bir grubun ise birkaç kat daha yüksek olduğunu varsayalım.
Ölçüm sistemini yalnızca en büyük örnek etrafında seçmek, makinenin çalışma gününün çoğunun aslında nerede geçtiğini göz ardı edebilir.
Daha iyi bir tartışma, en düşük ilgi kuvvetini, her terminal ailesi için normal çalışma aralığını, en yüksek beklenen gerçek kuvveti ve her aralıkta yapılan test sayısını içerir.
Bu yayılmaya bağlı olarak, laboratuvar tek bir yük hücresi konfigürasyonunun uygun olup olmadığını veya farklı ölçüm aralıklarının dikkate alınıp alınmadığını değerlendirebilir.
Buradaki faydalı girdi, sadece çizimde basılmış minimum geçiş değeri

Günde 500 test yapıldığında, örnek işleme spesifikasyonun bir parçası
haline gelirGünde yirmi kez kullanılan bir test istasyonu birkaç garip adımı tolere edebilir.
Günde beş yüz test yapıldığında, aynı adımlar üretim süresine dönüşür.
Tam bir döngü, sadece çapraz hareket ile kalmıyor:
Numuneyi tanımla → Terminal yükle→ Tel tut ve hizala→ Test çalıştır → Numuneyi çıkar → Sonucu sınıflandır → Veri kaydı
Yükleme ve konumlandırma için örnek başına 30 saniye sürdüğünü hayal edin.
500 testte bu tek başına dört saatten fazla işlem anlamına gelir.
Süreç sadece 10 saniye azaltılır ve yaklaşık 83 dakika günlük iş yükünden kaybolur.
Bu yüzden sadece test hızını artırmak her zaman verimliliği artırmanın en etkili yolu değildir.
Yüksek hacimli demetler kalite kontrolünde, pratik kazanımlar daha kolay terminal erişimi, daha hızlı armatur değişimi, tekrarlanabilir konumlandırma, kolay tutucu kullanımı ve daha az manuel sonuç kontrolü olabilir.
En iyi üretim kurulumu mutlaka en hızlı hareket eden olmaz.
Test koşumundan ödün vermeden gereksiz çalışmaları tüm test döngüsünden kaldıran cihazdır.

RS-8010A'nın Otomotiv Kablo Sistemi QC için Yapılandırması
Birçok otomotiv kablo demeti çekme uygulamasında, uygulanan kuvvetler yapısal çekme testlerine kıyasla nispeten düşüktür.
The ITM-LAB RS-8010A Servo Control Evrensel Test Makinesi, 50 N'den 5 kN'ye kadar kapasitelerde sunulmaktadır; bu nedenle birçok terminal ve harness çekme kuvveti için değerlendirme platformudur uygulamalar.
Ancak yalnızca makine modelini belirtmek test sistemini tanımlamaz.
İletken-terminal uygulaması için, konfigürasyon uygun bir yük hücresini, tel tutacağı ve terminal geometrisine uygun bir kısıtlayıcı ile birleştirebilir. Mevcut test alanı ve seyahat alanı da numuneye uygun olmalıdır.
Aynı istasyonu paylaşan birkaç terminal ailesi varsa, armatür erişimi ve değişim kuvvet aralığı ile aynı anda değerlendirilmelidir.
Gerekli veriler de değişebilir.
Bir üretim istasyonu öncelikle tepe kuvvet ve geçiş/başarısızlık bilgisine ihtiyaç duyabilir. Geliştirme, süreç doğrulama veya sorun giderme çalışmaları, kuvvet-yer değiştirme eğrisinin ve gözlemlenen arıza davranışının korunmasından fayda sağlayabilir.
Örneğin:
Terminal A — 96 N — PASS — iletken çekme
aşağıdan daha fazla tanı bilgisi içerir:
Terminal A — PASS
Bu, her demetin hattının karmaşık bir veri sistemi gerektirdiği anlamına gelmez. Bu, istasyon konfigure edilmeden önce gerekli çıktının tanımlanması gerektiği anlamına gelir.
Düşük kuvvetli bir demetli QC istasyonu için, RS-8010A uygun
Gerçek Otomotiv Kablo Sistemi RFQ
Bu isteği göz alın:
| Gereksinim | Müşteri Bilgileri |
|---|---|
| Uygulama | Otomotiv kablo demeti üretimi QC |
| Tel Boyutları | 0.35 / 0.5 / 0.75 / 1.5 / 2.5 mm² |
| Terminal Aileleri | 12 |
| Günlük Test Hacmi | 350–500 örnekler |
| Gerekli Çıktı | Peak force + pass/fail |
| Gereksinim | Müşteri spesifikasyonu |
| Tercih edilen Kurulum | Bir test istasyonu |
Uygulamayı anlamak için yeterli bilgi var.
İstasyonu doğru şekilde yapılandırmak için henüz yeterli bilgi yok.
Bir sonraki faydalı belge genellikle başka bir makine spesifikasyonu değildir.
| Terminal PN | Wire Size | Minimum Gereksinim | Beklenen Çalışma Gücü | Testler / Gün | <. data-start="18624" data-end="18644" data-col-size="sm" class="last:pe-10">Çizim / Örnek|
|---|---|---|---|---|---|
| T-001 | 0.35 mm² | Müşteri Spesifikasyonu | Doğrulamak için | 120 | Mevcut |
| T-002 | 0.50 mm² | Müşteri Spesifikasyonu | Doğrulamak için | 180 | Mevcut |
| T-003 | 1.50 mm² | Customer Spec | Onaylamak için | 80 | Mevcut |
| T-004 | 2.50 mm² | Customer Spec | Doğrulamak için | 40 | Mevcut |
Şimdi ekipman tartışması çok daha somutlaşıyor.
Çoğu terminal ailesi benzer düşük kuvvet davranışına sahipken sadece birkaçı önemli ölçüde daha yüksek kuvvet gerektiriyorsa, yük hücresi stratejisi bu dağılım etrafında değerlendirilebilir.
Eğer birkaç terminal benzer geometriye sahipse, kısıtlama stratejisi ortak bileşenler veya değiştirilebilir eklemeler için gözden geçirilebilir.
Ve istasyonun günde 500 örnek işlemesi bekleniyorsa, yükleme, armatur değişimi ve veri işleme projenin ölçülebilir parçaları haline gelir.
Bu, genel bir çekme testçisinden faydalı bir üretim test istasyonuna geçmek için gereken bilgidir.
Bir kostum çekme kuvveti sistemi talep etmeden önce ne göndermeli
?Yeni bir otomotiv demeti projesi için, sadece maksimum makine kapasitesini değil, üretim uygulamasını tanımlayan bilgileri sağla.
En faydalı girdiler şunlardır:
- tel boyutları ve iletken tipleri;
- terminal parça numaraları;
- terminal çizimleri veya bitmiş örnekler;
- uygulanabilir müşteri/OEM/ürün gereksinimi;
- uygulanabilir test yöntemi;
- minimum belirtilmiş kuvvet;
- beklenen gerçek çalışma gücü aralığı;
- gerekli test hızı;
- terminal aile sayısı;
- günlük yaklaşık testler;
- gerekli test çıktısı ve izlenebilirlik.
Birden fazla terminal istasyonu paylaşacaksa, terminal parça numarası, kablo boyutu, belirlenen minimum, beklenen çalışma gücü ve günlük miktar içeren bir elektronik tablo özellikle faydalıdır.
Fiziksel terminaller veya bitmiş crimp örnekleri, kısıtlama değerinde değerlidir. Fiktür geometrisi yalnızca bir kuvvet değeriyle güvenilir şekilde belirlenemez.
Otomotiv Tel Demeti Çekme Kuvveti Test Sistemi Seçim Yol Haritası

Otomotiv Tel Demeti Çekme Gücü Testi SSS
Otomotiv kablo demetleri için hangi çekim kuvveti testleri kullanılır?
"Çekme kuvveti" iletken-terminal kıvrım mukavemi, konnektör muhafazasındaki terminal tutumu ve gerilme rahatlatma veya montaj çekme testi gibi çeşitli mekanik arayüzleri ifade edebilir. Konnektör eşleşmesi veya ayrılma kuvveti mekanik olarak farklı bir ölçümdür.
Bu nedenle arabirimin veya test prosedürünün seçilmesinden önce arayüz tanımlanmalıdır.
kablo demeti çekme testi ile sıkma çekme testi aynı mı?
Mutlaka değil.
Bir sıkma çekme testi özellikle iletken-terminal bağlantısını yükler. Tel demeti çekme testi daha geniş bir tanımdır ve montaj içinde diğer mekanik arayüzleri de içerebilir.
Üretim krip kalite kontrolünde iletken-terminal bağlantısı genellikle ilgi çekici arayüzdür.
Bir otomotiv terminali ne kadar çekme gücüne dayanmalıdır?
Belirli bir kablo boyutundaki her otomotiv terminaline uygulanan tek bir kuvvet değeri yoktur.
Kabul gerekliliği, gerçek iletken, terminal ve demetler programını yöneten spesifikasyondan gelmelidir. Genel bir çevrimiçi güç tablosu, bu gerekliliğin uygulanabilirliği doğrulanmadan yerine getirilmemelidir.
Çekme kuvveti sıkma kalitesini izlemek için kullanılabilir mi?
Evet, çekim kuvveti verileri faydalı mekanik kalite kontrol bilgisi sağlayabilir ve zaman içinde süreç davranışındaki değişiklikleri ortaya çıkarabilir.
Bir değişikliğin temel nedenini tek başına tanımamaz. Beklenmedik eğilimler, sıkma yüksekliği, iletken konumu, strand durumu, terminal konumu, takım durumu ve diğer ilgili süreç bilgileri ile birlikte incelenmek gerekebilir.
Neden farklı operatörler bazen farklı çekim kuvveti sonuçları alıyor?
Terminal oturma konumu, tel tutuş konumu, serbest örnek uzunluğu, terminal dönüşü ve çekme ekseni hizalaması farklılıkları farklılıklar yaratabilir.
Üretim armatürleri, hedeflenen örnek konumunu pratik olduğunca tekrarlanabilir hale getirmelidir, böylece sonuç bireysel operatör tekniğine daha az bağlı olur.
Otomotiv demeti çekme testi için yük hücresini nasıl seçmeliyim?
Sadece minimum kabul değeri veya maksimum kare kapasitesi yerine beklenen gerçek çalışma gücü aralığıyla başlayın.
Birden fazla terminal ailesini kapsayan bir istasyon için, her aile için beklenen kuvvet aralığı ve günlük miktarı haritalayın. Bu, çoğu ölçümün nerede gerçekleştiğini ve tüm program için bir yük hücresi aralığının uygun olup olmadığını belirlemeye yardımcı olur.
Bir otomotiv kablo demeti çekme test makinesini seçmek için hangi bilgiler gereklidir?
Kablo boyutlarını, iletken türlerini, terminal parça numaralarını veya çizimlerini, geçerli test gereksinimlerini, belirtilen minimum kuvvetleri, beklenen gerçek kuvvet aralıklarını, test hızını, terminal aile sayısını ve günlük örnek hacmini sağla.
Bitmiş sıkma örnekleri, terminal armatürü değerlendirilmesi gerektiğinde özellikle faydalıdır.
Daha İyi Bir Harness QC İstasyonu İnşaat
Otomotiv kablo demeti çekme testi projesinin en kolay kısmı, çekme çerçevesinin yeterli kapasiteye sahip olduğunu doğrulamaktır.
Üretim detayları, yüzlerce örnek, çoklu terminal değişiklikleri ve birkaç operatör sonra istasyonun iyi çalışıp çalışmayacağını belirler.
Faydalı bir sistem, aslında üretilen terminal ailelerini karşılamalı, gerçek çekme kuvvetlerinin nerede gerçekleştiğini ölçmeli, örnekleri tutarlı şekilde tutmalı ve örnek yüklemesini darboğaza çevirmeden gerekli örnek hacminde hareket etmelidir.
Ortaya çıkan veriler de faydalı olacaktır. Tek bir PASS sonucu bir örneği doğrular. Değişen bir çekim kuvveti trendi, kalite ekibine üretim sürecini daha erken denetlemek için bir sebep verebilir.
Birçok düşük kuvvetli otomotiv terminal uygulaması için, the ITM-LAB RS-8010A, 50 N ile 5 kN arasında erişilebilir, test platformu olarak hizmet verebilir. Son yapılandırma hâlâ yük hücresi, tel tutuşu, terminal kısıtlama, mevcut test alanı, uygulanabilir test yöntemi ve üretim iş akışına bağlıdır.
Otomotiv demeti kalite kontrol istasyonu planlıyorsanız, ITM-LAB'a terminal listesini, kablo boyutu aralığını, terminal çizimlerini veya bitmiş örnekleri, gereksinimleri, beklenen çekme kuvveti aralıklarını ve günlük testleri gönderin.
Bu detaylarla ITM-LAB, gerçek deşer programı etrafında
